这款套座不是一个圆套再加一块普通板:模型显示端板、中心贯通孔、下方筒段和两侧锥形沉孔共同构成一件零件。采购应将接触面、内外圆、孔组和孔口处理作为相互关联的范围评审。本文图纸来源于莱图加真实加工案例,涉及客户和项目资料不公开。小批(苏州)精密制造技术有限公司用该案例分析报价与复核条件,不补写未知的材料、历史工序或实测结果。
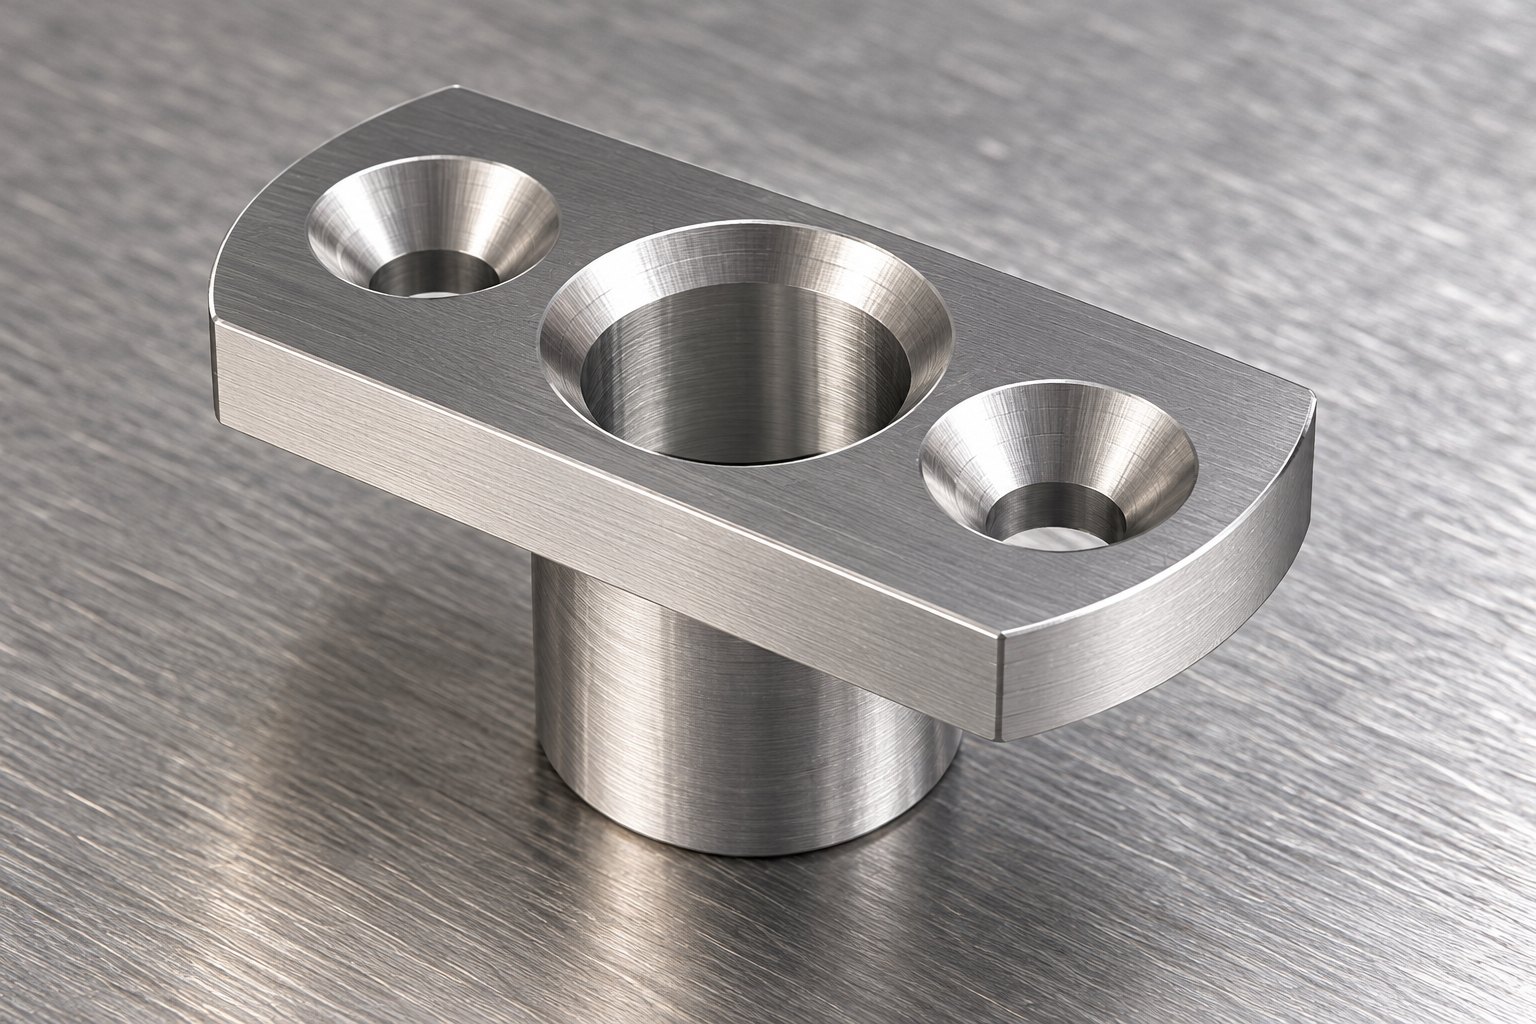
本次模型已实际导入并查看正反及侧下方向。模型能支持以下结构与名义几何,不能单凭展示颜色判定合金牌号,也不能用模型几何替代制造公差。其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
| 项目 | 图纸可见线索 | 加工关注点 |
|---|---|---|
| 整体包络 | 约24×12×13.5毫米,模型名义几何 | 仅说明整体范围,13.5毫米不等于端板均匀厚度 |
| 端板 | 两端为弧形轮廓,连接下方筒段 | 核对实际贴合面、轮廓和筒段方向 |
| 中心孔 | 贯通筒段,端板侧有扩口形态 | 关注内孔与外筒及端板的关系,不据模型指定配合等级 |
| 两侧孔 | 端板两侧各有一个锥形沉孔,背面为较小开口 | 两孔入口与出口不同,需分清正反面及接收范围 |
[来源:用户提供工程模型的实际导入和多视角观察;数值为模型名义几何。]
端板如果用于与其他部件贴合,筒段方向就需要与相应接触要求一起理解;但这种用途必须由设计资料确认,不能从名称推定。采购应先问清哪一面需要贴合、下方筒段是否参与定位,以及端板轮廓是否存在让位关系。若这些条件不同,仅按外形和总高报价就缺乏可比基础。
建议加工方说明准备以什么面或特征建立定位,以及车削与板面加工之间如何衔接。是否需要分步、转位或辅助接触,应由本件材料、余量和技术要求决定。供应商只列出“车铣加工”并不足以说明接口关系已覆盖,采购要看到针对该结构的安排与复核思路。
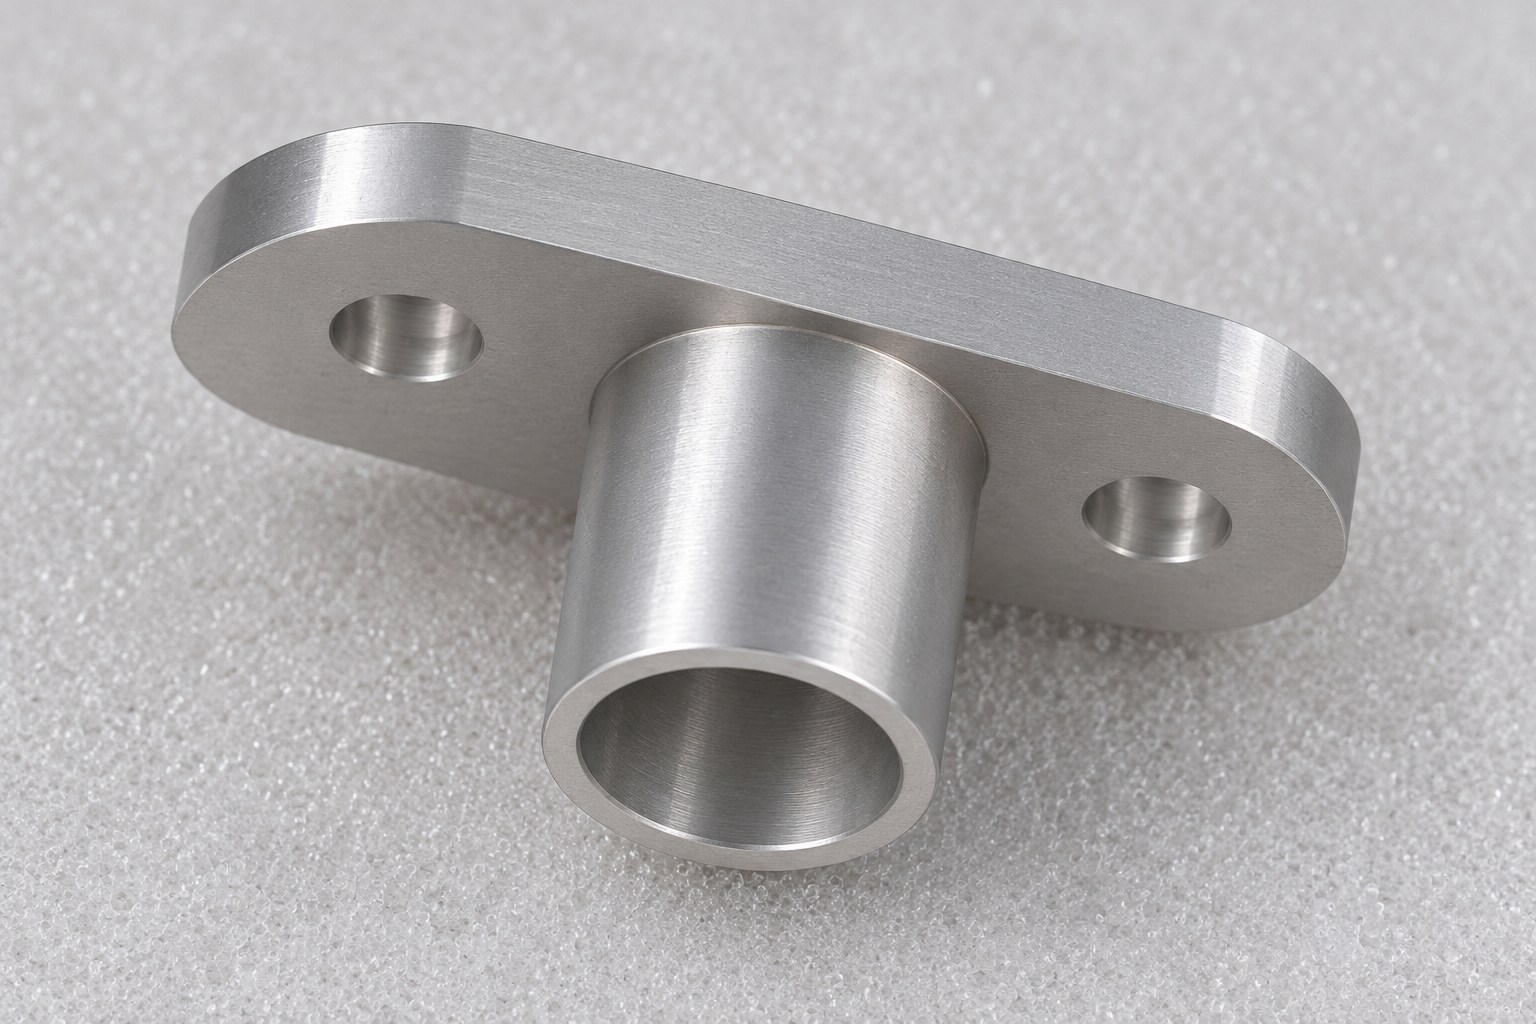
中心孔和外筒段在模型中具有共同的结构轴线表现,但实际制造如何接收,要依照图纸明确的要求。不能因模型看起来同心,就说加工件已经同轴合格;也不能要求一个未提供的通用公差。采购应让设计与供应商确认需要检查的关系、测量状态及有效长度范围。
对于短小筒段,若夹持作用集中在局部,内孔读数与卸载状态可能需要区分。小批(苏州)建议供应商解释如何兼顾外筒支承与内孔复核,必要时把不同阶段或状态的检查分别记录。建议并不是对本案例既有生产路线的复述,也不表示任何特定设备已经参与本单。
两侧锥形入口与背面的较小开口不同,采购不能只写“两孔”就默认所有孔形及深浅关系均已报价。孔口形态与端板接触面也有关:若局部处理改变边缘或实际贴合区域,后续装配可能受到影响。需要核对的是受控要求下的完整孔形和位置关系,不是仅凭能穿入紧固件作判断。
比较报价时,可请供应商分别说明端板外形、两侧孔、中心孔及相应复核工作是否包含。若要求配套件试配,需确认由谁提供、试配覆盖什么以及结束后怎样保护零件。试配可以辅助确认本次组合,不等于全部几何与互换要求都已成立。
中心扩口与两侧锥形沉孔都不是随意打磨的许可。边缘修整应保护已明确的几何和接触要求,筒段内孔也应说明如何清理和检查。下方筒段、端板背面与孔出口应一起考虑,不能只拍摄正面三孔就结束接收。
工信部2025年《关于制造业计量创新发展的意见》重视关键参数的测量方法、程序及量值准确。它支持采购将复核方法说清,但不为本件给出孔位、公差或夹持力数值;这些仍需按实际资料确认。来源:工业和信息化部,工信部科〔2025〕132号,2025年
莱图加加工过本案例所示的法兰套座类零件。对采购有参考价值的是,板状部分与筒状部分不能被当成互不相关的两项外形工作;需要同时解释接触、孔组与换向后的关系。真实案例来源不等于所有生产细节已公开,本篇不声明实际采用某种刀具、达到某项精度或取得某个交付成果。
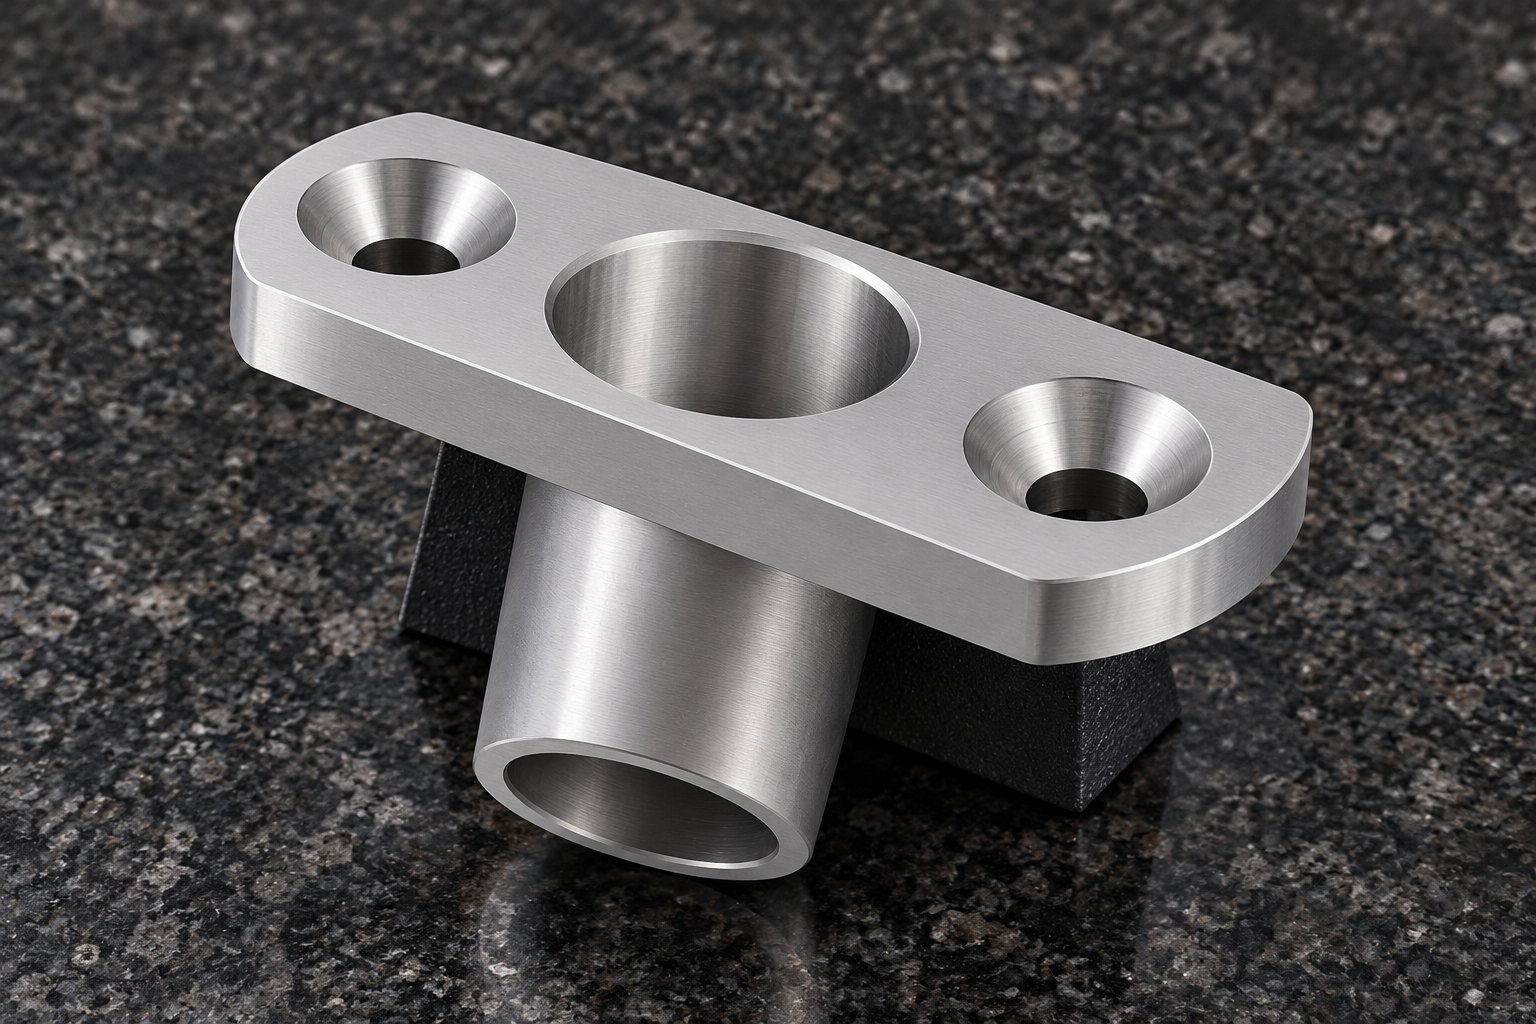
四项关系说明清楚后,再比较加工、复核、试配及包装范围。报价可以按工序拆分,但不能把跨工序的接口复核留成空白。供应商如果提出另一种加工顺序,应解释其适用条件和验证方法,而不是仅承诺减少一次装夹就一定更好。
不能。这是整体模型包络之一,端板、筒段及局部孔形应分开读取与确认。
不可以。模型描述名义形状,制造关系和接收方法仍要按有效要求落实。
应先确认完整孔形、工序及复核范围。是否同价由实际工作决定,不能仅按孔数认定。
不代表。还要按约定检查端板接触、筒段与中心孔关系、孔口及交付状态。
不必仅按设备名称限制。应核验方案是否覆盖本件关系与复核要求,所需能力须有实际依据。
· 用户确认的莱图加真实加工案例工程模型,已实际导入多视角核对;原始内部资料不公开。
· 工业和信息化部:《关于制造业计量创新发展的意见》,工信部科〔2025〕132号,仅用于方法与量值管理方向。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱