这件阶梯锥头销具有宽圆柱主体、较细上段、截锥形头部和底部小台阶。外形不复杂,但不同回转面的关系、夹持转移以及端部保护都需要明确。莱图加可从基准与工序状态出发评审小批量加工方案。本文依据导入的STEP模型展开分析,不是已经完成的加工复盘,模型名义几何也不等于实际测量结果。
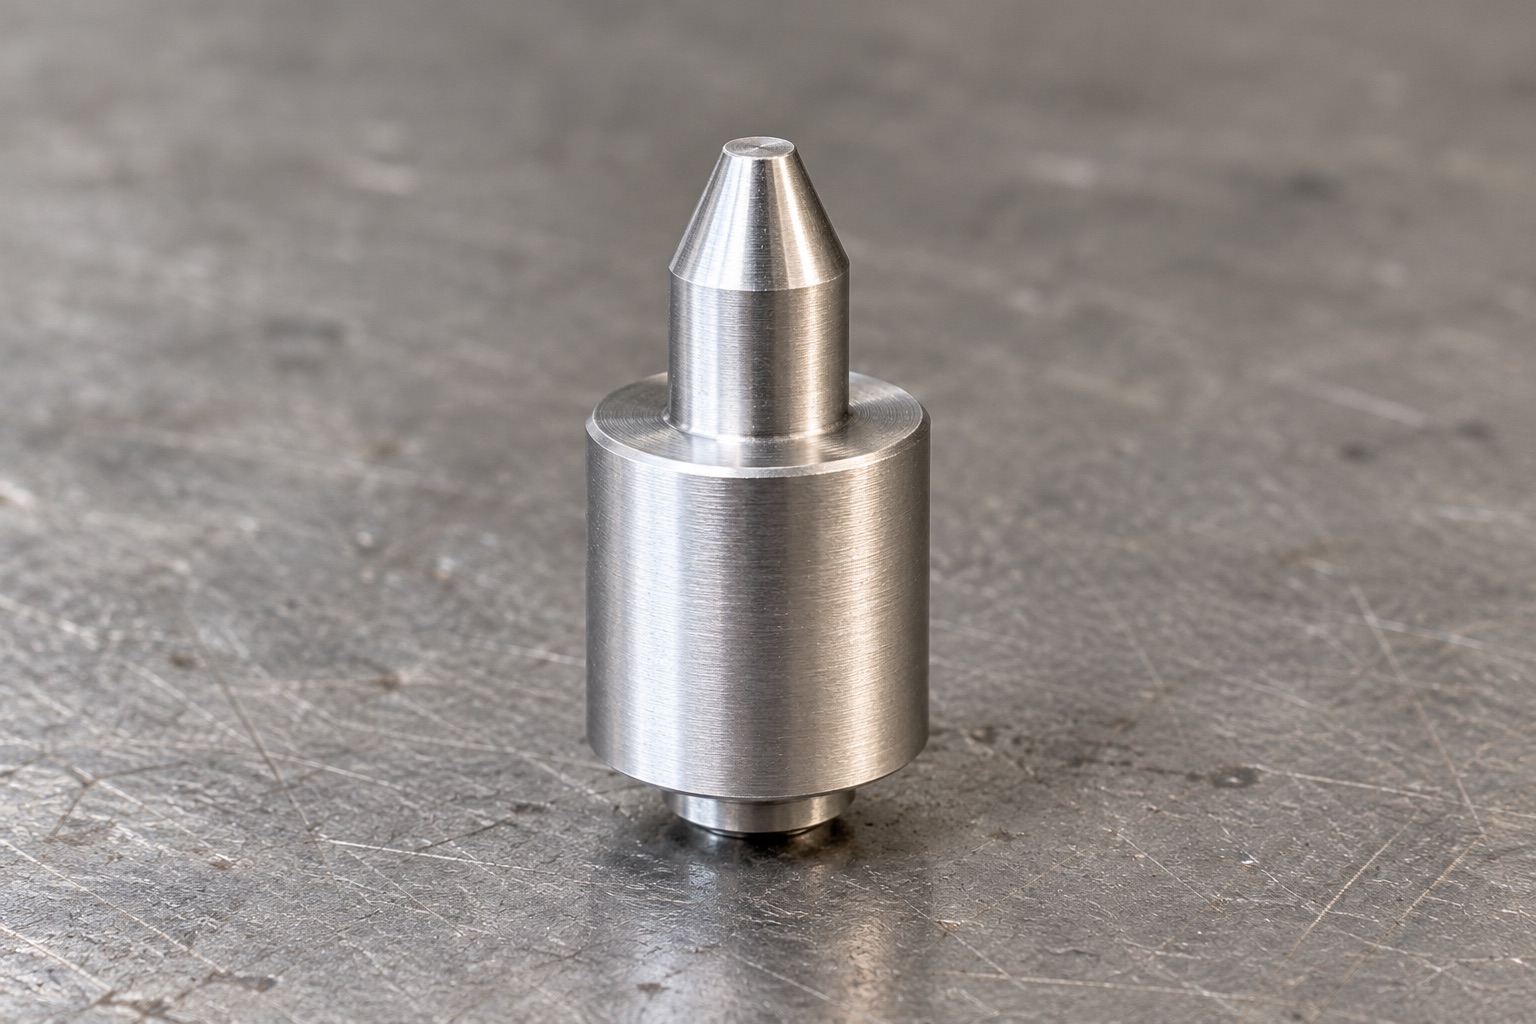
模型已经导入并从正反斜视和轴向方向核对。它提供了形状与名义包络,可用于讨论车削、装夹和观察方法;具体定位或受力功能应由实际装配资料确认。即使外形像定位件,也不能直接认定锥头承担精密定心或底部开口承担某种螺纹连接。其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
| 项目 | 图纸可见线索 | 加工关注点 |
|---|---|---|
| 名义包络 | 模型三个方向为12×12×25.7毫米 | 小件夹持、分离与测量可达性 |
| 主体外形 | 较宽圆柱体与较细圆柱段相接 | 外圆、台肩及轴向定位关系 |
| 头部轮廓 | 截锥形过渡,端头为小平面 | 锥面轮廓与端面边缘保护 |
| 底部结构 | 同轴小圆台及中心开口 | 翻面定位、孔口修边与观察 |
以上为客户提供工程资料中的模型可见几何,仅作为结构分析依据,不作为材质、配合或交付合格的证明。
较宽外圆、台肩与头部可能分别接触不同部件。因此评审时应先问清哪个表面建立装配位置、哪个表面仅供导入或避让,再映射加工与复核基准。若底部小圆台也参与安装,翻面后的定位方式就不能只考虑夹持方便,还要检查它与上部功能面的关系。
整体呈回转结构,可以评审利用车削完成相关面的方案,但车削这一工艺名称本身不证明所有轴线关系自动满足。吴玉光、李春光2011年关于夹具定位误差的研究,将接触、定位基准和工序尺寸联系起来。本文据此提醒评审转移关系,不为本件推导未经验证的误差限值。来源:夹具定位误差分析的机构学建模方法
如果主外圆先完成,后续又用另一个未经确认的表面定位加工头部或底部,可能引入转移差异。建议莱图加先把功能表面与工序基准列成对应关系,比较能否在同一稳定定位下完成相关回转面;必须换装时,说明接触长度、轴向挡靠和防止夹伤的方法。
验证不仅包含直径读数,还要按图纸要求检查外圆与台肩、端面之间的关系。首件记录应注明用什么表面定位、工件处于何种支撑状态,以及检查覆盖的区域。不能只因为多个直径分别接近目标,就认为相关表面的几何关系已经得到验证。
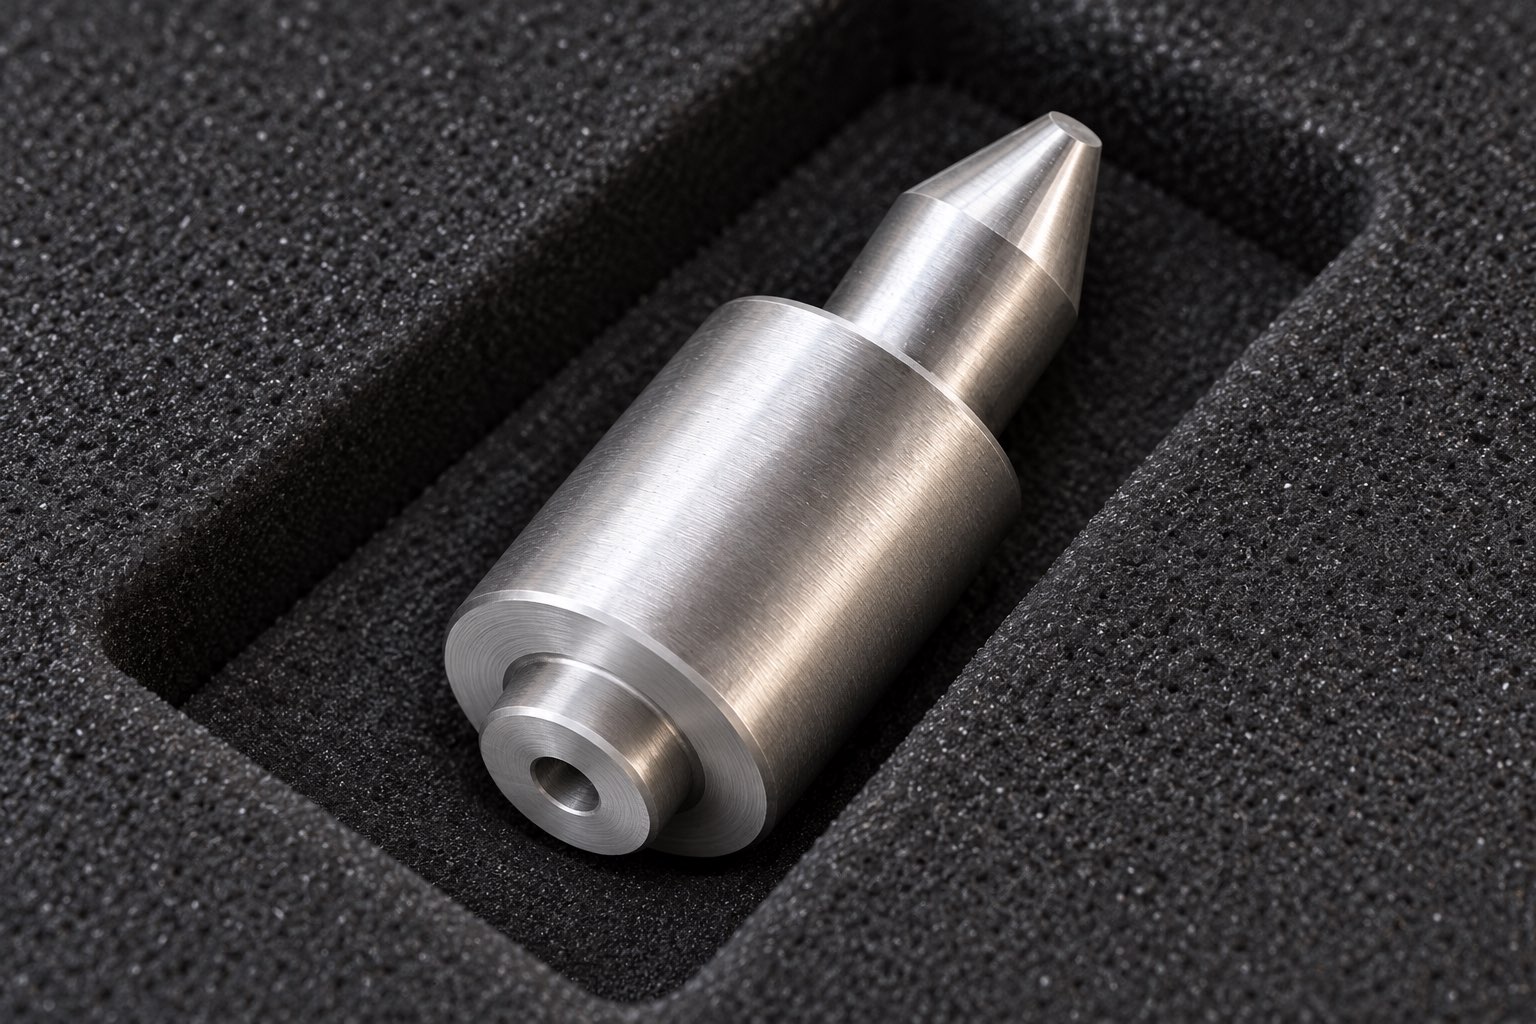
模型头部不是尖点,而是由较细圆柱段过渡到截锥,再以小平面结束。工艺评审应保留这种轮廓区别,检查刀具与实际接近路径,避免现场将小平面随手修成尖头。锥面是否参与定位、导入或其他接触,需要装配资料说明,不能凭视觉给定角度接收值。
建议在首件阶段观察侧面轮廓与端面边缘,再根据受控要求选择相应测量方法。修边与表面整理要控制作用范围,不让手工处理改变小端面、台肩边缘或功能接触区。若增加热处理或表面工序,应重新评审尺寸接收节点,而不是沿用处理前的单次检查。
底部开口位于较小圆台中心。建议先明确其工艺含义,再决定端面、开口与外圆的顺序;模型上能看到开口,并不能直接支持某个螺纹或孔深的加工指令。对需要翻面的方案,应检查夹具是否会压伤已经完成的外圆或锥头,并保留孔口观察空间。
小零件从母料分离后,夹持、清洁和清点方式也会变化。应提前确定切离节点、端面后续余量及转运容器,避免已经完成的头部与硬物相碰。孔口边缘需要处理到位,但不能为了消除反光而扩大开口;相关功能尺寸应在修边后重新确认。
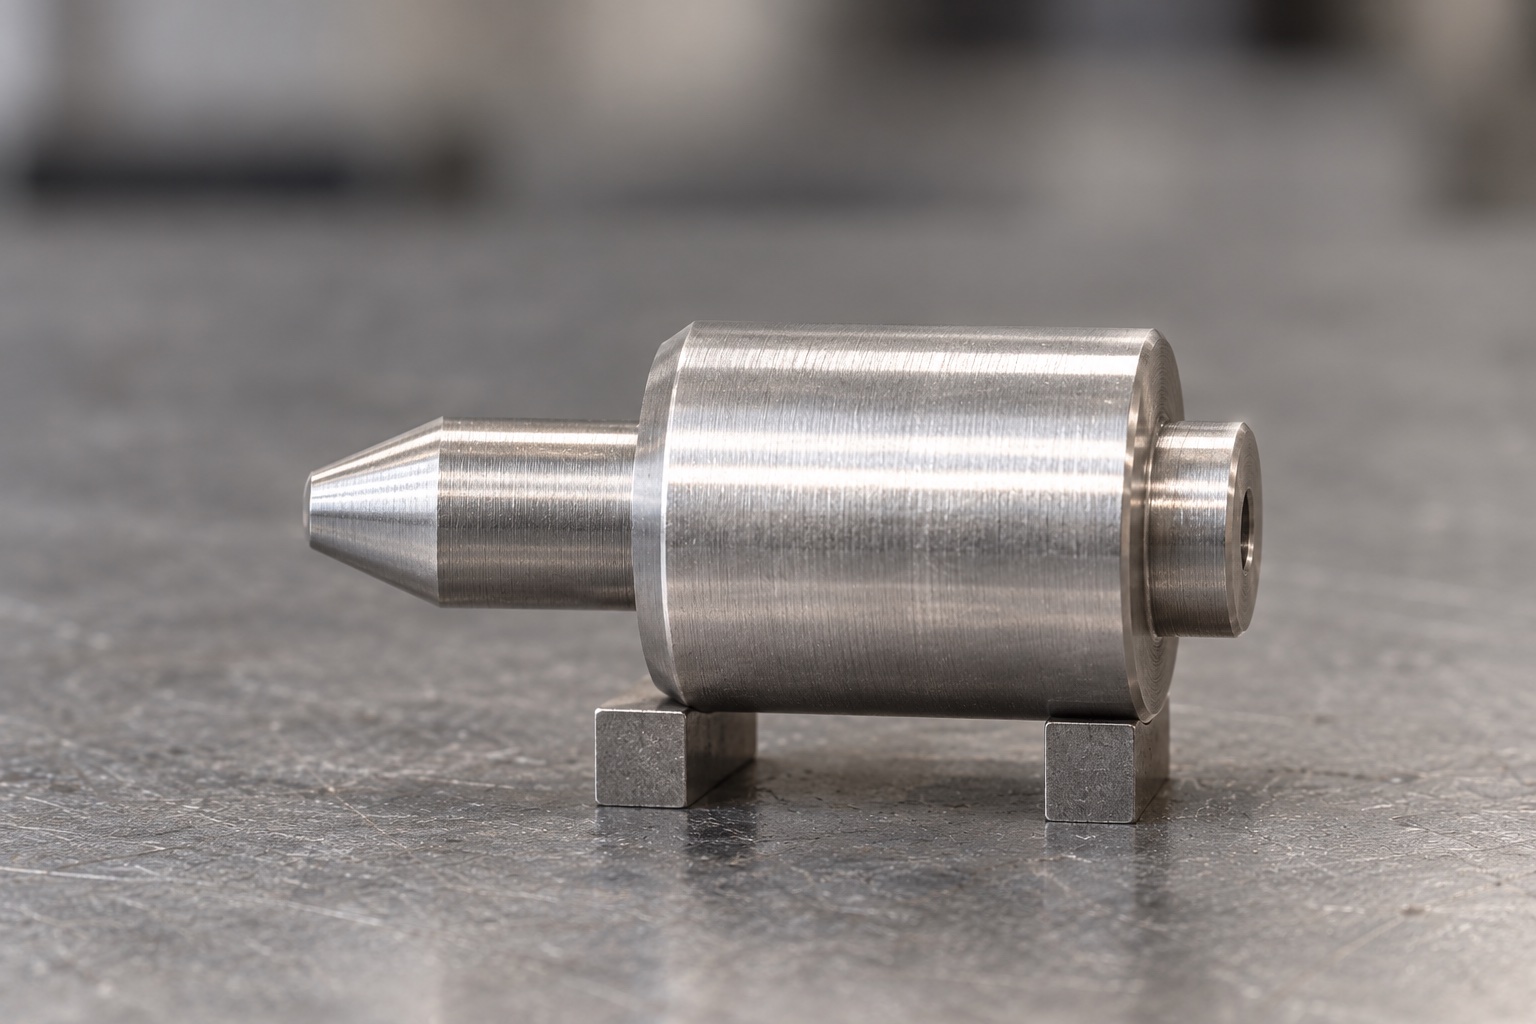
验收建议先核对受控图纸和制造版本,再按功能分组检查回转面、端部轮廓及底部开口。测量方法应与要求对应,轮廓照片只能补充观察,不能单独证明精度。对于配合件试装,应说明样件版本和适用范围,不把某一次插入顺畅当作全部尺寸合格。
包装时可评审逐件槽位、隔离套或其他不接触锥头的方式,重点防止端部碰伤和小件遗失。清洁后避免残屑重新进入底部开口;具体清洁状态与保护要求按项目确认。批量放行仍以实际记录为依据,文章图片只是依据模型生成的结构示意。
评估这类小批量零件加工,不只看能否车出相似外形,还应看夹持、换向、轮廓复核和端部保护如何衔接。对莱图加或其他加工方,合理要求都是提供与本件对应的可验证方案,而不是以通用宣传替代项目能力评估。
不能。模型显示小平面结束的截锥结构,应按受控图纸加工,轮廓调整需要确认。
不能仅凭外观决定。实际孔型与工艺指令应来自受控技术要求,再安排工具和复核。
不能。还要按图纸检查与台肩、头部及底部相关的关系项目,测量基准应一致可追溯。
不一定。需要比较分离前后的刚性、接触空间和功能面保护,再确定切离节点。
不能。图片为生成示意,不是实物、材料或加工精度证明,接收应依据受控资料与实际复核。
客户提供工程资料的STEP模型可见几何,已实际导入与多视角核对。吴玉光、李春光,《夹具定位误差分析的机构学建模方法》,《中国机械工程》2011年,杭州电子科技大学,使用官方PDF摘要及开篇的基准与接触关系说明,不套用数值。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱