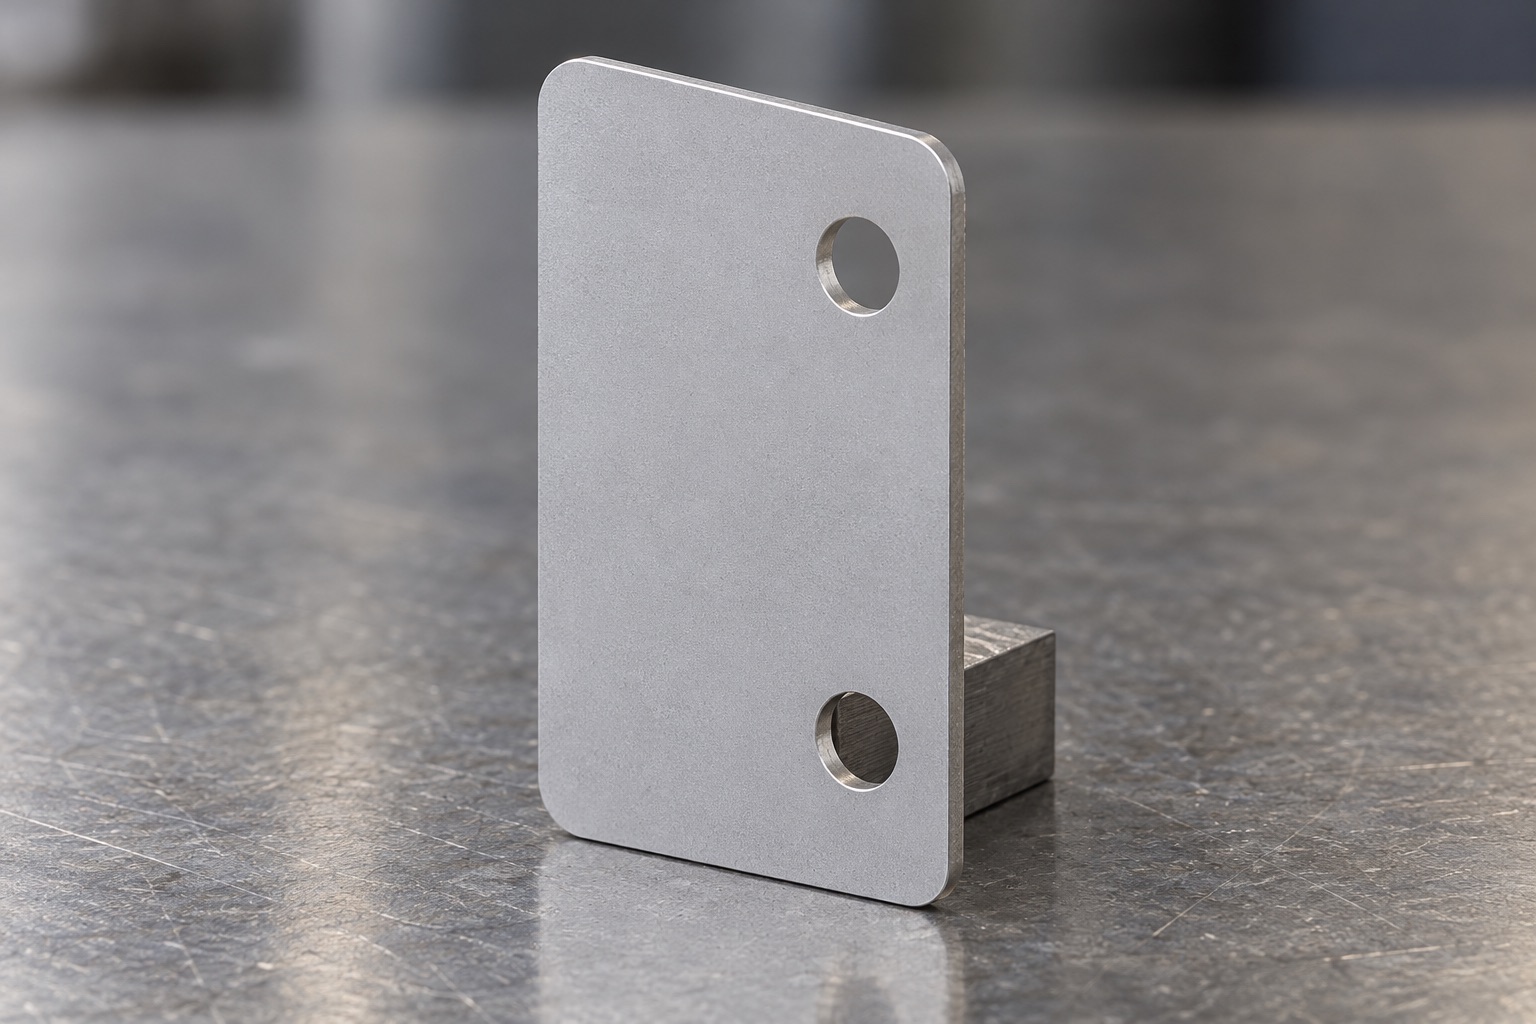
这件薄挡片的结构并不复杂:圆角矩形外形、两个靠同侧排列的通孔,以及较薄的板状截面。加工评审的重点却不能仅停留在把两个孔钻出来,还要考虑零件怎样稳定贴合、孔位怎样转移到检查基准、修边后是否仍能保持预定接触状态。本文以莱图加工程评审角度提出建议,依据为实际导入并多视角核对的模型,不是已完成加工的复盘。
| 项目 | 图纸可见线索 | 加工关注点 |
|---|---|---|
| 名义包络 | 模型三个方向为15×1×25毫米 | 1毫米薄向与其余两向分开理解,不能作为实测结果 |
| 外形 | 圆角矩形板状轮廓 | 支撑、外缘修边与接触保护 |
| 通孔 | 两个圆形贯通孔 | 孔口两面均需可观察、可清理 |
| 孔组布局 | 两孔沿长向分开,靠同一侧排列 | 统一确认孔组相对外缘和基准的位置 |
| 大面 | 正反两片主要平面 | 夹持与卸载后的状态应分别复核 |
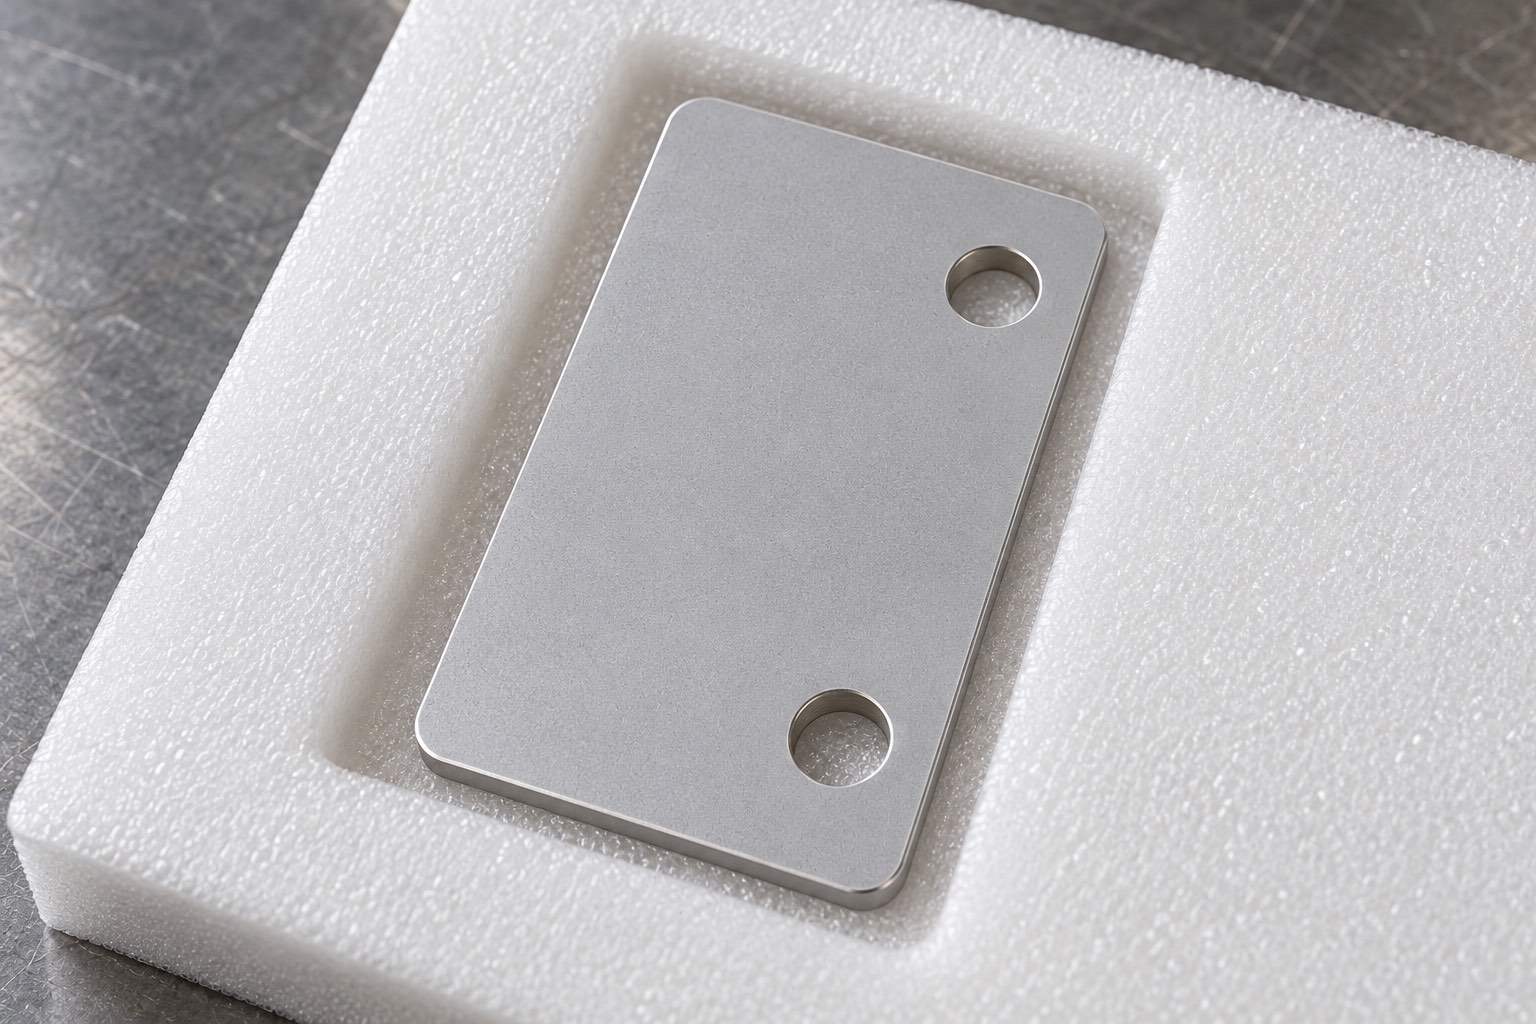
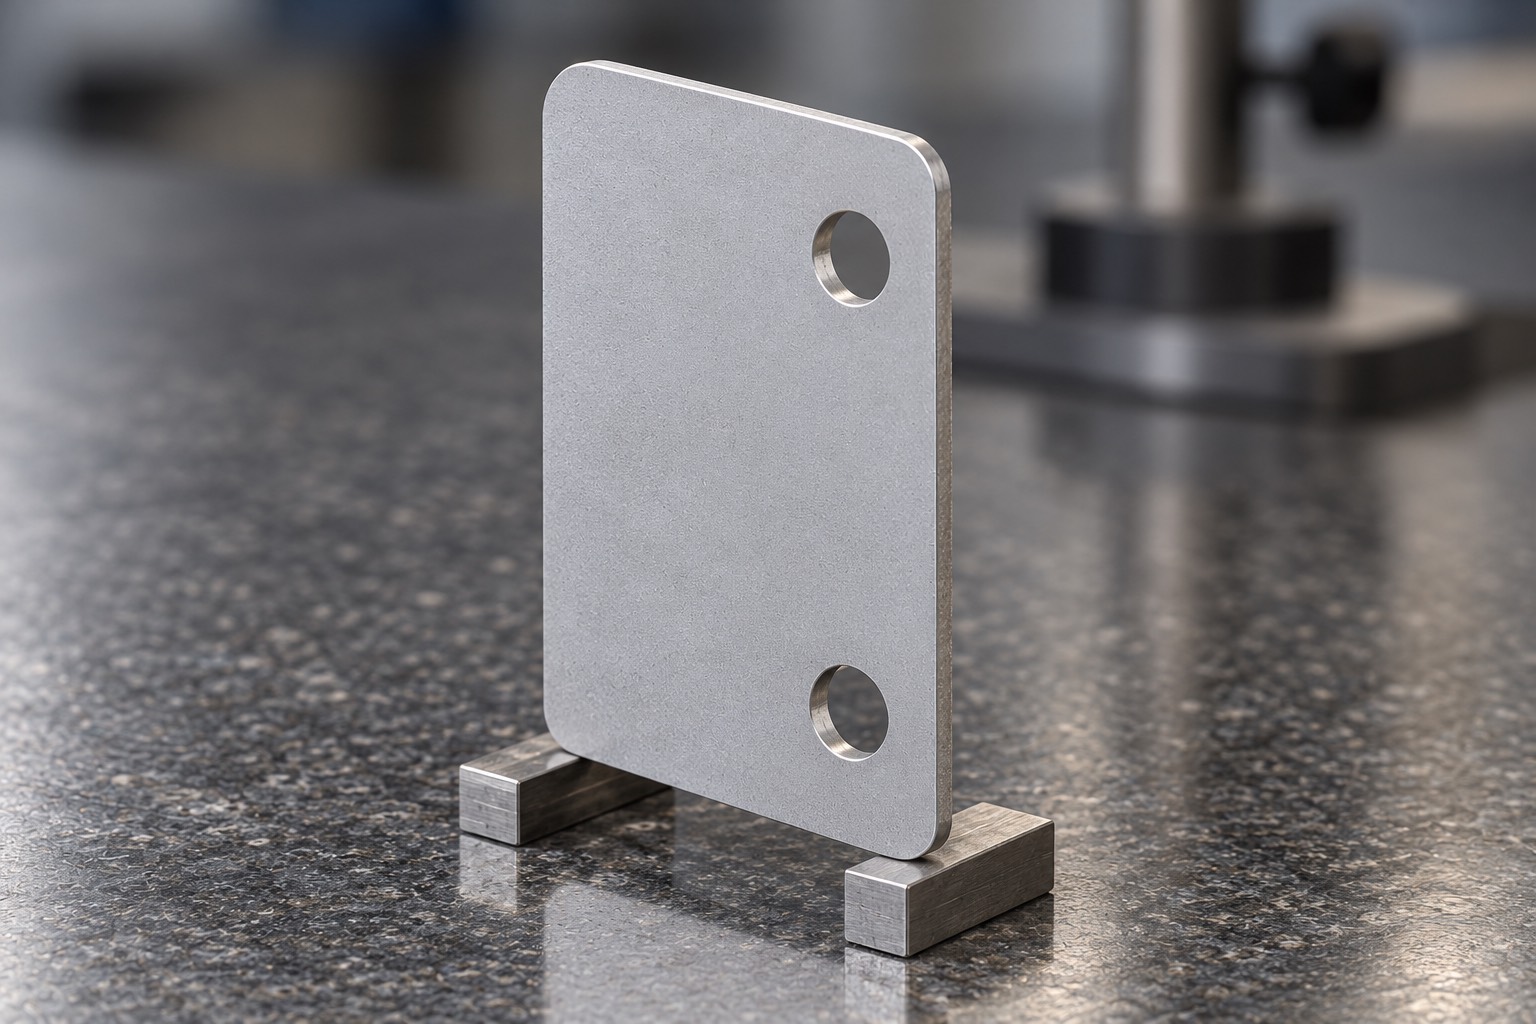
以上来源为受控STEP模型实际导入及多视角核对。尺寸是名义几何,并非公差、材质或生产实测证明;其余尺寸、公差和工艺要求按受控图纸与试制评审确认。配图为生成结构示意,不是实物交付件。
从几何上可以确认两孔与大面、长边之间存在固定的相对关系,但不能仅凭“挡片”这一名称断定它一定用作光学遮挡、定位或防护。评审时应请设计方说明实际接触面、固定方式和允许活动空间,再确定外缘还是孔组承担主要定位作用。
如果大面用于贴合安装,孔口凸起或薄片翘曲就可能影响接触;如果仅局部夹持,则应关注该区域的局部状态。上述是不同用途下的风险推断,不代表本件已发生装配问题。没有受控技术条件时,也不能把示意图的银色外观认定为不锈钢牌号或指定表面处理。
针对模型1毫米薄向,莱图加拟评审的首要问题应是加工载荷如何传到稳定支承,而不是先决定夹紧力数值。可比较随形托板、保留工艺边或其他适合小批量的支撑方式,确认工具进入和孔口出口都有空间。采用哪种方式须由材料、毛坯和实际工艺试验决定。
支撑到位不代表夹紧后没有变形。建议在首件上对比夹持状态、松夹状态和换位复核结果,同时记录接触区域。若读数随夹持方式改变,应先排查支撑与接触,不宜仅通过程序补偿让受力状态下的尺寸看起来合格。
两个孔分别测量直径,并不能说明它们与外缘、彼此位置和安装关系都已满足要求。建议在工艺卡中对应标明用于找正的大面、定向边与长度方向限位,再检查两孔能否在统一定位条件下完成加工及复核。
吴玉光、李春光的定位误差研究分析了工件与夹具接触、定位基准及工序尺寸之间的关系。本文据此强调定位关系应被明确,不引用其计算数值,也不把研究当成本件夹具已经验证的依据。来源:吴玉光、李春光,2011,《中国机械工程》
若加工需要翻面,建议保留可重复识别的基准,而不是第二次仅靠毛坯外观找正。孔位检查方法也应与设计基准一致,避免加工、测量各自采用不同边缘,然后误把两套结果直接比较。
这类薄片需要关注两孔正反孔口、圆角过渡和外缘接缝。建议先决定哪些边需要去毛刺、哪些边允许倒钝,再选择适合的工具和支撑。对于靠近边缘的孔,局部修边若过度,可能改变孔口附近的有效承托区域,因此不宜用宽泛的“全部大倒角”指令代替技术条件。
修边后的确认应在清理残屑后进行,必要时用放大观察对照边缘连续性。用手触摸只能作为辅助感觉,不能代替全部检查。还应避免把未清理的切屑压在薄片与台面之间,造成新的划伤或局部压痕。
上述能力是加工本件应具备和验证的条件,不等于已经证明企业在本项目全部实现,也不构成精度、良率或交期承诺。
建议将外形、两孔关系、大面状态及边缘清洁列为不同检查项目。接收方法和允许限值由受控资料确定,不能用模型截图替代尺寸要求。试装如有需要,应说明样件、方向和接触条件,并保留对应结论。
包装可考虑单格分隔、避免重件压叠及孔口互相摩擦。离开加工工位前还应核对零件是否混入其他相似薄片,清洁状态与包装介质是否符合项目要求。把风险逐项转成可执行记录,才是小批量非标零件加工评审的实际价值。
应优先评审共同定位的可行性,具体工序仍取决于材料、毛坯、工具及技术要求。
不是。它是模型名义薄向尺寸,不能据此推定允许偏差或实测厚度。
不宜,贯通孔两侧都应按约定方法检查,尤其要关注工具出口一侧。
不能。生成图片只帮助理解结构,平面状态需要实物和约定方法复核。
不代表。本文是模型工艺评审,实际方案和结果须由受控资料及首件记录确认。
受控STEP模型实际导入、多视角结构核对;吴玉光、李春光《夹具定位误差分析的机构学建模方法》,2011。论文仅用于定位关系的定性评审思路。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱