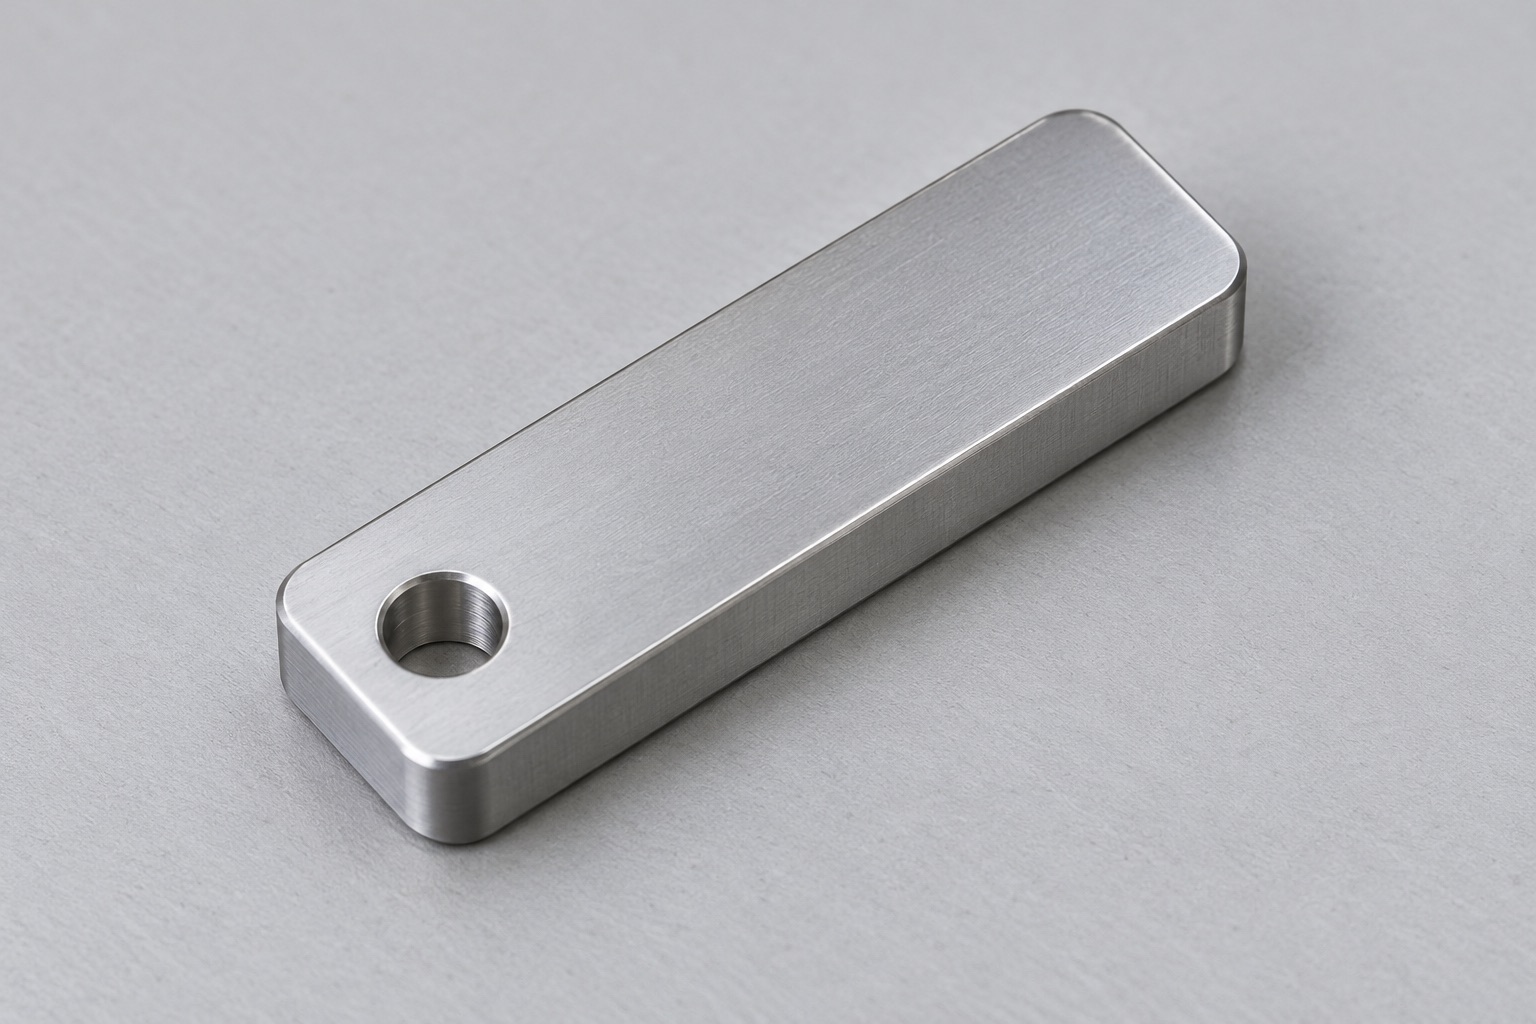
这款轴夹板的主体为圆角长方形薄板,靠近一端有圆孔,另一侧还有局部接触轮廓。莱图加从图纸工艺评审角度分析支撑、孔位和翻面复核的安排。本文依据受控三维模型讨论名义几何,不是已完成订单的复盘;图片为生成的结构示意,不能证明材料、表面处理或交付状态。
小件并不意味着可以忽略基准。轴夹板若通过一端紧固、另一段与配套件接触,就需要同时核对孔、外形和接触面的关系;实际受力方向仍由装配资料确认,不能由文件名称认定它承担的夹紧力。其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
| 项目 | 图纸可见线索 | 加工关注点 |
|---|---|---|
| 外形包络 | 模型名义尺寸31×10×3毫米 | 分清长宽方向与厚度检查基准 |
| 主体结构 | 圆角长方形板体 | 轮廓、边缘与接触面分别复核 |
| 孔特征 | 靠近一端的圆形贯通孔 | 关注孔位、进出口及翻面方向 |
| 两侧轮廓 | 一面较平整,另一面局部轮廓不同 | 不把两面当成可互换定位面 |
以上数据为实际导入模型后读取的名义几何,属于图纸资料可见信息,不是生产测量结果。[来源:客户提供工程图纸可见标注及模型几何]
单个安装孔能够约束什么,取决于配套接触面和紧固方式。工艺评审中可以把平整面、局部接触轮廓和孔轴线分别列为候选依据,但不能直接把它们命名为设计基准。应先由受控要求确认哪一面参与装配,另一面是否允许留下夹持痕,再确定加工与复核时的放置方向。
三毫米厚度只是模型包络,不等于整个零件每处都能承受同样夹紧。孔附近和轮廓变化区域的支撑条件不同;若只夹住两端或直接压在局部凸起上,零件可能在切削或测量时改变姿态。路线评审应把支撑方式与工序中的几何变化一起考虑,而不是先编完程序再寻找能夹住的位置。
建议先评估毛坯和余量,在保持足够支撑的阶段建立可重复放置的平面,再安排孔和局部轮廓。夹紧方向尽量与支撑对应,避免在悬空区施加载荷。对于单件试制,可以评估托板与可避让压点;对于重复小批量,再比较专用夹具是否有价值,不预先指定唯一工装。
验证应同时观察夹持与卸载状态,确认接触区域没有夹入切屑,并在相同测点比较工序前后的变化。吴宝海等关于薄壁零件装夹的综述支持对变形、振动与支撑条件联动评审的思路;本文不套用其具体装夹参数。来源:吴宝海等《机械工程学报》2021年综述
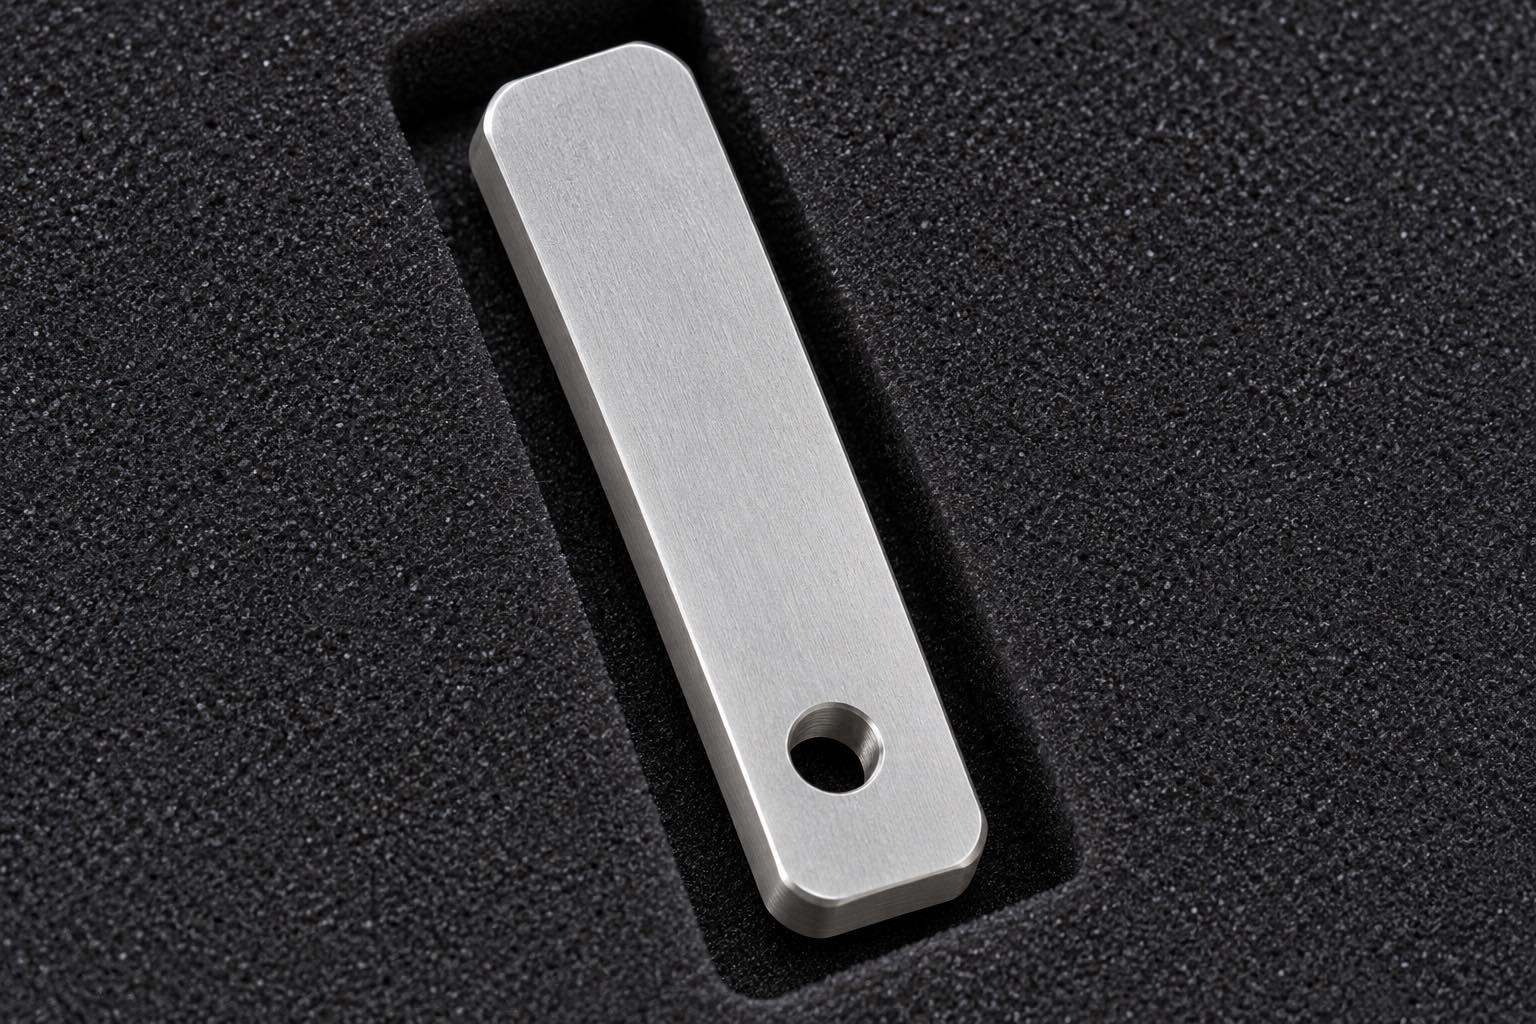
若圆孔承担紧固功能,孔位应在与接触面有关的基准体系下复核,不能只量孔径。加工时可先建立孔的位置与方向,再根据实际要求决定精加工安排;翻面后应保留可靠的定位信息,避免把已经变化的局部轮廓当作稳定承托区域。圆孔出口的毛刺也可能影响贴合,需要单独检查。
背面局部轮廓的加工应核查刀具可达性、边缘余量和支撑避让。若先加工此处会削弱夹持,再做孔时就需要调整路线;若后加工,则要保护已完成孔口和外形。两种安排需结合实际材料与受控要求比较,首件用孔位关系、贴合状态和表面完整性验证,不根据示意图宣称已经解决。
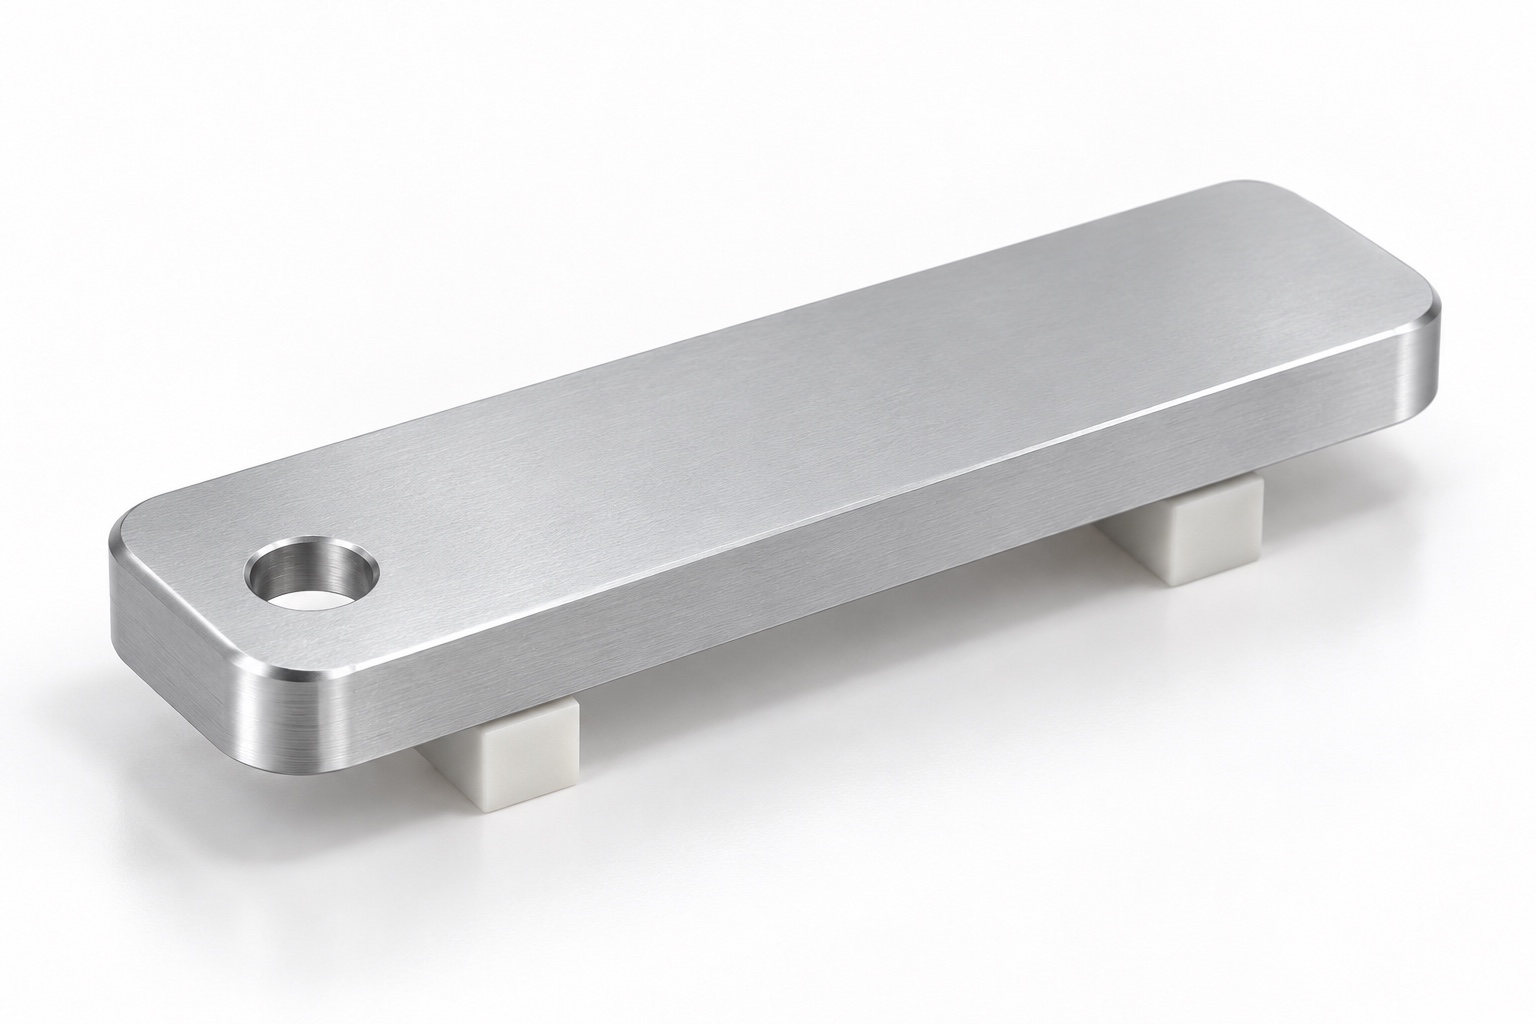
建议按外形、厚度相关尺寸、孔及局部接触轮廓分别建立首件确认记录,注明图纸版本、检查状态、方法和结果。实际接收限值从受控要求取得,不能把模型包络的小数位数当成公差。若还需要配套试装,应记录配件版本和紧固条件,区分单件符合与装配功能观察。
包装时应避免小件叠放互擦,保护孔口和接触区域;数量与版本通过外部清单管理,不在功能表面随意作标记。选择加工方时,重点看其能否说明支撑、翻面与孔位复核安排,而不是只问能否把外形铣出来。上述能力为本件评审所需,不代表已经完成对某家企业全部能力的核验。
模型能够帮助理解几何,但加工与接收仍需要受控材料、尺寸和工艺要求。模型名义厚度不自动成为交付公差。
孔与接触面、外形之间的关系影响装配。孔数少不能代替基准评审,尤其要防止翻面后使用不同参考。
应先检查真实接触区域。局部轮廓可能改变承托,夹具需要避让或提供对应支撑,不能只按外形矩形判断。
不能。配图颜色仅帮助阅读结构,材料与表面工序必须按受控要求核对,不从生成图推断牌号。
需要。修边可能改变孔口和接触边缘,应复核相关特征并清除残留,不能只看表面是否光亮。
客户提供工程图纸可见标注及模型几何,仅用于结构与名义包络。吴宝海等2021年《机械工程学报》装夹综述,仅用于弱刚性零件的评审思路,不作为本件加工结果证明。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱