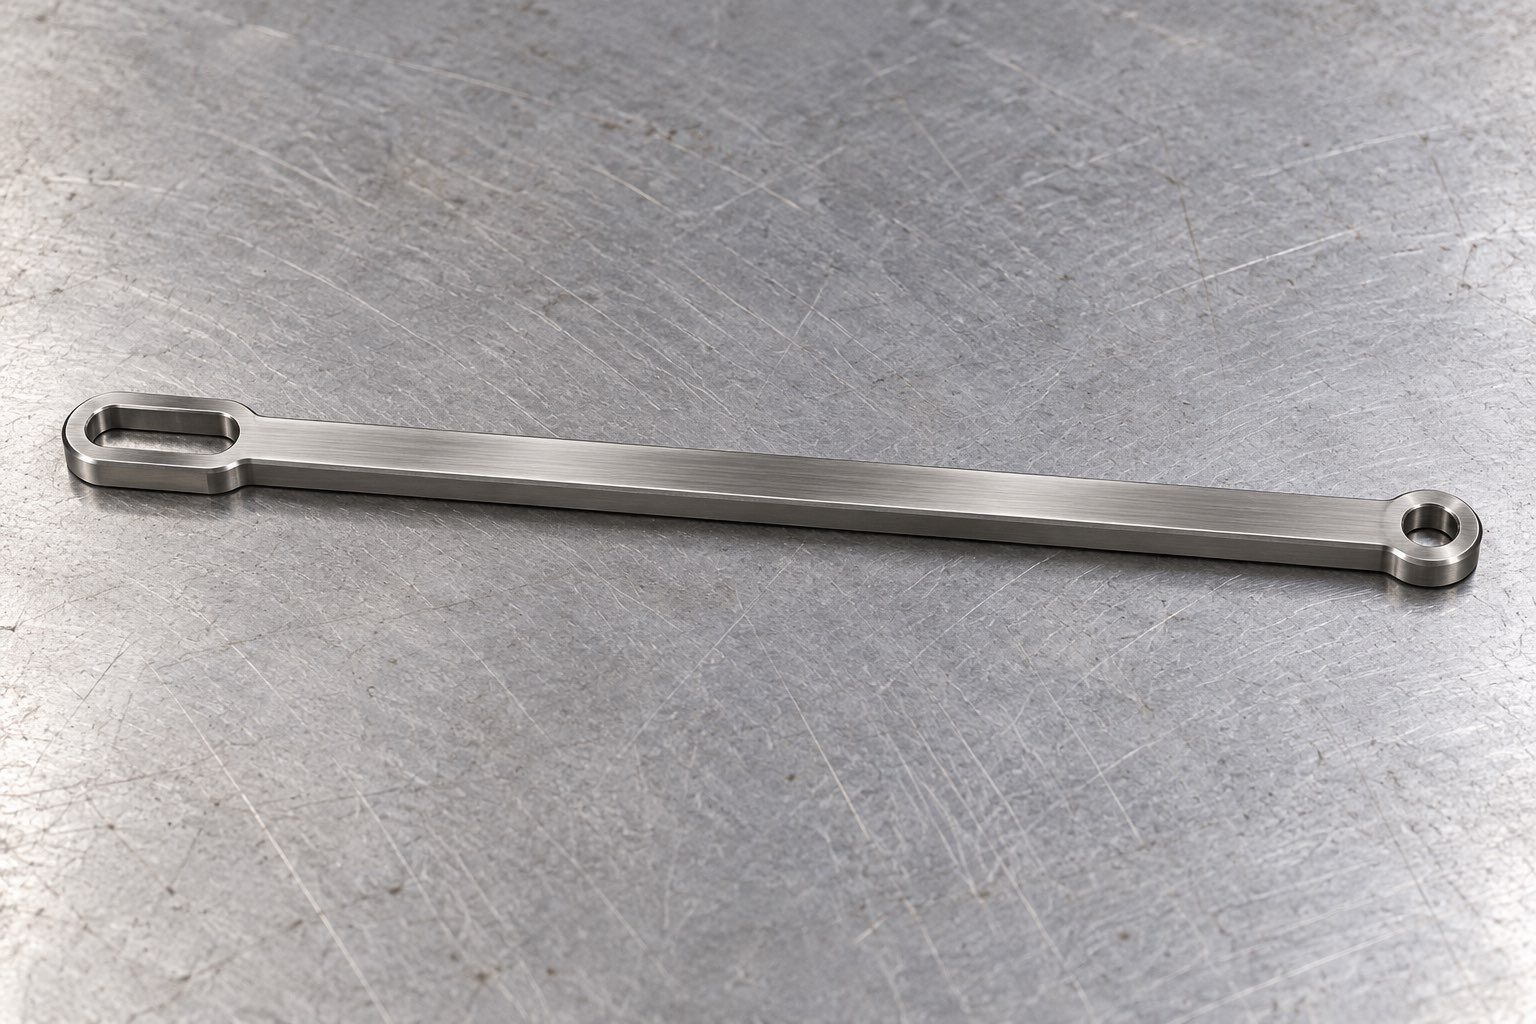
【本文摘要】这款304长条顶杆一端为长槽、一端为圆孔,中间以细长杆身连接。仅看外形容易把它当作普通连接条,但305毫米总长、局部孔槽及拉丝钝化要求,需要放在同一条工艺路线中评审。以下采用莱图加工程分析视角,讨论装夹、孔槽加工、表面处理和复核方法;资料依据为工程图纸,不是某次订单的生产复盘,配图也是生成结构示意。
| 项目 | 图纸可见线索 | 加工关注点 |
|---|---|---|
| 材料 | SUS304 | 核对材料状态与切削方案 |
| 总长 | 305毫米 | 评审长件支撑及松夹后的状态 |
| 厚度 | 10±0.10毫米 | 统一测量位置及装夹接触面 |
| 一端结构 | 圆端长槽,图示宽8.10±0.05毫米 | 复核槽宽、端部过渡和双面孔口 |
| 另一端结构 | 圆孔,图示直径8.10±0.05毫米 | 复核孔径及其与杆身的关联位置 |
| 表面要求 | 拉丝、钝化;图示拉丝方向沿杆长 | 安排表面保护与处理后复核 |
以上为受控图纸可见标注,尺寸不是实物测量值。其余尺寸、公差和工艺要求按受控图纸与试制评审确认。[来源:客户提供工程图纸可见标注]
从几何看,长槽与圆孔可能分别用于调节和固定,但具体装配作用仍须结合配合件确认。若圆孔承担基准定位,长槽用于吸收装配位置差异,复核时就不能只量两个孔各自的大小;还应按设计给定的基准检查关联位置。若实际用途不同,则应采用相应评审顺序,不以外形推断替代装配资料。
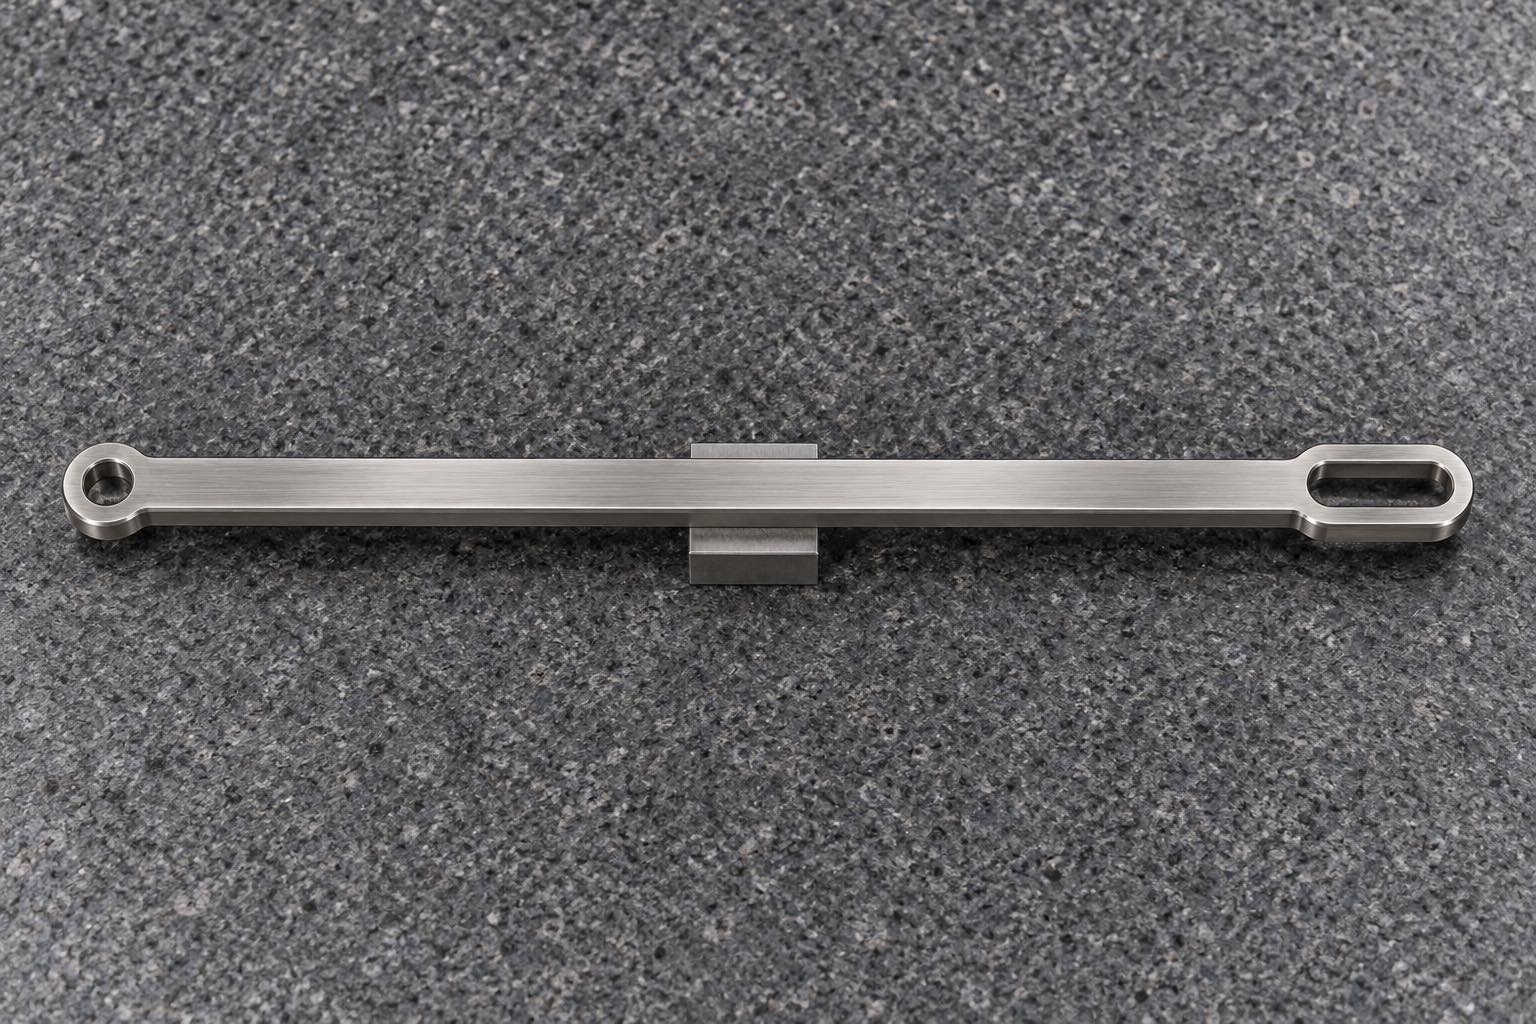
杆件虽然细长,孔槽端部也不能单独夹住后就认为整体已经稳定。建议先确定受力接触面、支撑位置和刀具进入方向,检查夹具是否会压住需要保护的拉丝面,或让中段在切削时悬空。首件验证时保留松夹前后的比较,区分夹持造成的暂时贴合与零件自由状态。
拟定方案时,建议先加工可重复使用的定位面,再结合杆身实际刚性布置支撑。夹紧力应服务于稳定切削,而不是用大力把零件压到看似平直。若一端加工后需要翻面或换向,应明确第二次定位依靠哪里,以及支撑是否随加工区域移动,避免用不同端部各建一套互不关联的坐标。
验证方法可以从代表性位置入手:记录厚度、孔槽端部和中段的测量状态,检查重复装夹后结果是否稳定。对出现的偏差,先排查定位面残屑、接触不实和测量支撑,再判断是否需要调整切削顺序。这里给出排查路径,不预设该零件已出现变形或某种夹具必然适用。
304加工时,刀具状态、排屑和支撑需要联合考虑。英国不锈钢协会指出,常用奥氏体不锈钢具有较高加工硬化倾向,刀具应避免因振动产生停留或擦蹭。[来源:英国不锈钢协会《General principles of machining stainless steels》] 因此建议把长槽粗加工、精加工及圆孔处理分阶段评审,参数由材料状态、刀具和实际刚性试验确定。
长槽不能只检查中部一处宽度。建议同时观察两端圆弧过渡、直段接刀位置及正反面孔口,避免局部残留影响穿入或调节。圆孔端则应关注去毛刺是否改变入口轮廓。修边工具与动作应在首件时确认,不用持续打磨把尺寸偏差掩盖成外观光滑,修整后仍需按约定方法复核孔槽。
图纸给出沿杆长的拉丝方向,工艺评审应明确方向基准、可见面和孔口保护。建议先完成会产生切屑的加工与边缘修整,再评估表面处理顺序;处理后若补加工,应重新确认相应区域的表面要求,而不是继续沿用处理前的验收状态。[来源:客户提供工程图纸可见标注]
钝化条件应由相应处理方结合图纸和材料状态确认,本文不指定药剂或时间。莱图加的方案建议应把前处理状态、接触保护、处理后外观及尺寸复核列成清楚的交接项目。拉丝纹理一致,也不能替代对孔槽、边缘和包装摩擦风险的检查。
这些是承接该类零件应核实的能力要求,不等于本文已经验证某家企业的设备、精度或交付实绩。选厂时应让工艺、测量与表面处理责任人对同一版资料给出一致解释。
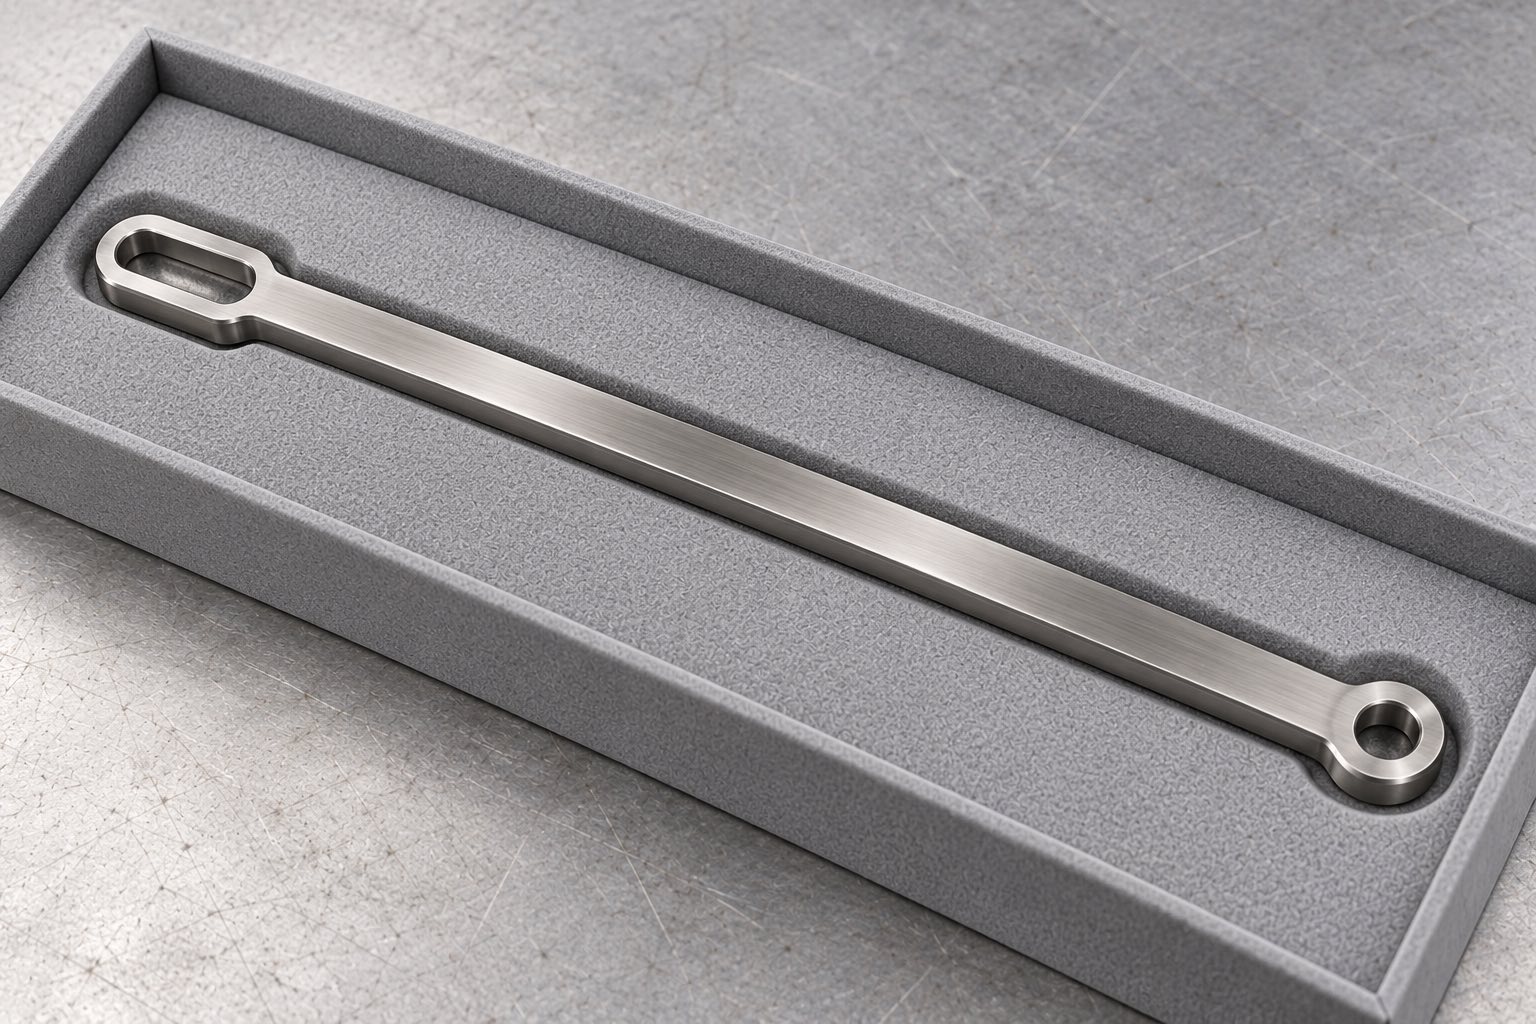
建议首件按同一版图纸检查材料对应关系、厚度、孔槽、端部边缘和拉丝方向,再决定后续检查频次。测量时应说明零件支撑状态,避免一边悬空、一边强压得出的结果被直接比较。包装优先考虑杆身连续支撑、两端隔离与保护面不接触硬质杂物;包装图例可以帮助收货方复原正确取用方向。
要看装配功能和设计基准,不能只因长槽便于夹持就替换定位依据。
不一定,应比较毛坯余量、支撑及换向定位条件,并通过首件验证选择路线。
还应检查双面边缘、尺寸及配合动作,触感不能覆盖全部接收条件。
应复核处理后交付状态,并按双方确认范围检查关键孔槽与外观。
不能。生成示意图用于理解结构,验收依据仍是受控图纸和相应尺寸复核记录。
· 客户提供工程图纸可见标注:仅提取材料、公开结构及尺寸要求,已排除客户名称和内部代号。
· 英国不锈钢协会:不锈钢机加工通用原则,用于304加工硬化、刀具与振动风险说明。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱