【本文摘要】先让工艺方确认模块如何定位、注胶后怎样取出,再按受控图纸评审托盘、定位条与限位块的CNC加工。接触面、禁碰区、残胶清理和周转方式应写入询价。托盘单件检查穴位、支承和装拆条件,胶料相容、固化及脱模表现由工艺方用实际材料和批准方案验证。可先做一套首件,再按试用结果安排余量。
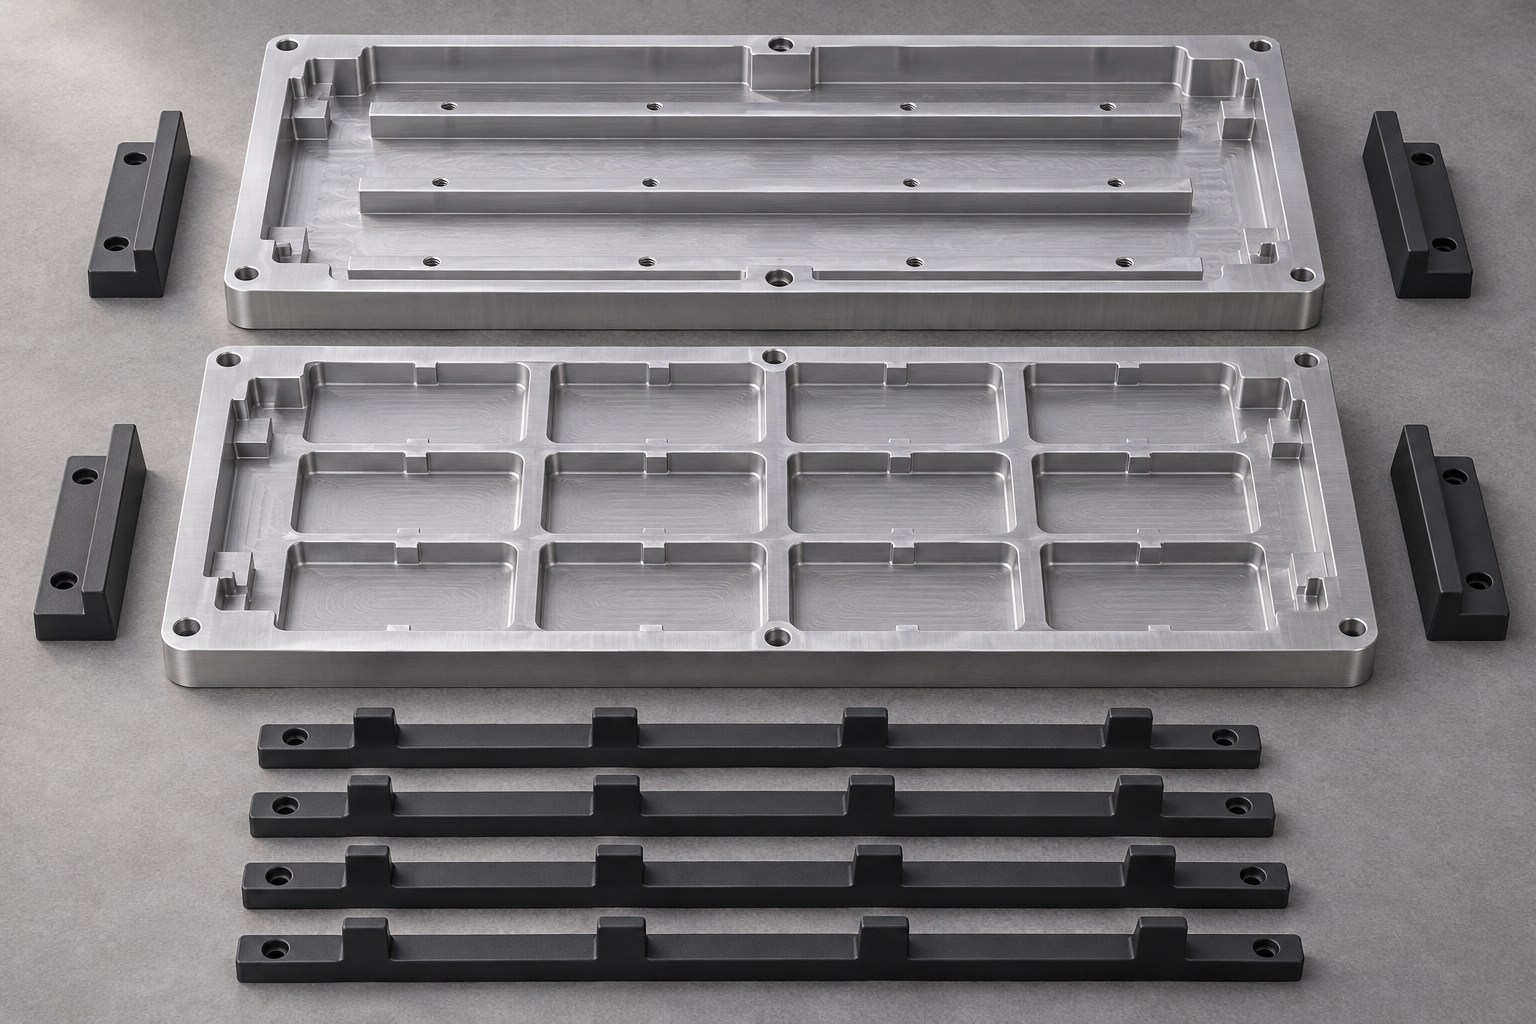
灌封工位的托盘通常用于承载和定位模块。有些托盘在灌封时承接溢胶,也有些托盘只搬运带壳模块。采购先请工艺方明确接触的是模块外壳还是胶料,装入与取出是否需要夹具、顶出结构或人工抓取空间。若带接插件或线束,应检查走线和接插部位是否与托盘边缘相碰。
样机改版时,模块外壳尺寸可能不变,但连接器位置、灌注方向或溢流点会变化。只沿用旧穴位外形可能妨碍取件或清理。询价时把空盘、装件、灌封和取出几个状态用局部图说明,再决定是否只换定位条。
模块资料。提供受控外壳图、代表性样件和允许接触区。标出带连接器的一侧、支承点及装入方向。
定位与脱模。在图纸给出穴位、止挡和取出避让。若托盘接触胶料,应由工艺方确认接触材料、清理方式和脱模方案。可换定位件应注明定位和防装反要求。
材料和使用条件。明确托盘本体、定位条和接触件的材料。温度、胶料、清洁介质及周转条件由项目方确认,替代材料在正式下单前完成评审。
交付与验证。分列托盘、定位件、紧固件和指定样件试装。实际灌封试验的材料、样件、工艺记录与判据由工艺方安排。
| 对象 | 询价要点 | 首件复核 |
|---|---|---|
| 托盘本体 | 穴位、支承与搬运接口 | 按图检查位置及支承状态 |
| 定位条 | 接触边、方向和更换方式 | 核对装入、拆卸和防反 |
| 限位块 | 止挡面、紧固及允许接触区 | 用指定模块检查配合 |
| 清理及取件 | 溢胶区域、取件净空和维护方法 | 工艺方按项目方案验证 |
| 过程配置 | 胶料、模块与固化条件 | 按批准试用记录结果 |
GB/T 1182-2018题录涉及几何公差标注。托盘穴位与定位基准的关系可在受控图中定义。胶料与接触材料相容性、固化后能否顺畅取件,由项目方按实际材料确认。
模块规格稳定时,可评审整体穴位。规格经常变化且支承界面一致时,可评审共用托盘加可换定位条。可换方案报价应包括接触件更换、定位复现、标识和清理空间。若托盘本体已受损,或者设备夹持接口也需要改动,应重新评估整盘。报价比较采用同一模块版本、处理状态和配套范围。
有的供应方案只做到机加工交付,有的还包含装配和样件试装。采购可分列空盘检查、装件试配、取出验证和实际灌封。用替代样件试配时明确可确认的功能,把与胶料相关的判断留到正式试用。后续若只改定位条,保留托盘图号和配套件关系,避免旧版混用。
先验穴位基准、限位及表面防护,再用代表性模块检查装入方向、接触区、取件和搬运。工艺方试用时记录模块版本、胶料、托盘和定位配置。若取件出现卡滞,保留工序和样件状态,区分机械干涉、残胶附着及固化条件。需要调整时,把确认后的改动回写图纸再放行余量。
若托盘需要多批周转,可提前约定清理后哪些面必须复查、定位条何时替换。采购按实际工位需求确定备用托盘和可换件数量,避免把用于试制对比的件混作量产周转件。
若多个工位共用托盘,先核对搬运方向、夹持接口和放置姿态。试制件可在清洗后再做一次定位复核,确认清理过程是否改变接触状态。周转前把已试用、待清理和可用托盘分开管理,按件号关联模块、定位条、维护和复测记录。
交付时还应明确空盘叠放和搬运的接触部位,避免让定位件承受非设计方向的压力。
先做一套验证装入和取件,再决定备盘与定位条数量。小批(苏州)精密制造技术有限公司可依据服务范围评审托盘及配套件的CNC加工,询价时宜附工位接口和试用要求。
答:可评审加工范围,还需确认支承、禁碰、走线及取件条件。
答:旧接口、支承和清理空间仍适用时,可评审更换。
答:由工艺方根据胶料、接触材料及固化和清理条件验证。
答:按首件放行条件执行,有正式灌封验证要求时先完成试用。
答:记录托盘和定位件件号、适配模块与方向,标记应避开功能面。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱