【本文摘要】先把线材、走线方向和导嘴安装位置放在同一张图上,再询CNC加工。导嘴的小孔、入口过渡和夹持外径应分别约定,导嘴座与调节套也要检查配合。如果只换导嘴,先确认原安装座的锁紧状态和出线位置。几支样件适合分阶段做,先按图复核孔口和安装,再由设备方用指定线材试绕,记录擦伤、走线和张力变化。
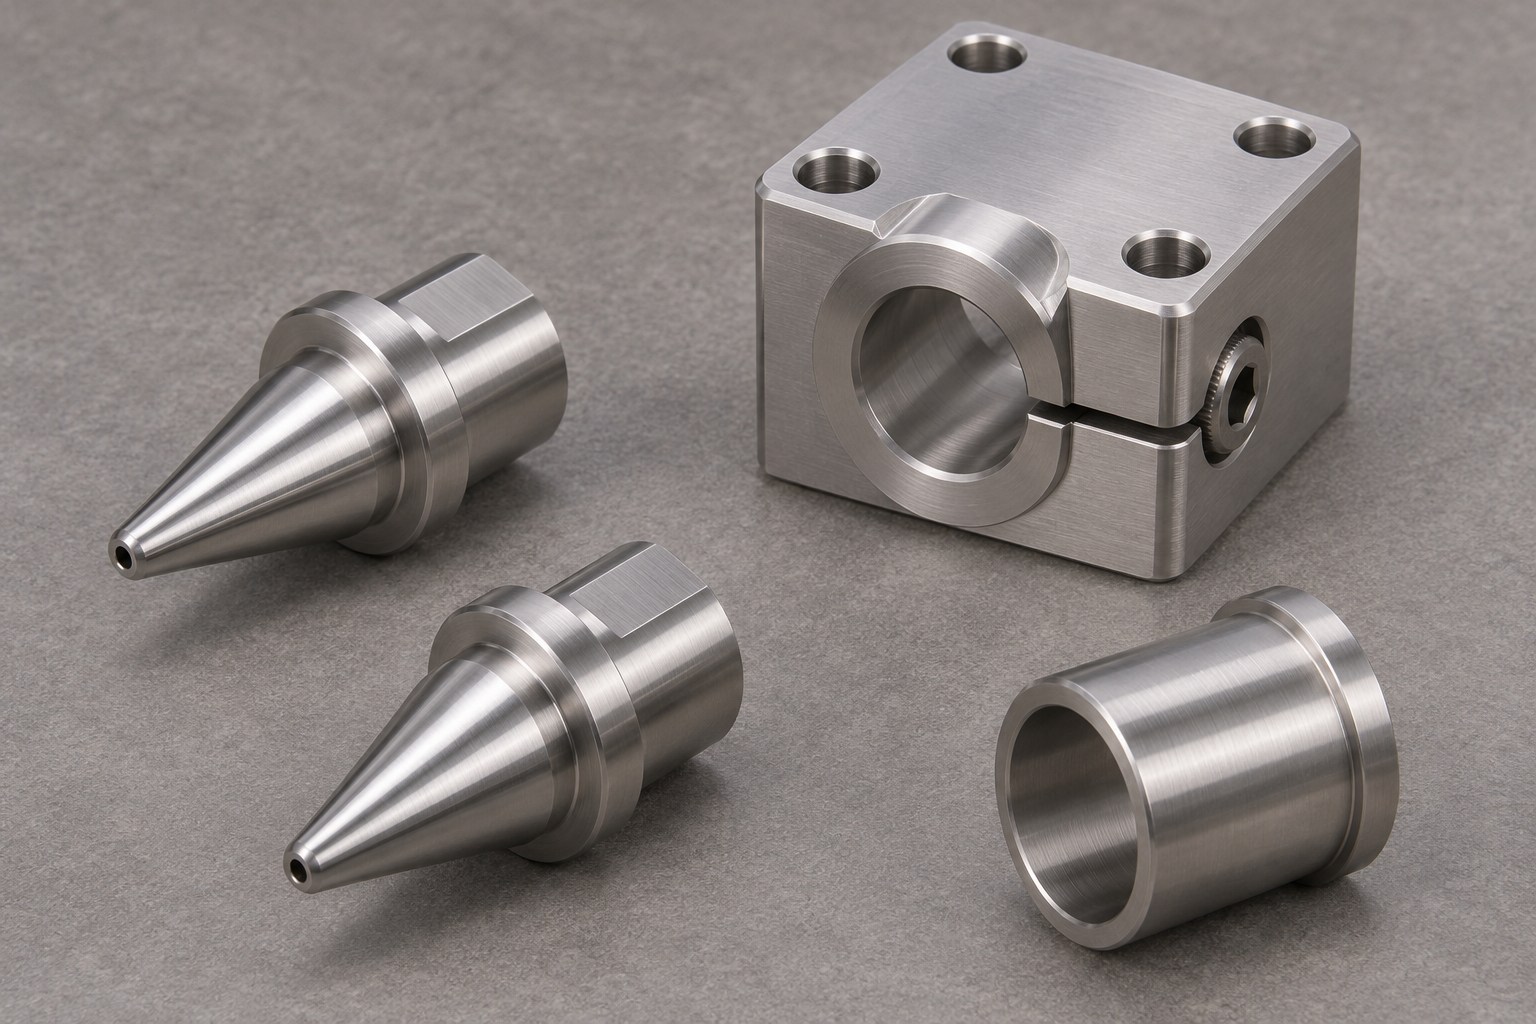
导嘴要把线引到绕线位置。若只是补做正常磨损的金属导嘴,项目方可以沿用受控图纸,并用完好的库存件核对接口。若换了线径、包覆层或绕线方向,则应复核孔口、出线角度与周边空间。导嘴装得进旧座,仍可能因为端头伸出不同或锁紧后偏转,让线碰到其他部件。采购应在订单标清属于哪一种场景。
如果现场只给磨损导嘴,建议保留旧件方向、实物件号和穿线状态记录,再找可复核的原始基准。孔口擦痕可以帮助识别可能的接触区,无法直接给出新品应采用的尺寸。项目方可先核对设备图、完好备件和线材资料,再批准需恢复的几何与表面。
线材和方向。提供线材外径范围、包覆状态、穿线路径和接触区。说明导嘴是直进直出,还是在一定角度下引导,设备方提供正常动作范围。
孔与孔口。标注孔径、有效深度和孔口过渡。入口与出口要求可能不同,应注明哪一端用于穿线、哪一端接近工件。内孔去毛刺、清洁和检查方法要能在交付时执行。
安装基准。写明夹持外径、止肩和伸出量的基准,以及调节套是否保留。如果固定螺钉顶在特定平面上,需要让图纸说明位置,防止重复装配后角度变化。
材料和表面状态。明确金属牌号、需要处理的区域和处理后复核项。若原件使用其他材质或特殊涂层,应让设计方确认替代是否合适,并安排试绕。
| 对象 | 采购输入 | 首件复核 |
|---|---|---|
| 导嘴内孔 | 孔径、有效深度及方向 | 依约定方法检查通畅和尺寸 |
| 进出口边缘 | 过渡形状、接触面要求 | 用商定方式复核边缘与残屑 |
| 导嘴座与套 | 定位肩、夹持外径与锁紧方向 | 按设备接口或样件对装 |
| 试绕 | 指定线材、设置与判据 | 由设备方检查走线和线材状态 |
全国标准信息公共服务平台的GB/T 1958-2017题录涉及几何公差检测与验证。导嘴与安装基准的几何关系可以在图纸和验收约定中定义。实际线材的接触和磨损按项目试绕条件评价。
旧座夹持面状态清楚,且同版导嘴已有验证记录,可先询导嘴单件加工。费用应分列小孔、孔口修整、清洁与复核。若新线材要求改出线位置,或旧座锁紧后位置难复现,可同时评审导嘴与座配套。配套报价应写明定位方式、紧固件归属和对装工作,避免加工完才发现调节空间不足。
样机试制可先安排少量件做不同规格对比。比较时统一安装座、线材和设备设置,逐一记录导嘴号、孔口方案和试绕结果。供货范围里明确试验件是否允许留下使用痕迹,避免把已经试绕的样件混入正式备件。若余量件等首件确认后再做,采购应写清对应版本和放行人。
首件先核对定位面、穿线方向与孔口边缘,再与指定安装座对装,确认伸出量、夹紧和周边避让。确认孔内无约定范围内可见的残屑后交设备方试绕。项目方可按批准方案记录不同速度或张力条件下的线材状态。若出现擦伤,保留线材批次、导嘴方向和异常位置,再核对走线、轮组、导嘴接触及设备设置。
若几支导嘴需要做同规格备件,可让供需双方预先确认何种检查记录需逐件保留。对无法直接观察的内孔部位,事先明确可接受的检查方法和送样状态。设备方若要保留试绕前后的对照片,应将试样编号与实物对应,便于后续辨认。
补件先确认旧座状态,改型先确认线材与出线方向。小批(苏州)精密制造技术有限公司可依据加工服务范围评审金属导嘴和安装件的CNC加工,具体孔径、材料和可复核性按本单图纸评审。
答:还要明确包覆、走线、过渡和使用条件,由设计方确定孔径。
答:旧座定位和锁紧状态符合项目要求时,可评审沿用并做配合复核。
答:可用于排查接触位置,实际尺寸应由原图、完好件和项目方确认。
答:按订单执行。还应核对约定的孔口状态、定位尺寸与随货记录。
答:将确认的导嘴、安装座、线材及图纸版本写进备件记录,再安排余量件。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱