【本文摘要】先核对滑座的安装基准、有效调节行程和轮轴位置,再按受控图纸询CNC加工。只更换滑座时,要确认旧底板、张紧螺杆和轮轴是否还能配合。若故障涉及皮带跑偏或张力不稳,应由设备方查清导向、轮系和使用条件。询价分列单件加工、配套试装和装机调试,首件先验机械接口,运行验证按设备方批准的流程执行。
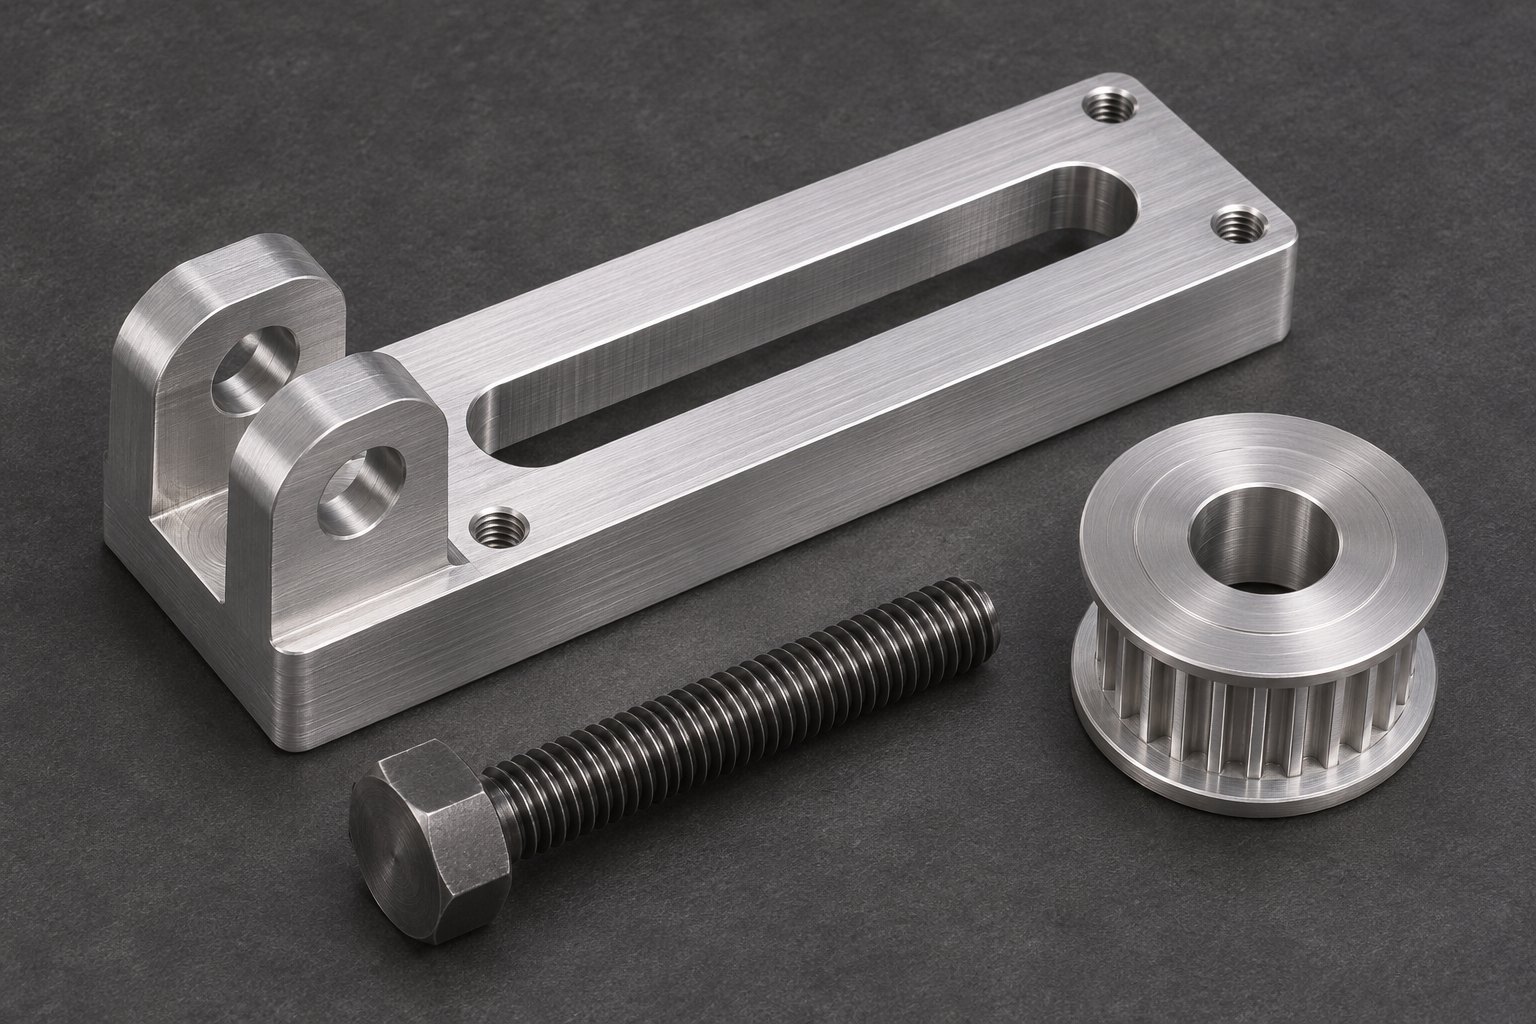
张紧滑座通常通过螺杆带动滑块移动,再在设定位置锁住。更换可能是滑动面受损、螺纹磨损、调节余量不足,或改用了不同规格的轮和同步带。若现场只报“旧件松了”,可以请维修人员记录锁紧状态、滑座晃动方向和轮轴位置,再决定保留底板还是连底板一起换。旧件上的修磨痕迹和磨损面可以保留作比对,复刻尺寸前应确认这些变化是否属于原设计。
针对需要在多个工位轮换的备件,先核对代表性设备的底板、螺杆和轮轴版本。有些旧工位外形一样,但锁紧孔位置或螺杆端头不同。可以让采购在同一清单里标出兼容工位和待复核工位,先安排一件试装,再确认第二件及余量投向,避免备件库内出现只适配某台设备的零件。
安装与导向。给出底板接触面、侧向定位方式、导向面宽度及螺钉可达空间。说明滑座拆装是否要移开护罩、轮轴或其他部件。
有效调节行程。写清设备需要的工作区间、起止位置和干涉边界。长槽总长度包含螺钉占位及边缘余量,采购应核对实际可用区间。若有带长变化或调节余量要求,由设备方标注。
轮轴和张紧螺杆。提供轴孔或定位肩、螺纹配合和螺杆固定方式。旧轮轴继续使用时,确定样件是否可外借,并标明磨损情况和归还要求。
材料与表面。滑动面、锁紧面和轴孔的表面要求分别写明。若有处理后的配合要求,指定需保护的面和复核状态。
| 零件或状态 | 采购输入 | 首件复核 |
|---|---|---|
| 滑座 | 导向面、锁紧槽和轴孔 | 核对孔与基准及调节区间 |
| 螺杆与螺母 | 规格、安装方向、端部定位 | 试装行程内确认啮合和干涉 |
| 底板 | 导向界面、紧固位置 | 与指定滑座对装 |
| 轮轴及带轮 | 轴孔、定位肩、侧向空间 | 按配套图确认位置及拆装 |
| 设备运行 | 带轮对齐、张力与工况 | 由设备方试运行确认 |
全国标准信息公共服务平台的GB/T 1958-2017题录涉及几何公差的检测与验证。若要控制轮轴方向或导向面关系,应由设计方在图纸明确基准与要求,并约定检查状态。实际皮带张力和运行状态按设备方案验证。
只换滑座时,报价应列明材料、机加工、螺纹、去毛刺及处理后复核。若需要来件对装,还要列出旧底板和螺杆交接。整套报价应把底板、滑座、螺杆、定位件和试装分列,区分哪些标准件由采购方提供、哪些随成套件供货。两种方案按相同的有效行程、配合状态和随货记录比较,才有可比性。
若老底板导向面状态不明,可先做接口复核,再决定用旧底板还是做新配套。遇到暂时无法停线的情况,设备方可先提供备用接口件或认可的量测记录,同时把装机确认设为首件放行节点。采购应在订单约定现场接口与图纸不一致时,由哪一方确认变更和后续工序。
调节状态下核对滑座是否平稳、螺杆是否有异常卡滞、两端是否会碰到周边结构。锁紧后按约定检查轮轴位置、滑座与底板贴合以及锁紧操作空间。试装时保留调整位置与紧固状态记录。设备方按批准方案检查带轮对齐、张力和运行表现,发现异常后核对皮带、轮系、底板及张紧件各自的状态。
给旧滑座拍摄调节起点和锁紧位置的照片时,可在内部标记参考面和运动方向,随询价提供必要的局部结构资料。这样加工方能先核对支承关系,设备方也能在试装时复现原始状态。
接口状态清楚时,可先补一件滑座做对装,再按工位需求追加。小批(苏州)精密制造技术有限公司可根据加工服务范围评审滑座及配套结构件的CNC加工,提交底板和张紧组件资料有助于确认接收范围。
答:可做范围评审。正式生产前应确认磨损面、安装基准和轴孔等需要恢复的尺寸。
答:还要考虑螺钉位置、螺杆啮合、设备干涉以及需保留的导向接触长度。
答:先核对底板磨损、导向配合和紧固状态,再由项目方确定按原图恢复或适配。
答:按约定还应核对基准、有效行程与配套关系。运行张力由设备方验证。
答:看螺杆的兼容与磨损状态。可分别报价,并写明随货配套件号。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱