【本文摘要】先确认压装时哪一侧轴承套圈与被装件形成过盈,再按装配图配压头、支承环和定位底座。非标零件加工可按图评审这些零件。询价时分开列出工装零件、试装和设备调试。若压头按外径选型、支承环按现有底座临时配,受力路径可能与设计不同。首件先核对接触面、导向关系和退件空间,压装力与位移曲线由装配工程人员结合轴承资料和设备条件验证。
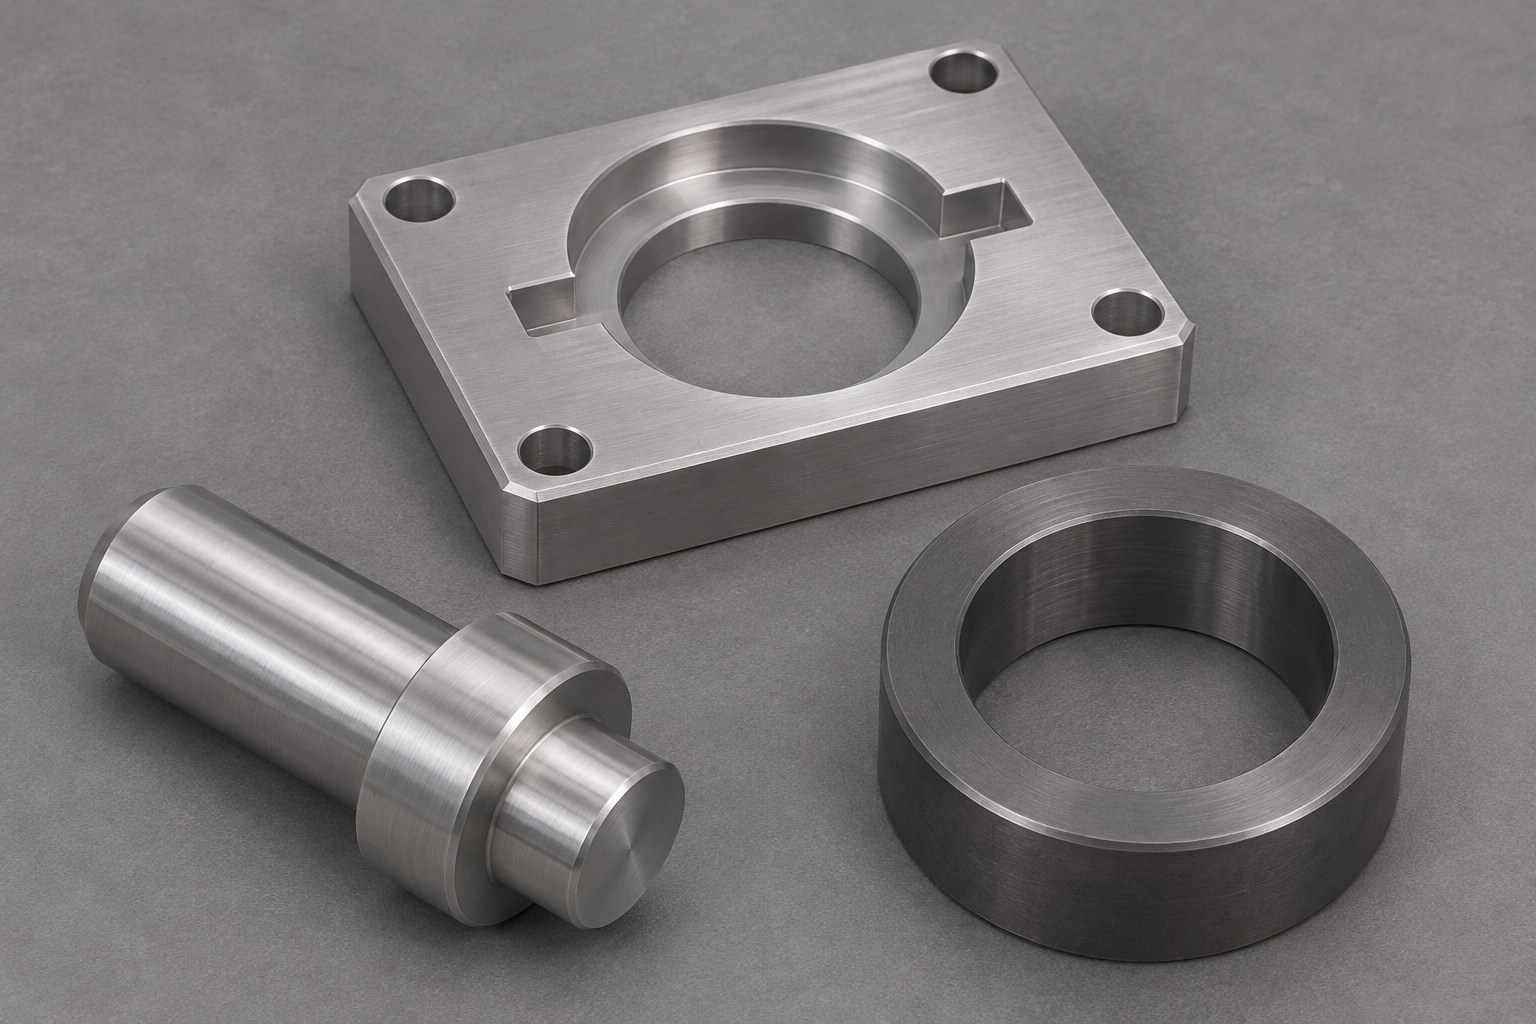
同一设备要压装轴承入座孔,也可能将轴承装到轴上,两者的受力部位要按装配方式确定。通常应让压装载荷作用在与配合件过盈的一侧,具体接触范围参考轴承供应方的装配说明。若轴和座同时配装,设计方应确认作用于两个套圈的工装方案及工序安排。采购发询价时把工装放在哪个工位、压哪个部位、支承落在哪里标清,比只附轴承型号更有用。
已有压装设备改型时,还要看工装能否装入压机、装好后有没有行程,以及零件压到位后是否能卸下。比如支承环的内孔能让轴端通过,却不一定能给拆卸工具留足空间。采购可请装配方在图上标出进料、受压和退件三个状态,再决定改旧底座还是新做一套。
轴承与被装件。提供轴承型号、座孔或轴的受控图、装配方向、肩面位置及配合要求。不同规格的压头和支承环在清单里按配套件号管理。
压机与装配空间。明确设备接口、夹持方式、行程边界与装拆空间。压头若经过导向套运动,要给出实际导向长度和接近工件时的干涉位置。
材料和处理状态。由设计方按负荷、使用次数和被装件表面确定材料和处理要求。若涉及热处理或表面处理,要明确处理后的接触尺寸和状态如何复核。
交货范围。分清机加工件、标准紧固件、定位销和试压件的供料方。涉及对装时说明试件能否外发、何时归还、是否允许留下试压痕迹。
| 零件 | 优先确认 | 交付复核 |
|---|---|---|
| 压头 | 接触环带、定位肩、端部避让 | 按图复核端面和接触宽度 |
| 导向套或导向轴 | 配合、工作行程、润滑条件 | 检查装配后是否卡滞 |
| 支承环 | 支承面、通孔、顶出空间 | 用指定样件核对支承与避让 |
| 定位底座 | 压机接口和定位基准 | 确认孔系与底座安装状态 |
| 配套工装 | 件号及规格对应 | 分套标识,记录试装状态 |
全国标准信息公共服务平台的GB/T 1800.1-2020题录涉及线性尺寸公差、偏差和配合基础。可用于统一图纸上的配合表达。压装方式、受力部位和可接受的工艺窗口应由项目方结合轴承资料和被装件确认。
规格多、压机接口相同,可先评估共用底座加可换压头和支承环。这个方案能减少底座重复采购,但换型后要核对定位与锁紧状态,保证小件不会混装。若两个规格的受力路径、装夹高度或卸件动作差异大,单独成套更容易管理。下单时把模块、规格和可互换部件列成对应表,给操作方留出校验空间。
对小批试制,报价单建议把底座、换型件和试装服务分列。这样第二轮即使只改压头,也能判断原底座能否继续用。若旧底座作为客户供件,应先确认定位面磨损和螺孔状态,议定损坏、修整及归还方式,避免新零件按图做完才发现旧接口已经偏离图纸。
加工方先按约定基准复核压头端面、支承环平面与底座定位关系,装配方再按批准的流程用代表性样件验证接触、导向和退件。若出现压装力异常,先记录本次轴承和配合件的批次、实际配合尺寸、压装方向及设备设置,再由项目方判断是零件、工装还是装配条件问题。只凭一次压入能否完成,无法判断后续换型是否稳定。
样机先做一套用于接触与装拆复核,再按实际节拍和备件策略确认后续数量。小批(苏州)精密制造技术有限公司可按服务范围评审压装工装零件的非标零件加工需求。询价时附轴承和被装件资料、压机接口、工装图及拟交付的零件清单。
答:可以讨论方案和所需资料。正式报价还要看压入方向、接触环带、被装件的孔或轴以及压机接口。
答:安装界面、受力和行程相容时,可评审共用方案。换型后要复核定位并能识别规格。
答:可把旧件作为参考,再对照受控图和轴承资料确定尺寸。磨损面和历史修磨面应先辨认。
答:还需按约定核对支承环、底座和实际装配关系。压装工艺窗口由装配方试装确认。
答:在订单注明适配的底座、轴承及图纸版本,并明确是否需要随首套对装后再分件交货。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱