【本文摘要】可以按图评审。划片机用高速旋转的超薄刀片,沿晶圆上的切割道把晶圆切成一颗颗芯片。刀片夹在主轴前端的一对法兰之间,法兰夹持面和端面跳动影响装夹。切缝质量还受主轴状态、刀片、冷却和工艺条件影响。划片部分由刀片法兰、刀罩、冷却喷嘴座和卡盘台转接板等零件组成。设备维修、换刀片规格或研制新设备时,这些零件每种只要几套,适合精密零件加工。定做前要说清四项:设备和主轴资料以谁为准,夹持面和内孔怎样标注,材料和热处理由谁确定,旧件和复制权限怎样确认。切割质量和设备安全的验证由设备方负责。加工方负责资料评审、图纸和材料符合性以及约定记录交付。小批(苏州)精密制造技术有限公司面向半导体、智能设备等高新技术企业的精密零件加工需求,材料和数量按本单评审确认。
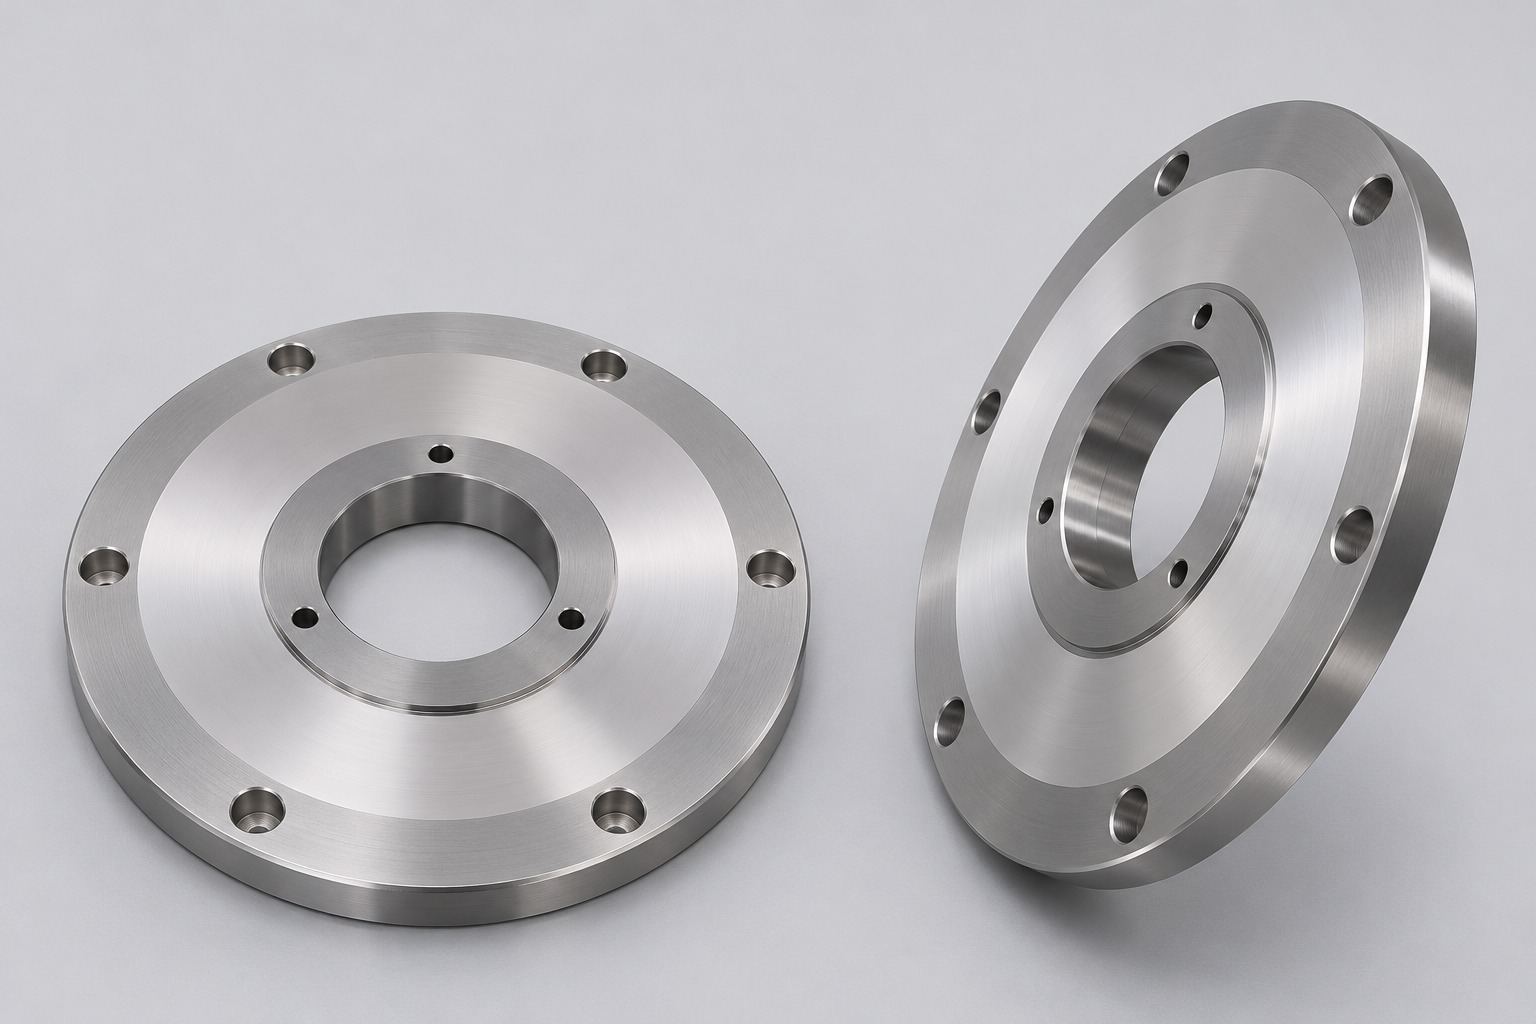
半导体封装企业、晶圆加工企业和设备企业的设备部门,在换刀片直径、刀片厚度或切割不同材料时,刀片法兰的外径和夹持面就要跟着改。法兰夹持面在反复装卸刀片中会磨损、碰伤,维修替换每次也只要几套,常要按图纸或旧件定做。
判断:刀片法兰的精密零件加工可按图评审。夹持面平面度、相对指定回转基准的端面跳动与定位孔配合应分别标注。更换刀片规格前先核对设备方认可的组合。夹持状态还受配对端面、紧固与主轴状态影响。冷却液接触件的防护与清洁条件按实际介质确定。
设备和主轴资料:设备型号、主轴接口、刀片外径和内孔规格,以设备方资料为准,写在图纸或说明里。
夹持面和内孔:夹持面的平面度、端面跳动、内孔公差和粗糙度,以及测量方法,由设计方确定并标明。
材料和热处理:材料牌号、供货状态、适用热处理与夹持面研磨要求,由设计方确定。热处理和研磨能否承接,按本单评审。
旧件和复制权限:只有旧件时,测绘能否承接按本单评审;旧件属于原厂设计的,复制权限由客户确认。
| 零件 | 关注点 | 常见问题 | 采购动作 |
|---|---|---|---|
| 刀片法兰 | 夹持面、端面跳动 | 刀片摆动、崩口 | 跳动和平面度写在图上 |
| 刀罩 | 冷却水路、开口 | 水路不通 | 水路走向随图提供 |
| 冷却喷嘴座 | 喷嘴孔方向 | 冷却偏位 | 喷嘴位置单独写明 |
| 卡盘台转接板 | 平面度、安装孔 | 晶圆不平 | 卡盘台资料随图提供 |
全国标准信息公共服务平台将GB/T 1182-2018《产品几何技术规范(GPS) 几何公差 形状、方向、位置和跳动公差标注》列为现行。该题录可用于几何公差标注沟通。夹持面、定位孔、回转基准与交付验收以受控图纸为准。
研磨或热处理需要外协时,先按合同划分主要工作和辅助工作。《民法典》第七百七十三条规定,承揽人可以将其承揽的辅助工作交由第三人完成。承揽人将其承揽的辅助工作交由第三人完成的,应当就该第三人完成的工作成果向定作人负责。哪些工序外协,可以在订单里写清。
维修件常是急单,付款时间也要说清。同法第七百八十二条规定,定作人应当按照约定的期限支付报酬。对支付报酬的期限没有约定或者约定不明确,依据本法第五百一十条的规定仍不能确定的,定作人应当在承揽人交付工作成果时支付;工作成果部分交付的,定作人应当相应支付。分批交货怎样付款,可以先约定。
以下为工程评审建议,不代表某一订单的执行结果。
首套验证:先验收法兰定位孔、夹持面、指定基准下的跳动及交付状态。设备方按批准的防护和试验方案验证装配、回转与切割,异常先核对主轴、夹持、刀片及工况。
一次装夹:夹持面和内孔尽量在一次装夹中完成,具体方式由加工方评审。
关键尺寸复核:精加工后按约定方法复核端面跳动、平面度和内孔,记录随货提供。
防锈包装:去毛刺、清洗后单件装袋,夹持面加保护,钢件防锈,按套装箱。
适配的加工方应能对夹持面和内孔垂直给出评审意见,主动核对主轴接口资料,并按约定方式防锈交货。
半导体划片机要换几套刀片法兰,可按图评审精密零件加工,关键是设备和主轴资料以设备方为准,夹持面跳动、材料热处理、外协工序和复制权限写进订单。下一步:整理刀片法兰图纸或旧件资料,再询价。小批(苏州)精密制造技术有限公司可按图纸评审刀片法兰的精密零件加工需求(加工服务范围),其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
答:可以按图纸评审。件数少时准备费用分摊较集中,实际价格按同条件报价核对,法兰、刀罩和喷嘴座可以一起询价。
答:测绘能否承接按本单评审,先核对委托及复制权限,旧件实测尺寸须结合设计与配合资料复核,批准受控图后再加工。
答:要看平面度和跳动要求,加工和研磨方式由加工方评审,难以达到的要求会提前提出。
答:切割质量和设备安全由设备方验证,加工方负责按约定材料和受控图纸加工,并提供约定资料。
答:可先评估报价资料是否充分,但平面度、端面跳动和内孔公差需要二维图纸或说明补充。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱