【本文摘要】可以按图评审。本文讨论机器人手腕或末端采用的应变式六维力传感器方案:弹性体配合应变片及电路感知受力,其他测量原理和弹性结构应另行评审。样机和改版阶段,弹性体、安装盘、过载保护挡块和护罩每种只要几套,适合CNC加工。定做前要说清四项:材料牌号和热处理由谁确定,梁的厚度和对称怎样标注,贴片面的平面度和表面怎样写,去应力和交货状态怎样约定。测量精度、标定和过载安全由项目方按传感器方案验证;加工方仍须评审资料并对约定的材料、制造质量和交付资料负责。小批(苏州)精密制造技术有限公司可按资料评审机器人传感器结构件的CNC加工需求;专项工序、材料和数量按本单确认,不据此声称已有六维力传感器供货实绩或标定能力。
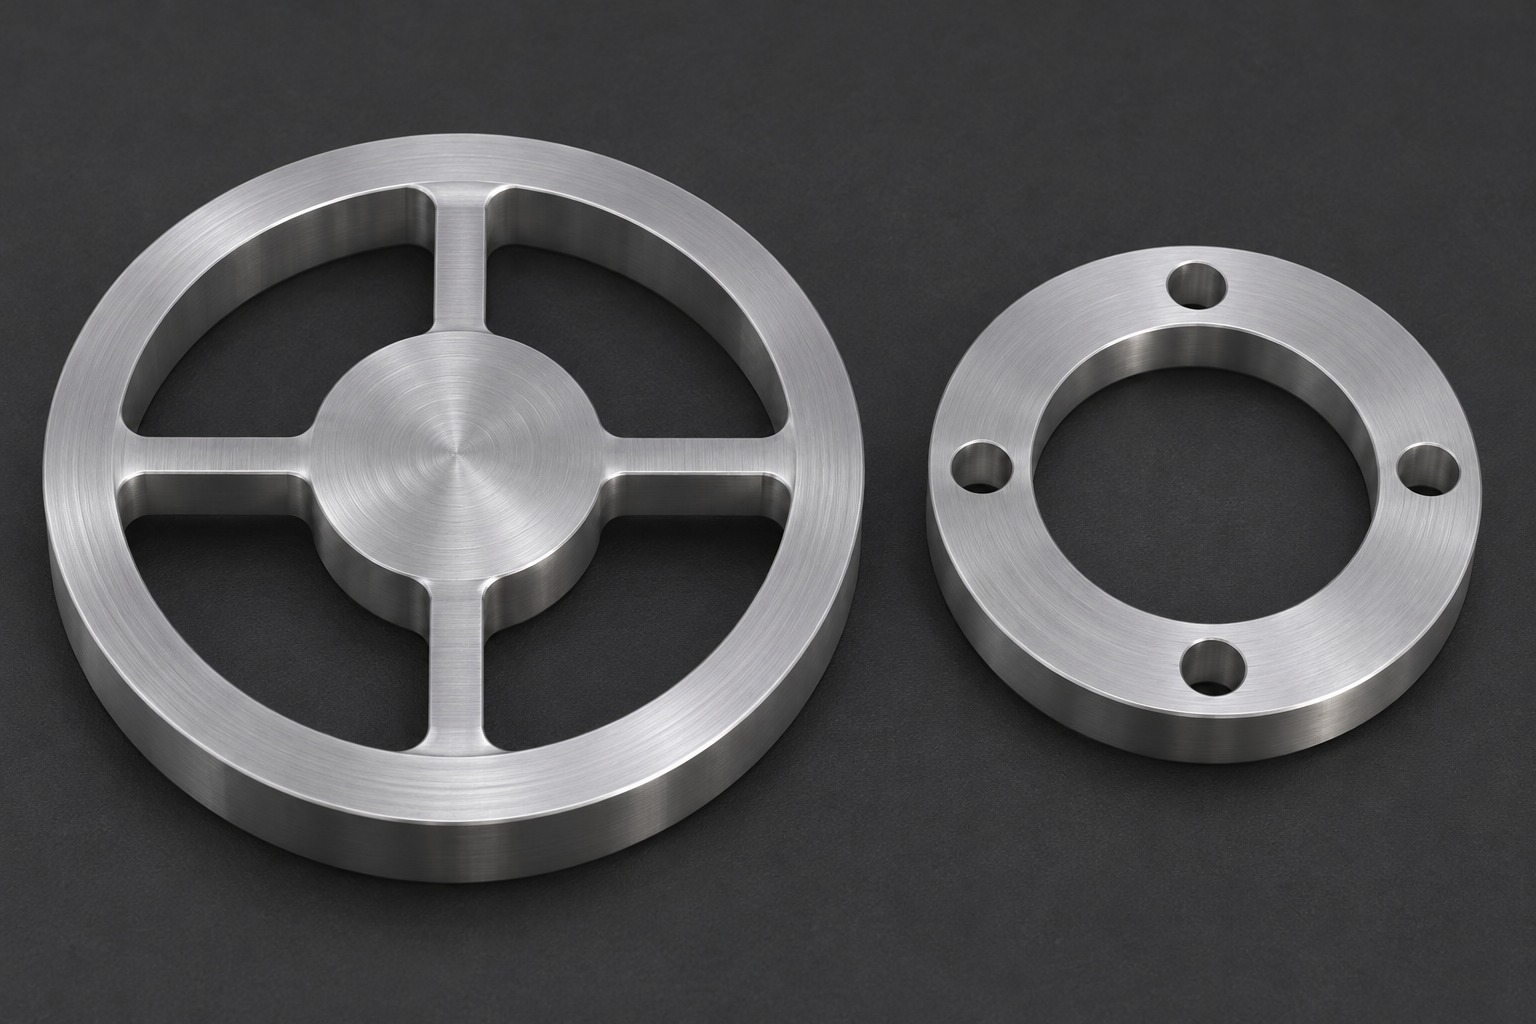
机器人企业和传感器研发团队开发六维力传感器时,量程、外径和安装接口会随机器人型号调整。样机阶段每种弹性体只做两三套,贴片标定后,灵敏度不够或各方向串扰大,应先分析结构、贴片、电路与标定原因,确需改型时再受控调整梁厚、长度或开槽;同一款传感器配不同机器人法兰,安装盘也要跟着改几个规格。
判断:铝合金、不锈钢或合金钢弹性体可以用CNC加工,钛合金能否承接按本单评审。它和一般结构件不同在三点:弹性体的梁很薄,厚度差一点,受力后的变形就不一样,梁的对称性或非对称设计均以受控图纸为准;贴片面的几何、粗糙度及表面状态应与贴片工艺相容,不能一概要求镜面或完全没有加工纹理,毛刺和损伤按约定控制;残余应力及后续状态变化可能影响几何和零点,应按材料与设计条件评审。
材料和热处理:用哪个牌号的铝合金、不锈钢或合金钢,是否淬火、时效等热处理,由设计方确定。热处理能否承接,按本单评审。
梁厚和对称:各条梁的厚度、宽度、圆角和对称要求,以及测量基准,由设计方确定并标明。
贴片面:贴片面的位置、平面度和表面粗糙度,在图纸上标明;不能有划伤的区域单独标出。
去应力和交货:粗加工后是否去应力、精加工余量怎样留、交货时是否清洗和防锈,提前约定。
| 零件 | 关注点 | 常见问题 | 采购动作 |
|---|---|---|---|
| 弹性体 | 梁厚、对称和圆角 | 各方向灵敏度不一致 | 梁厚和基准写在图上 |
| 安装盘 | 与机器人法兰的接口 | 装上后偏心 | 法兰资料随图提供 |
| 过载保护挡块 | 与弹性体的间隙 | 过载时挡不住 | 间隙要求单独写明 |
| 护罩 | 走线孔、密封 | 线缆磨损或进水 | 走线和密封写明 |
力传感器检验有现行国家标准GB/T 33010-2016《力传感器的检验》,本次仅核对官方题录的名称、现行状态和日期,未引用条文;不据此认定所有六维传感器均在适用范围内,也不把题录作为弹性体或测量精度合格证明。零件几何验收与传感器标定分别约定。
弹性体的材料直接影响性能。《民法典》第七百七十四条规定,承揽人提供材料的,应当按照约定选用材料,并接受定作人检验。材料牌号、状态和炉批号是否随货,可以在订单里写清。
梁厚超差不能自行补焊或修磨,应隔离并由有权人员评审返工可行性和性能影响,不能默认修补后可用。同法第七百八十一条规定,承揽人交付的工作成果不符合质量要求的,定作人可以合理选择请求承揽人承担修理、重作、减少报酬、赔偿损失等违约责任。哪些尺寸按图纸复核、超差件怎样处理,可以先约定。
以下为工程评审建议,不代表某一订单的执行结果。
先做一套:先完成首套零件几何和材料状态验收,再按批准方案安排贴片与标定;余量投产条件书面确认。一次标定不能代替重复性、温漂、疲劳或过载验证,不以外观推定额定载荷。
粗精分开:按具体牌号、供料状态和设计要求评审粗精加工、余量及必要的稳定化工序;不对所有材料套用同一去应力或热处理流程,外协和责任范围须确认。
关键尺寸复核:按约定基准复核梁厚、图纸规定的对称特性及贴片面;明确测量支撑和测力,避免检验使薄梁变形。有后工序时按交付状态复核关键尺寸和表面,记录随货提供。
保护包装:按约定去毛刺、清洁和防护,包装不得挤压薄梁;贴片区域的防锈剂、胶带和清洗残留须与贴片工艺兼容,标明零件号、版本和材料批次。
适配的加工方应能对薄梁加工和去应力安排给出评审意见,主动核对材料和梁厚基准,并按约定方式保护贴片面。
六维力传感器样机要几套弹性体,可以按图做CNC加工,关键是材料和热处理由设计方确定,梁厚对称、贴片面、去应力和超差处理写进订单。下一步:整理弹性体图纸和材料要求,再询价。小批(苏州)精密制造技术有限公司可按图纸评审弹性体的CNC加工需求(加工服务范围),其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
答:可以按图纸评审。件数少时准备费用分摊较集中,实际价格按同条件报价核对,弹性体、安装盘和挡块可以一起询价。
答:热处理通常由专业厂家完成,能否承接、热处理前后怎样安排,按本单评审。
答:贴片和标定通常由设计方完成,是否代做按本单评审。
答:零件尺寸合格不等于六维测量性能合格;项目方按传感器方案验证,加工方仍对约定的材料、制造质量和资料负责,问题按证据分析。
答:可先评估报价资料是否充分,但梁厚公差、对称基准和贴片面要求需要二维图纸或说明补充。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱