【本文摘要】可以按图评审。扫描电镜工作时,样品放在真空腔里的样品台上,由样品台带着移动、旋转和倾斜,让电子束扫到需要观察的位置。样机和改版阶段,滑台板、旋转盘、倾转架和样品座每种只要几套,适合精密零件加工。定做前要说清四项:材料是否要求无磁、由谁提供,滑台和转轴的配合与基准怎样标注,真空环境下的表面和清洁怎样约定,样品座的规格怎样统一。成像效果、真空性能和运动精度由项目方按整机方案验证;加工方仍须评审资料、按约定交付合格零件并对加工质量负责。小批(苏州)精密制造技术有限公司可按资料评审科学仪器结构件的精密零件加工需求;这不表示已有扫描电镜供货经历或专用真空工序能力,材料、数量和专项条件按本单确认。
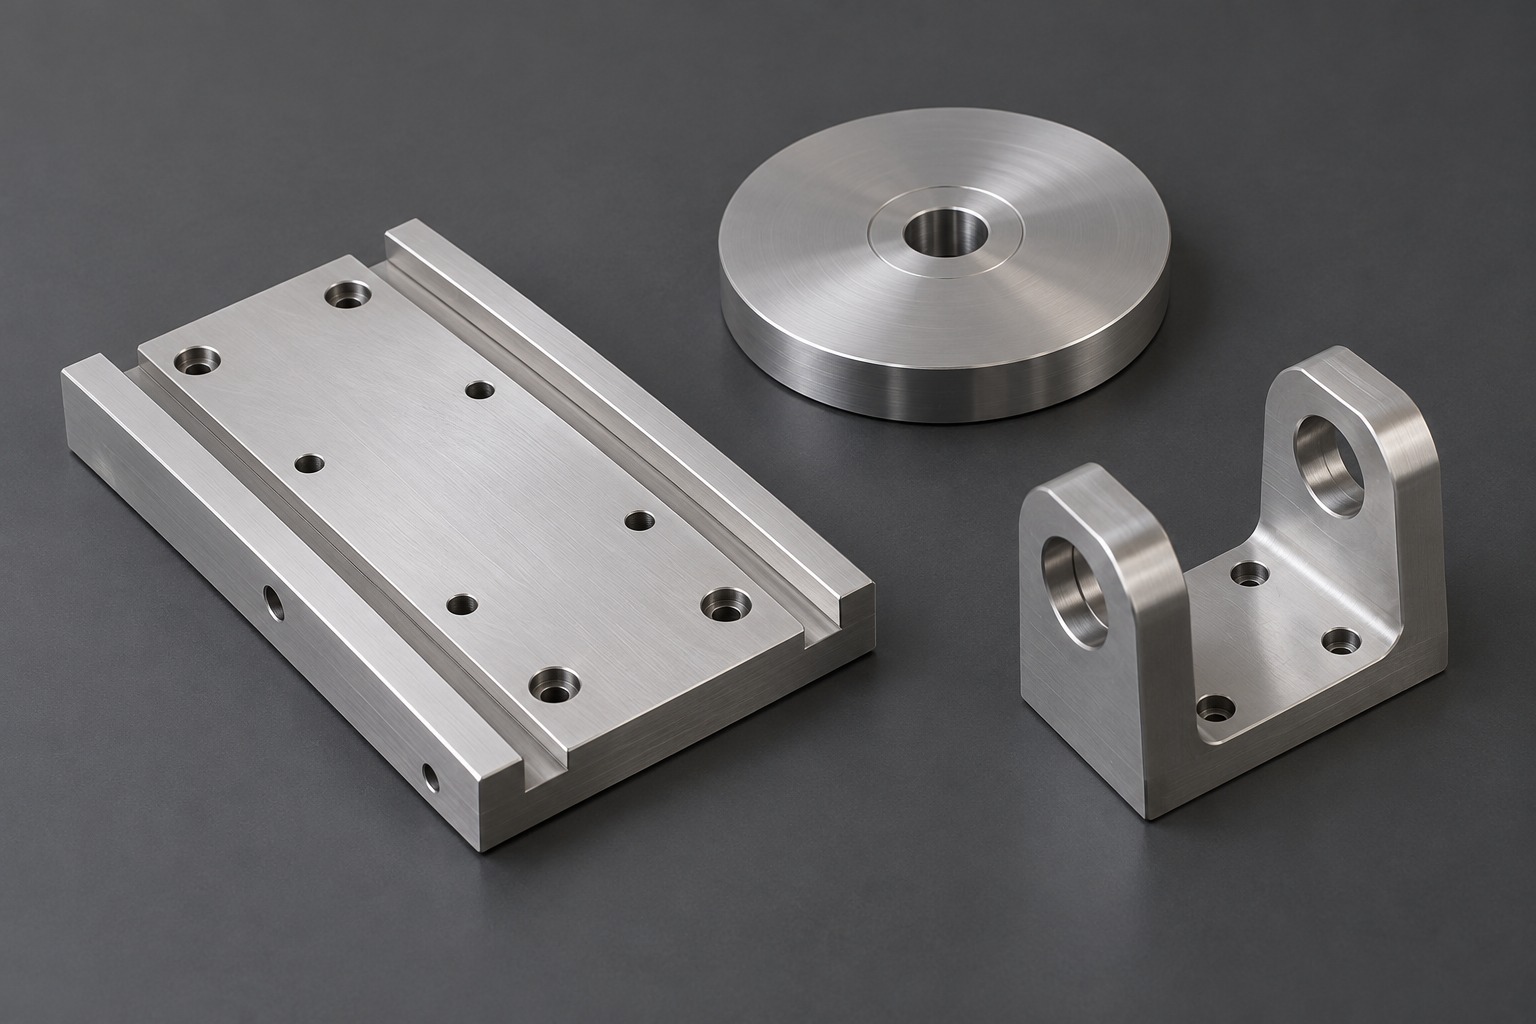
科学仪器企业和研究院所研制国产扫描电镜时,样品仓大小、移动行程和倾转角度会随方案调整;用于半导体失效分析的机型,还要能放下整片或切开的晶圆。样机阶段每种零件只做两三套,装进腔体试运行后,行程不够或和探测器干涉,应先核对设计、装配和加工原因,确需改型时再受控修改滑台板和倾转架的孔位、外形。
判断:铝合金、无磁不锈钢或钛合金样品台零件可以按图评审加工,钛合金能否承接按本单评审。它和一般设备零件不同在三点:电子束附近部件的磁性可能影响成像,是否低磁及其接收方法由设计方按位置和机型确定,不能仅凭“不锈钢”名称判定;真空内结构应评审盲孔和缝隙的排气、清洁及残留控制,不能简单禁止全部盲孔;样品台要做很细微的移动,滑台安装面和转轴孔的位置要准。
材料和来源:用哪个牌号的铝合金、无磁不锈钢或钛合金,是否要求无磁或低磁,材料由加工方采购还是由设计方提供,在订单里写明。若有磁性指标,应明确测量状态、方法和接收值,必要时考虑加工、焊接等工序后的状态;退磁不能替代选材和交付验证。
配合和基准:滑台导轨安装面、转轴孔和倾转轴孔的配合公差、平面度和基准,由设计方确定并标明。
表面和清洁:真空腔内零件的表面粗糙度、盲孔排气孔、去毛刺和清洗包装方式,提前约定。真空清洗等工序能否承接,按本单评审。
样品座规格:样品座的安装接口和尺寸系列,以设计方资料为准,规格多时列成清单。
| 零件 | 关注点 | 常见问题 | 采购动作 |
|---|---|---|---|
| 滑台板 | 导轨安装面平面度 | 移动时跑偏 | 平面度和基准写在图上 |
| 旋转盘 | 转轴孔与端面垂直 | 旋转时晃动 | 垂直度要求单独写明 |
| 倾转架 | 两侧轴孔同轴 | 倾斜后样品偏移 | 同轴基准写在图上 |
| 样品座 | 安装接口、规格 | 换样时装不上 | 规格清单随图提供 |
扫描电镜图像放大倍率校准有现行国家标准GB/T 27788-2020《微束分析 扫描电镜 图像放大倍率校准导则》,本次仅核对官方标准信息页的名称、现行状态和实施日期,未引用条文;该题录涉及图像放大倍率校准,不是样品台零件公差、真空或磁性验收依据。整机校准按项目方案安排,零件另按图纸与技术协议验收。
无磁材料有时由设计方统一采购后交给加工方。《民法典》第七百七十五条规定,定作人提供材料的,应当按照约定提供材料。承揽人对定作人提供的材料应当及时检验,发现不符合约定时,应当及时通知定作人更换、补齐或者采取其他补救措施。来料的牌号、规格和数量收到后要尽快核对,不得擅自更换;供应方自购材料也须按约定选用并接受检验。
样品台零件精度高,交货时要附资料。同法第七百八十条规定,承揽人完成工作的,应当向定作人交付工作成果,并提交必要的技术资料和有关质量证明。定作人应当验收该工作成果。随货提供哪些尺寸记录、怎样验收,可以在订单里写清。
以下为工程评审建议,不代表某一订单的执行结果。
先做一套:先按图完成首套几何验收,再按项目批准的洁净、真空和安全条件安排装机验证;未经确认不直接将带残留的零件放入腔体。首套试装不等于成像、真空或寿命验收,余量投产条件另行书面确认。
基准统一:滑台板的导轨安装面和定位孔尽量按同一基准加工,具体方式由加工方评审。
关键尺寸复核:按约定基准和测量条件复核平面度、轴孔位置和垂直度;有涂层、热处理等后工序时,明确交付状态的公差、遮蔽及复核要求,记录随货提供。
洁净包装:按约定去毛刺、去屑和清洗,控制清洗剂残留及干燥状态,使用兼容的洁净防护和包装,标明零件号、图纸版本与材料批次。戴手套装袋本身不能证明达到真空洁净要求。
适配的加工方应能对无磁材料和真空零件结构给出评审意见,主动核对来料和样品座规格,并按约定方式清洁和包装。
扫描电镜样机要几套样品台零件,可以按图做精密零件加工,关键是材料是否无磁、由谁提供写清,滑台和轴孔基准、真空表面、清洁包装和随货资料写进订单。下一步:整理样品台零件图纸和材料要求,再询价。小批(苏州)精密制造技术有限公司可按图纸评审样品台的精密零件加工需求(加工服务范围),其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
答:可以按图纸评审。件数少时准备费用分摊较集中,实际价格按同条件报价核对,滑台板、旋转盘和样品座可以一起询价。
答:先明确牌号、供料与加工后状态、允许磁性及接收方法,再评审能否承接;不能仅凭材料名称或退磁处理承诺无磁,相关工序按本单确认。
答:可以把规格列成清单,按清单分批询价和交货。
答:成像和真空属于系统验证,零件几何合格不等于系统性能合格。加工方仍应按约定保证材料、制造质量和交付资料,出现问题按证据分析责任。
答:可先评估报价资料是否充分,但平面度、同轴基准和盲孔排气要求需要二维图纸或说明补充。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱