【本文摘要】可以按图评审。倾转旋翼类eVTOL飞行器起飞时旋翼朝上,平飞时旋翼向前转,转动靠装在机翼或短舱上的倾转机构完成,倾转机构支座承担转轴轴承和作动器的安装。样机、缩比验证机和改版阶段,支座规格与数量按项目清单确定;每种只需几套时,适合小批量零件加工。定做前要说清四项:材料和热处理由谁确定,轴承孔同轴和铰点位置怎样标注,减重结构和薄壁怎样处理,材料追溯和随货资料怎样约定。项目责任方组织结构、疲劳、飞行安全及适用的审定工作;加工方仍须评审资料,承担约定的材料、制造与交付质量责任。样件交付不表示已获装机或试飞放行。小批(苏州)精密制造技术有限公司可受理此类小批量零件加工需求的资料评审,航空专项资质与供货条件须另行核实,材料和数量按本单确认。
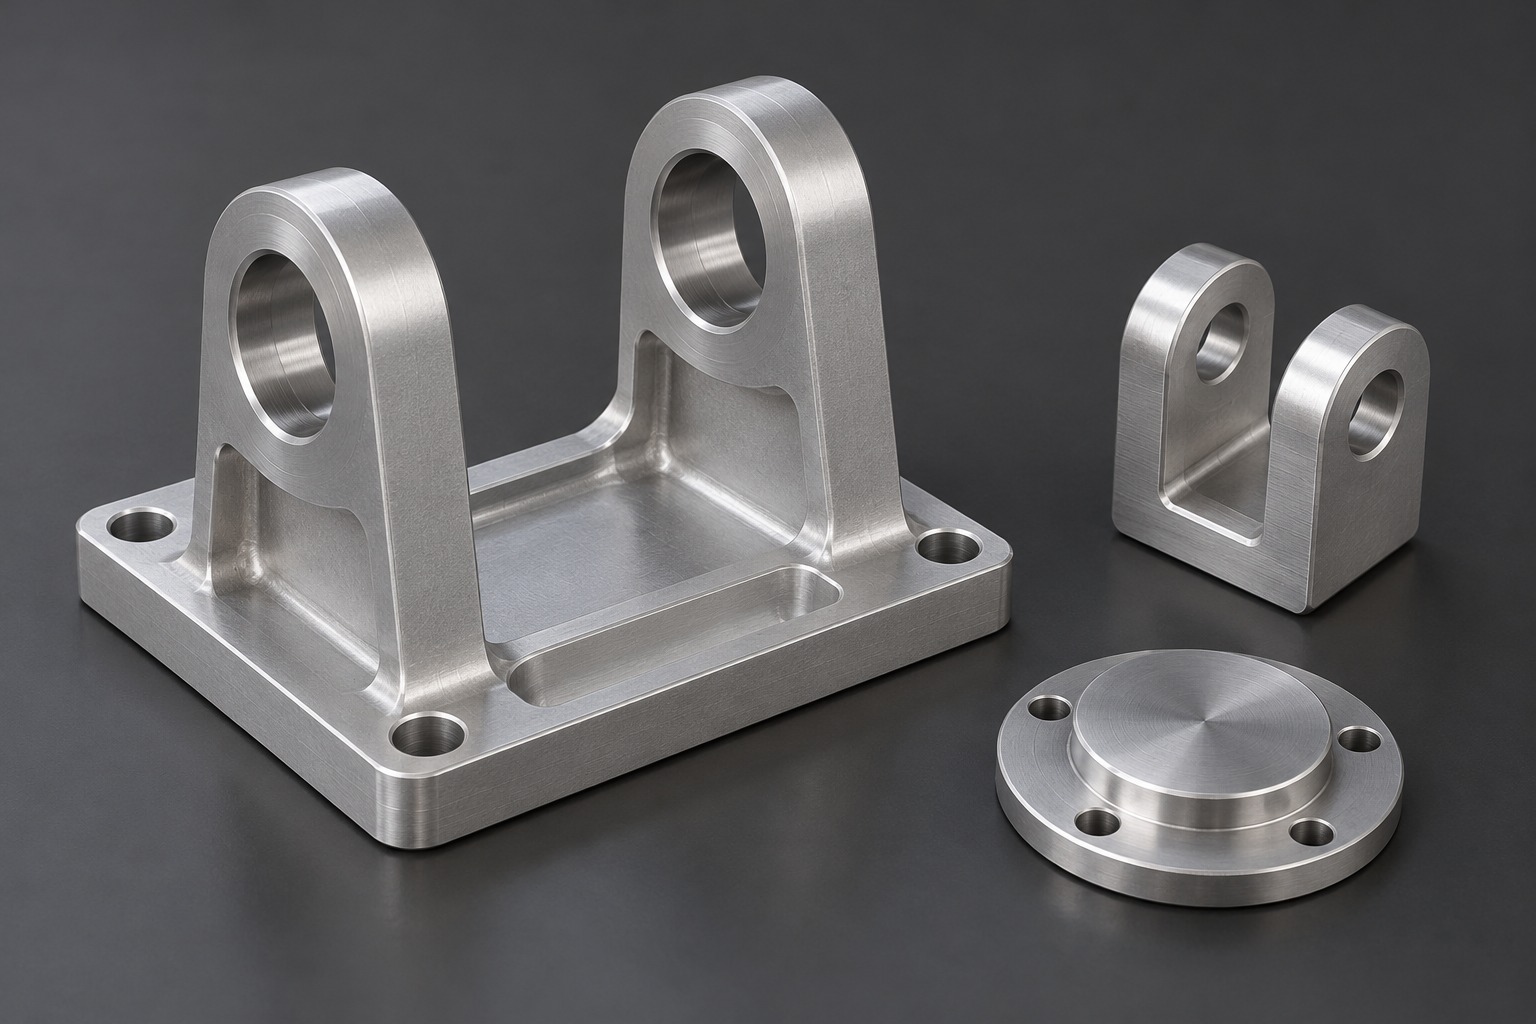
飞行器研发企业和高校团队做倾转旋翼样机时,左右机翼、前后旋翼的倾转机构位置不同,支座的形状和孔位也不同。研发数量与试验阶段按项目计划安排;作动器或轴承换型时,须重新核对载荷、接口、图纸和放行条件,不默认所有样件都可用于试飞。
判断:铝合金或钛合金倾转机构支座可以按图评审加工,钛合金能否承接按本单评审。它和一般设备支架不同在三点:两侧轴承孔要同轴,偏了转轴转动会卡;作动器铰点和转轴的相对位置决定倾转角度,孔位要准;飞行器对重量敏感,支座常有减重槽和薄壁,加工时容易变形。
材料和热处理:用哪个牌号的铝合金或钛合金、是否热处理,由设计方根据载荷确定,写在图纸上。
同轴和铰点:两侧轴承孔的同轴要求、配合公差,作动器铰点孔的位置和基准,由设计方确定并标明。
减重和薄壁:减重槽深度、筋板厚度和圆角在图纸上标明;壁很薄的部位能否加工、怎样装夹,按本单评审。
追溯和资料:材料牌号、供料状态、炉批及记录与实物的关联方式,热处理、外协和尺寸记录的范围须提前约定;一般材质单不能替代项目要求的航空材料追溯和过程资格。
| 零件 | 关注点 | 常见问题 | 采购动作 |
|---|---|---|---|
| 倾转机构支座 | 两侧轴承孔同轴 | 转轴转动卡滞 | 同轴基准写在图上 |
| 作动器连接耳座 | 铰点孔位置 | 倾转角度不到位 | 作动器资料随图提供 |
| 轴承座盖 | 端面、止口 | 轴承轴向窜动 | 轴承型号随图提供 |
| 短舱连接板 | 与机翼的安装孔 | 装配错位 | 整机装配基准随图说明 |
倾转机构载荷、转角及设计放行由项目方确定,加工方须核对受控图纸及制造要求,发现不合理要求应及时反馈。中国民航局《动力提升航空器适航标准》(AC-21-AA-2026-45)为符合其设计特征的航空器提供审定指导,范围有具体限制;其附件涉及结构、材料与工艺要求。本文不将该文件套用于所有eVTOL、无人缩比机或支座,也不据加工交货推定适航符合性。
飞行器零件对加工过程更关注。《民法典》第七百七十二条规定,承揽人应当以自己的设备、技术和劳力,完成主要工作,但是当事人另有约定的除外;承揽人将其承揽的主要工作交由第三人完成的,应当就该第三人完成的工作成果向定作人负责,未经定作人同意的,定作人也可以解除合同。主要加工由谁完成、哪些工序可以外协,可以在订单里写清。
同法第七百八十条规定,承揽人完成工作的,应当向定作人交付工作成果,并提交必要的技术资料和有关质量证明,定作人应当验收该工作成果。材质单、尺寸记录和表面处理记录要哪几份,提前列明,方便设计方归档。
以下为工程评审建议,不代表某一订单的执行结果。
先做一套:先复核一套材料、接口及几何,由项目方按批准的地面验证方案组织适用的载荷、行程与可靠性检查,按约定节点放行后续;空载试转不等于强度、疲劳或飞行安全通过。
同轴加工:两侧轴承孔尽量在一次装夹中完成,具体方式由加工方评审。
减少变形:按材料状态和设计限制评审余量、装夹及分阶段加工;去应力或热处理须有受控工艺,不自行改变材料状态。
关键尺寸复核:按交付成品状态、约定基准及方法复核轴承孔、铰点孔和安装孔;有热处理或涂层的须明确后续复核,约定记录与实物批次关联。
适配的加工方应能对薄壁变形和同轴加工给出评审意见,主动核对材料和图纸版本,并按约定方式提供随货资料。
eVTOL飞行器样机要几套倾转机构支座,可以按图做小批量零件加工,关键是材料和铰点由设计方确定,同轴基准、减重薄壁、外协工序和随货资料写进订单。下一步:整理各种支座图纸和轴承、作动器资料,再询价。小批(苏州)精密制造技术有限公司可按图纸评审倾转机构支座的小批量零件加工需求(加工服务范围),其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
答:可以按图纸评审。件数少时准备费用分摊较集中,实际价格按同条件报价核对,几种支座可以一起询价。
答:钛合金切削难度较高,能否承接按本单评审,并写明材料和复核要求。
答:这类工序通常由专业厂家完成,能否承接、由谁负责,按本单评审。
答:专项试验能力须核实,项目方按适用方案组织结构及安全验证;加工方仍按约复核材料、制造与交付质量并配合排查,不能由试装替代强度试验。
答:可先评估报价资料是否充分,但同轴基准、配合公差和铰点孔要求需要二维图纸或说明补充。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱