【本文摘要】可以按图评审定做。法兰转接板一面接机器人末端法兰,一面接夹爪、吸盘或视觉等工具,常见需求是几块到十几块,属于典型的非标零件加工。定做前要说清三件事:两边的接口尺寸分别以谁的资料为准,转接板的厚度和重量是否已由集成方确认,定位方式以及走线、气管怎样避让。小批(苏州)精密制造技术有限公司面向机器人、智能设备等制造企业的小批量非标零件加工需求,具体材料、结构和数量以本单评审为准。
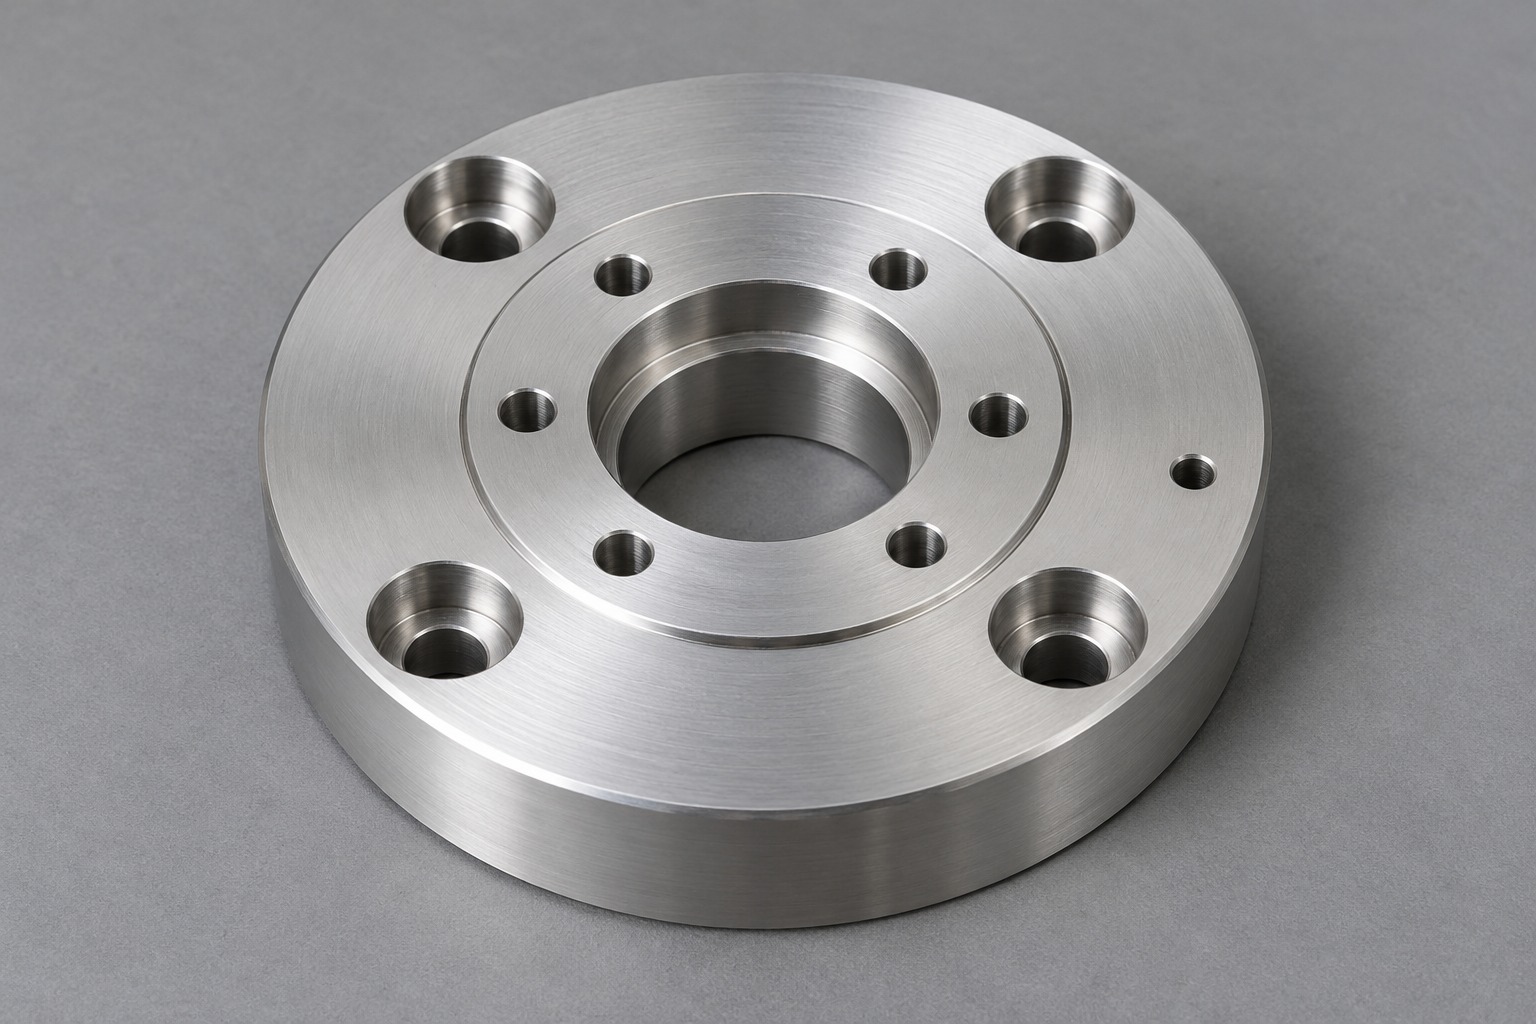
自动化产线换型、机器人加装新工具时,夹爪或吸盘厂家给的安装孔,往往和机器人末端法兰对不上。这时需要中间加一块法兰转接板,一面按机器人的孔位,一面按工具的孔位。
判断:转接板即使外形简单,装在机器人末端也会影响负载、工具位置及拆装重复性,不能只看孔能否对上。采购询价时,比外形更重要的是两边接口的资料。
机器人侧:按机器人厂家的资料,给出末端法兰的螺钉孔数量、规格和分布圆,定位销孔和中心止口的位置。工业机器人末端的板类机械接口有现行国家标准GB/T 14468.1-2006《工业机器人 机械接口 第1部分:板类》,此处仅核对推荐性标准的名称和现行状态,未据目录引用尺寸条款;具体接口仍核对对应型号、版本的厂家手册与受控资料。
工具侧:按夹爪、吸盘或快换装置的资料,给出安装孔和定位要求。
两边的相对角度:工具装上后朝哪个方向,要在图上标明。两边孔位都对,角度错了,工具方向就会偏。
《民法典》第七百七十八条规定,承揽工作需要定作人协助的,定作人有协助的义务。接口资料由采购或集成方提供,是转接板能否做对的前提。
| 项目 | 机器人侧 | 工具侧 | 采购动作 |
|---|---|---|---|
| 螺钉孔 | 按机器人手册 | 按工具资料 | 两边分别标注 |
| 定位 | 定位销孔、止口 | 定位销或止口 | 确认是否都要做 |
| 朝向 | 以机器人某一孔为基准 | 工具安装方向 | 图上标明相对角度 |
| 螺钉 | 规格和长度 | 规格和长度 | 确认是否随件提供 |
重量:转接板加在末端,会占用机器人的负载。应由集成方按对应型号手册核对板、工具与工件组合的质量、重心、惯量及适用负载条件,不能只比较重量之和。
厚度:板越厚,工具离法兰越远,工具中心点随之变化,应由集成方核对工具中心点、负载设置及必要的重新标定和调试。
减重:为了减轻重量,可以在板上开减重孔或减重槽。减重会改变刚性,开多大、开在哪里由设计方决定。
材料:铝合金较轻,常做阳极氧化;负载大或对刚性要求高时,可以评估钢件。材料牌号写进订单。
定位销:只靠螺钉固定,工具拆装后可能偏一点。是否设置定位销、止口及其配合,由设计方确认;拆装重复性还取决于基准、配合、接触面和紧固,不能以有销孔代替验证。
走线和气管:夹爪的气管、视觉的电缆从哪里通过,是否需要在转接板上开槽或通孔,要提前说。
螺钉头:螺钉头是否需要沉入板内,避免与工具或法兰干涉。
同法第七百七十六条规定,承揽人发现定作人提供的图纸或者技术要求不合理的,应当及时通知定作人。加工方发现两边螺钉互相干涉或板偏薄时,应及时提出。
以下为工程评审建议,不代表某一订单的执行结果。
先做一块试装:数量较多时,先做一块按图复核接口、配合及紧固条件,再由集成方依设备规程完成适用的试装、负载和运行前确认,按约定放行其余数量;不能只凭螺钉拧入判断可用。
方向标记:在转接板侧面做一个方向记号,与机器人法兰上的基准孔对应,便于现场安装。
分型号编号:不同品牌或型号的机器人接口不同,转接板分别编号,避免混装。
适配的加工方应能逐项核对两边接口,对干涉和板厚提出意见,并在首块试装确认后再做齐数量。
机器人末端换装新夹具,法兰转接板可以按两边孔位定做,关键是接口资料分别以机器人手册和工具资料为准,重量、厚度由集成方确认。下一步:整理两边接口资料和朝向要求,再询价。小批(苏州)精密制造技术有限公司可按图纸评审法兰转接板的非标零件加工需求(加工服务范围),其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
答:可以按图纸评审。单件准备费用分摊较集中,单价仍按相同要求下的实际报价核对。
答:可以从机器人手册里找到末端接口尺寸,也可由设备方提供实测供核对;实测与手册不一致时,先确认型号、改装状态和有效资料,再由集成方签认,不能直接择一加工。
答:快换装置一般外购,转接板按快换装置的安装孔配套加工。
答:要看负载和工具受力,由集成方根据使用情况确认,必要时改用钢件。
答:接口不同时一般分别做;如果要兼容多种孔位,由设计方评估后出图。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱