【本文摘要】客户供料加工采购,先把交入材料、计划成品和可供试切的余量对应起来,再谈补料责任。多给一段材料不等于允许任意使用,损耗也不能只按成品净重倒算。小批(苏州)精密制造技术有限公司建议在开工前确认材料身份、可用形态、试制安排和异常反馈节点,再比较单纯加工与含试制准备的报价。本文为采购沟通建议,不给出通用损耗比例或本件良率承诺。
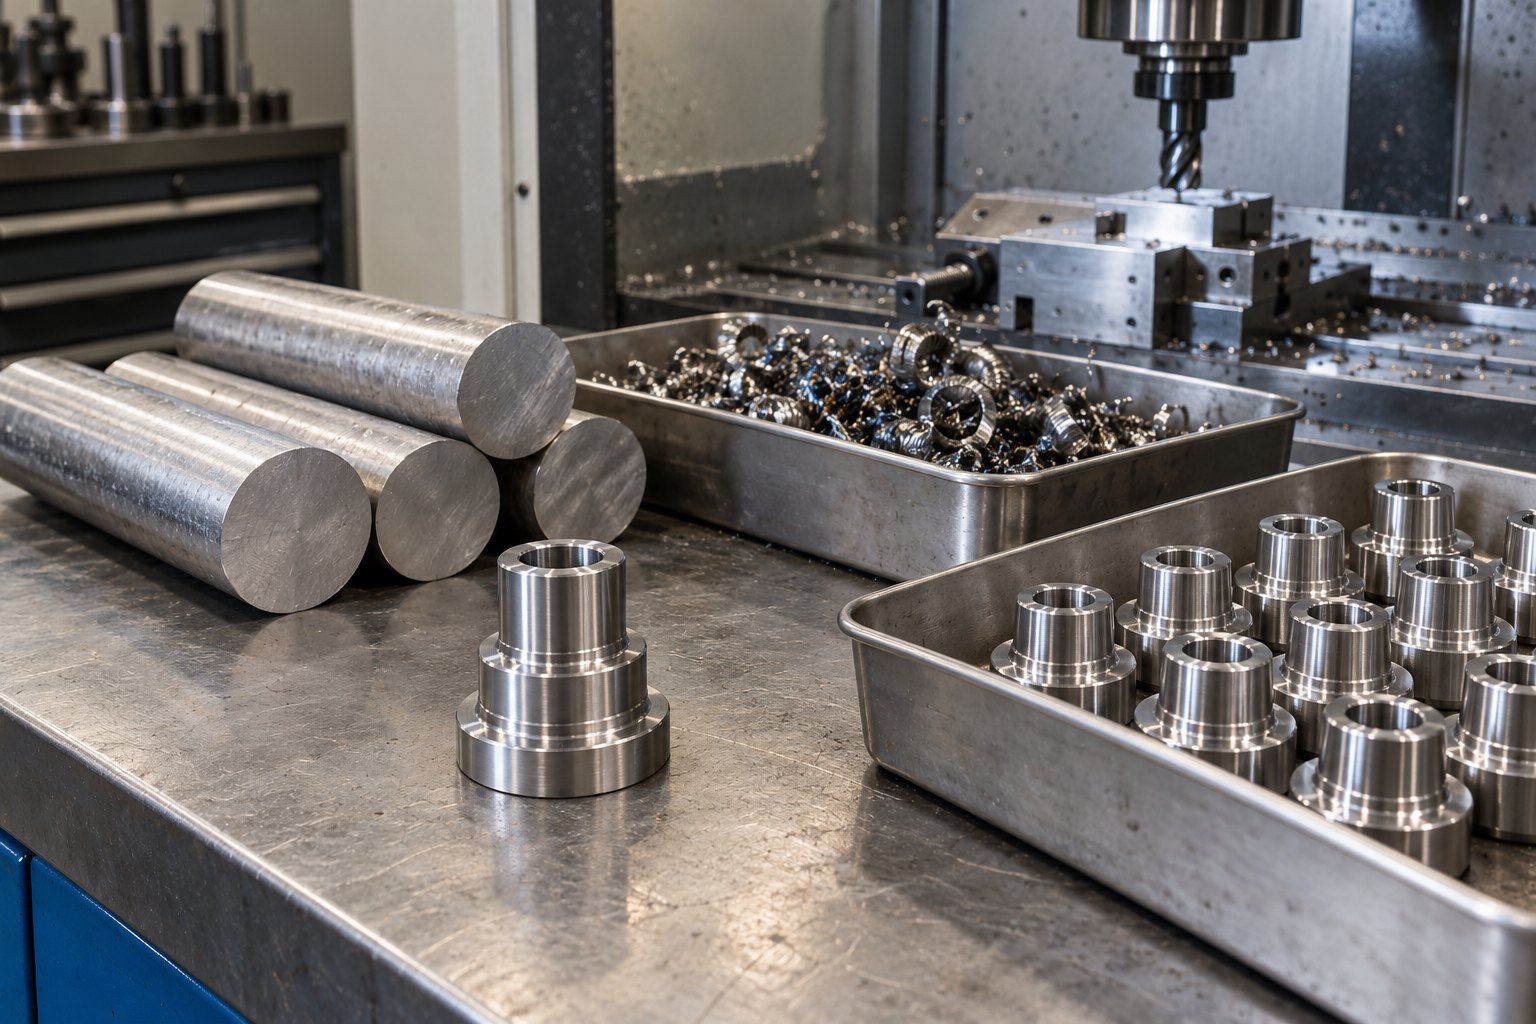
客户提供棒料、板料或已切毛坯时,能否直接加工取决于外形、可夹持区、表面状态及内部加工要求。切断留量、装夹占用、试切和正式成品使用的是不同部分。采购只提供总重量,加工方只承诺件数,中间缺少材料分配依据,出现不足时就难以判断原因。
先由工程人员按本单零件核对排料与装夹安排,再形成材料使用建议。名义重量不等于可加工余量,短余料也未必能在现有夹持方式下继续利用。不能让采购方凭外观决定余料可用,也不能以加工方的经验估计代替双方对具体供料的确认。
第一份是供料记录,写清实际接收数量、形态、规格和批次依据;材料牌号与状态以双方确认的资料为准。第二份是使用安排,区分试切、首件、正式加工和暂存余料,说明需要经过哪些确认才能进入下一阶段。第三份是产出与结余,分别记录交出成品、待处理件、剩余原料和已形成的切屑,不能合成一个模糊的“损耗”。
这些记录不是为了增加表格,而是让每次补料请求能找到对应原因。例如,夹持区长度不足需要补充毛坯,与已确认试切消耗后数量不足,应按各自的批准与反馈过程处理。尚未确认的材料问题先留样沟通,不直接加工完整批次后再通知采购。
已有稳定工艺、供料形态适合的重复零件,可以讨论按确认条件直接生产;仍需保留首件检查和异常反馈。新结构、变更材料或特殊表面状态,则宜把试切材料与试制工作单列。后者报价可能包含额外准备,但也应说明准备到什么节点、何时反馈、正式加工是否沿用同一装夹方式。
客户要求不安排试切时,加工方应解释其方案依据和剩余不确定性,双方决定是否调整供料或先做小范围验证。不能把所有不确定性都写成一个固定损耗比例,更不应凭供应商报价低就推断其材料利用率较高。应比较相同成品范围、确认节点和材料条件下的完整安排。
建议在开工前约定四个判断节点:接料发现不适用时暂停并说明;试制消耗达到约定范围时反馈;发现批次异常时隔离相关材料;需要改变排料或装夹安排时先确认再继续。每个节点写明联系人、需要提供的事实和可继续工作的边界,避免口头一句“先做起来”覆盖全部材料使用。
工信部2026年质量工作通知强调产业链质量要求传递。来源:工信部办公厅,2026年。本文据此说明管理背景;具体供料、试制和补料办法是双方工程与采购安排,并非该通知规定的损耗标准或责任条款。
小批(苏州)精密制造技术有限公司建议将这份清单作为询价附件,由工程人员核对技术可行性,采购人员核对费用和交接。供应商提出改变毛坯形态时,应比较节省的加工准备与新增切料、运输和余料处置工作,而不是只看少用多少材料。
供料记录能够与生产计划对应,试制与正式加工的用料边界清楚,异常沟通有明确节点,才适合确认开工。若仍需调整毛坯,应先评审调整方案,再确定数量和交期起点。材料单价高低不改变这一顺序,工艺准备和交接事实都应保留。
不默认。应明确多交部分的用途、可用数量与批准方式,避免与备用或待交回原料混淆。
不宜跨结构照搬。需先看供料形态、夹持和排料,再确认本单适用的核算办法。
按约定处理,可以交回、暂存或另行处置,但要保留数量、状态与归属对应关系。
先核对原因、当前用料与继续方案,未经确认不扩大试制范围,再讨论补料和后续安排。
需要。相同零件名称不代表本次材料状态、毛坯长度与批次条件都相同。
· 工业和信息化部办公厅:《关于做好2026年工业和信息化质量工作的通知》,2026年;仅作供应交接管理背景,不作为损耗比例、材料利用率或责任划分的规定。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱