实验室仪器里的小支架,可能同时承担安装、调整和避让功能。小批量不锈钢零件加工不能只按一张外形截图报价,还要弄清哪个面贴合、哪个孔负责固定、调整结束后怎样保留位置。莱图加在接到这类需求时,适合先做接口评审,再确定制造路线、边缘处理和首件复核条件。本文提供通用工程建议,不对应某个已交付订单,也不把金属外观当作材料证明。
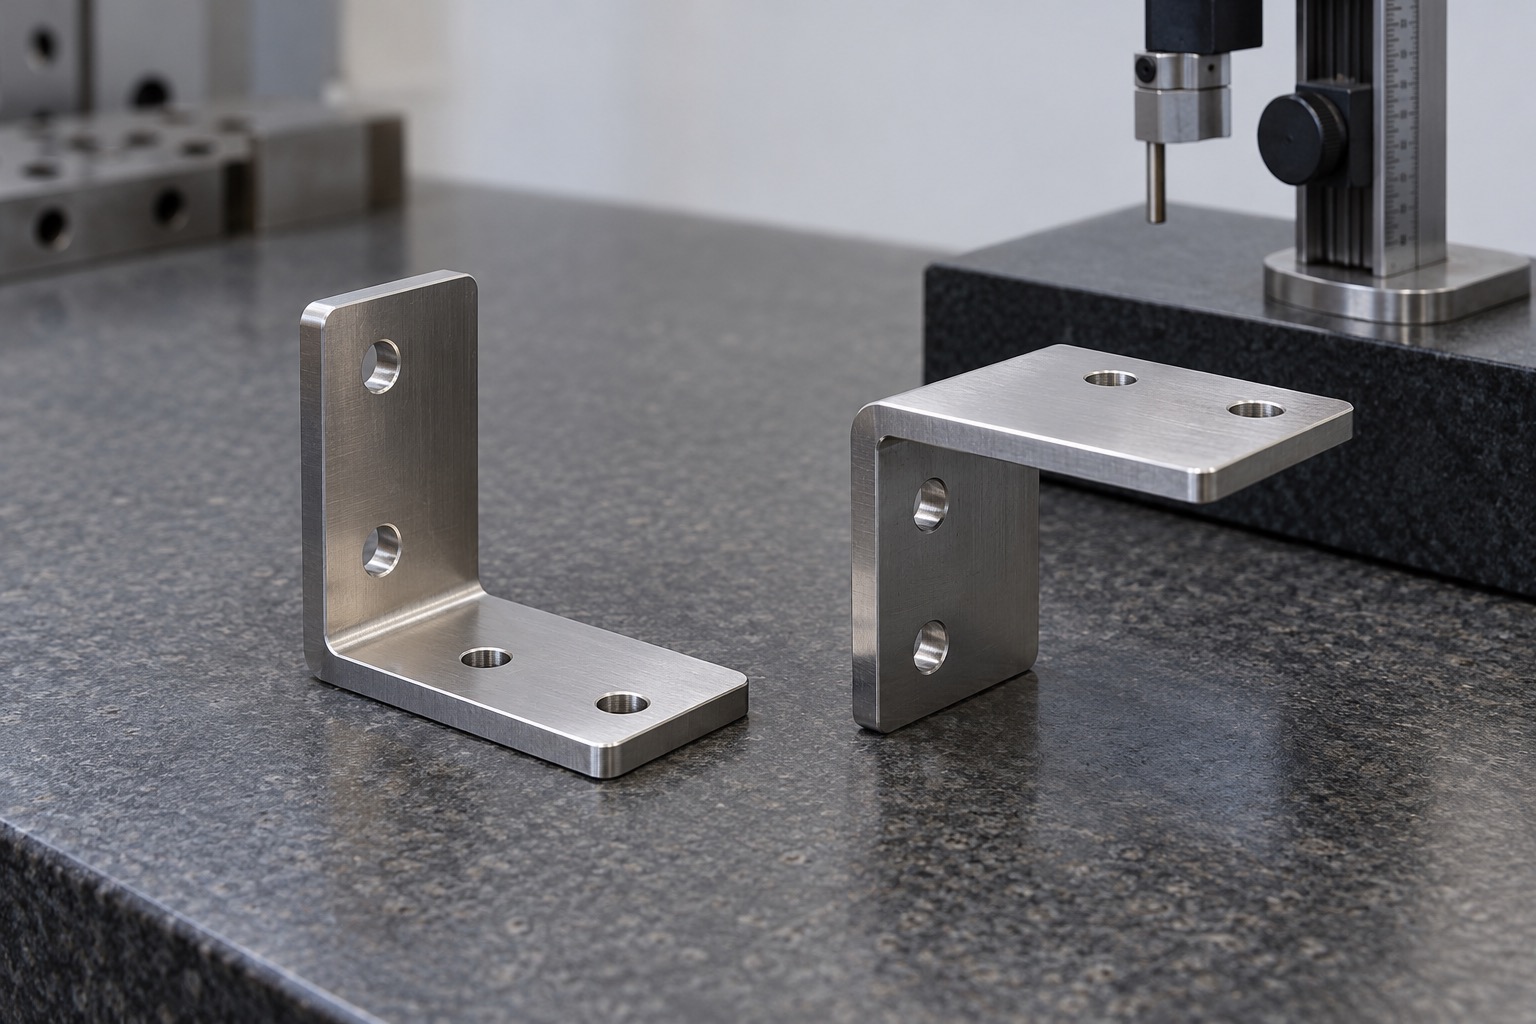
固定孔让紧固件通过,并不一定负责准确定位;长槽允许移动,也不天然具备重复拆装后的复位能力。如果相机、光源或小型传感组件需要调整,应由设计方说明调节方向、有效行程、锁紧方式以及是否允许靠人工重新校准。加工方据此安排关注尺寸,不能自行把间隙孔改成紧配合孔。
接口评审还要看紧固工具是否能伸入、螺钉头是否与相邻部件干涉、装配后能否接触修边位置。一个单件孔位读数合格,不能替代整套接口的可装配检查。必要时可以提供经批准的配合件或装配模型,但配合样品的版本、用途和判定边界应写清楚,不能成为模糊验收条件。
适合的基准通常来自零件如何接触、如何限制移动以及如何承受锁紧,而不是随意选一个容易测量的边。对于两面安装的不锈钢支架,需要把接触面、孔组与转角关系串在一起,检查加工换向后是否沿用同一套受控坐标。先把功能关系说清,才有条件讨论一次装夹或分次加工。
吴玉光、李春光在《中国机械工程》2011年的研究,把夹具接触、定位基准及工序尺寸之间的联系纳入定位误差分析。这为评审基准传递提供了方法背景;实际项目仍须按自己的夹具和图纸建立关系,不套用论文中其他结构的数值。来源:夹具定位误差分析的机构学建模方法
当设计允许多种制造路线时,可比较板料成形与整体切削。前者要评审展开、转角、孔与折弯区域的关系以及成品状态复核;后者要评审材料去除量、刀具可达性、内转角和夹持余量。外形相似不等于两种路线在装配和受力上可以互换,路线变化须由技术文件的责任方确认。
小批量并不意味着全部特征都要一次加工完。如果先加工薄弱部位会失去支撑,可保留合适余量或工艺连接,待主要关系确认后再完成分离。具体顺序要结合材料状态、数量、工装成本和复核方法评审,不能只以设备轴数或单件切削时间作判断。
不锈钢牌号、供料状态及后续表面要求应进入受控资料。王志光等在《中国机械工程》2012年对0Cr18Ni9切削试验进行了研究,指出加工硬化与切削过程中的热、力作用相关。这里仅据此提醒关注刀具状态与切削条件,不将试验材料、硬化层数值或切削参数直接套到所有不锈钢支架。来源:切削奥氏体不锈钢0Cr18Ni9加工硬化的试验研究
修边要求也不宜只写“手感顺滑”。贴合面、孔口、长槽出口和外露边的功能不同,建议明确允许的边缘状态及确认方式。若表面后续还需处理,应先讨论处理前后哪些尺寸分别接收,避免加工方为了去掉毛刺而扩大孔口,或用抛光掩盖不应接受的划痕。具体要求由图纸和评审确定。
比较报价时,先看双方是否按同一版图纸、同一种材料和同一接收状态评估,再看是否包含工装、首件、表面处理与保护包装。没有写明的项目不应默认为已经包含。对于调整型支架,可要求说明怎样检查孔组与贴合面的关系,以及重复采购时哪些工装和程序需要重新确认。
所需能力包括受控资料管理、适配的装夹、孔槽修边和关系尺寸复核。这是一份供应商核查清单,不等于莱图加已经在该零件上完成能力验证。只有将方案、设备适用范围与首件记录对应起来,才能作出具体项目的加工承诺。
还要检查孔间关系、相对安装面的方向、螺钉头避让以及配合件版本。单独孔径合格不代表全部接口条件满足。
要看是否需要调节及重复复位。长槽提供移动空间,是否配合其他定位特征,应由装配需求决定,不能由加工方自行替换。
不一定。应比较成品角度和孔位的验证条件、材料、工装及刀具可达性;设计允许后再选路线。
有明确接口风险时可约定试装,但试装条件、样品版本和判定项目应清楚,不能替代受控图纸要求的尺寸复核。
建议核对版本、材料、供料状态及表面要求是否改变;即使型号没变,制造和接收条件也可能变化。
吴玉光、李春光,杭州电子科技大学,《夹具定位误差分析的机构学建模方法》,《中国机械工程》2011年,官方PDF摘要及开篇。王志光、杨文玉、闫琳,华中科技大学,《切削奥氏体不锈钢0Cr18Ni9加工硬化的试验研究》,《中国机械工程》2012年,官方摘要。两项均仅用于定性机理和评审背景,不作为本项目工艺参数或加工结果。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱