不锈钢套类零件的小批量加工,不宜只按内孔、外圆和侧孔分别报价后直接开工。更稳妥的评审顺序,是先弄清零件靠什么定位、哪一面贴合、侧孔承担什么功能,再安排车削、侧孔加工、修边和复核。莱图加在技术沟通中应把这些关系转成可执行的工序条件;本文提供工程评审建议,不对应某个已完成订单,也不承诺统一公差或加工周期。
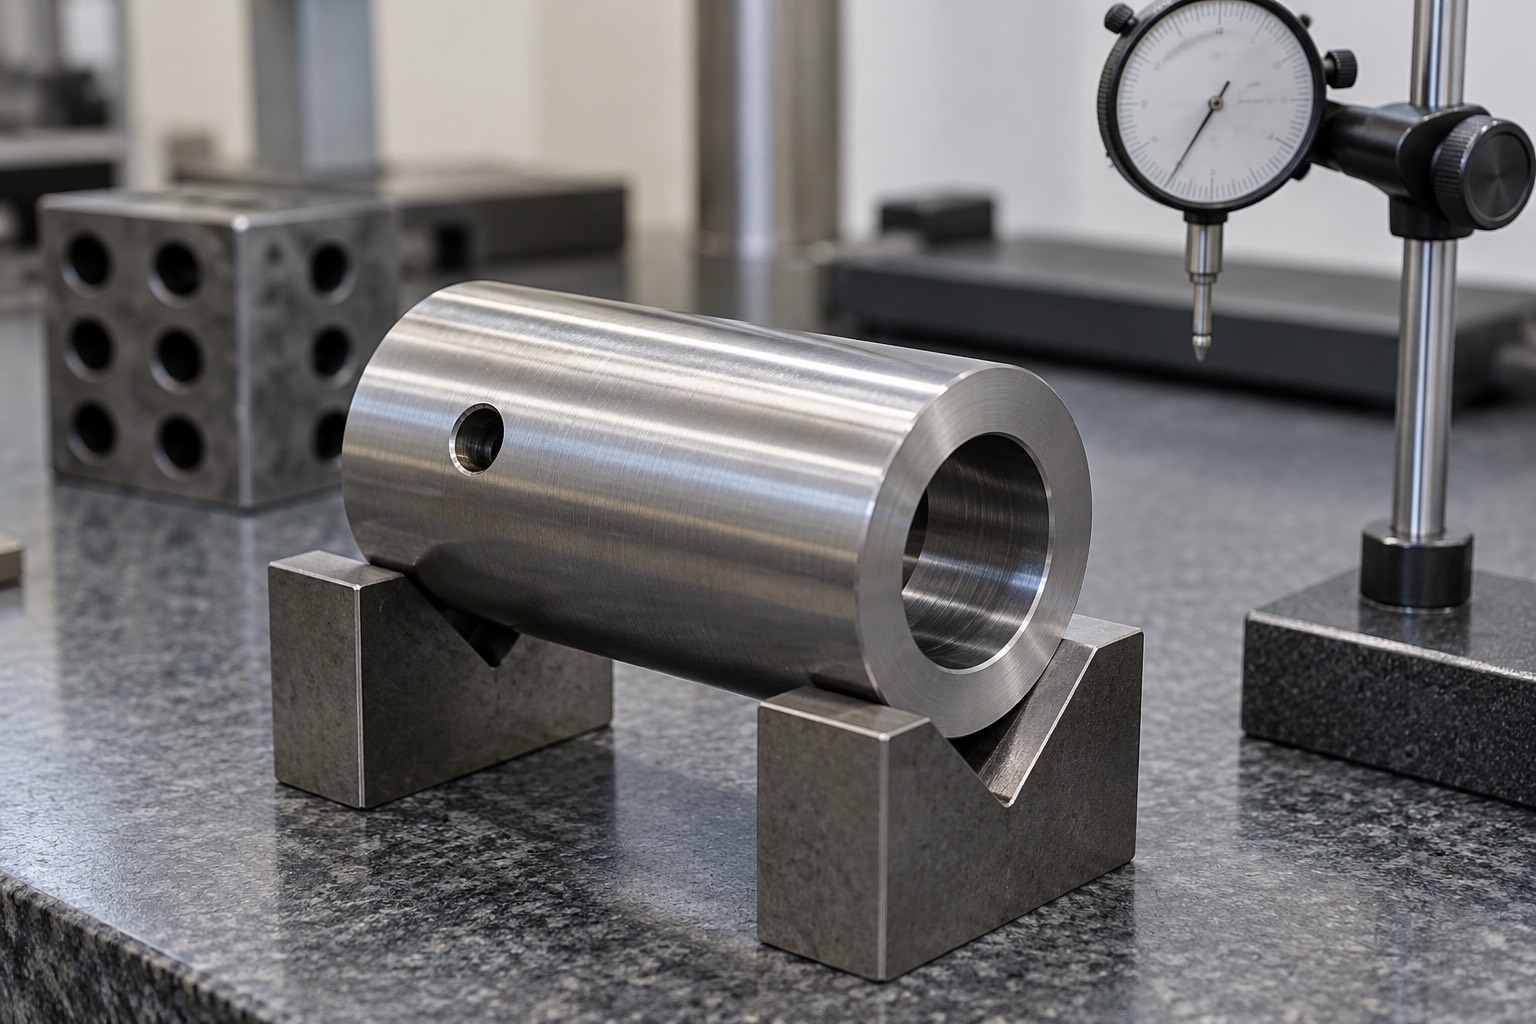
同样是圆筒外形,有的套件靠内孔与轴配合,有的靠外圆装入座孔,有的主要靠端面压紧。仅凭外形相似,不能套用同一定位方案。应在受控图纸上对应标出功能孔、安装外圆、贴合端面,以及侧孔是通气、穿销还是紧定用途。功能不同,需要保留和复核的关系也不同。
几何关系的标注应按图纸采用的技术条件解读。全国标准信息公共服务平台列有现行GB/T 1182-2018,其名称覆盖形状、方向、位置和跳动公差标注。这里仅引用官方目录的名称和状态,不据此替图纸补入同轴、跳动或垂直度限值。来源:全国标准信息公共服务平台,GB/T 1182-2018目录
如果内孔与外圆之间存在明确的功能关系,应先评审能否在同一装夹条件下完成相关表面的精加工。是否能够一次完成,取决于毛坯形态、长度、壁厚、刀具可达性和机床条件;不能把“一次装夹”当作所有套类零件的固定答案。
需要翻面时,应提前决定第二次装夹接触哪个表面、靠哪一端限位,以及如何避免夹伤已加工外圆。对较薄的套壁,不宜仅靠增加夹紧力解决打滑,应结合接触长度、软爪贴合和辅助支撑评审。试切后既检查夹持状态,也检查松夹后的尺寸与形状,避免只在受力状态下得到合格读数。
从车削转入侧孔加工,相当于把圆柱体放进另一套定位环境。工程师应说明V形支承、定位销或专用夹具分别限制什么运动,端面挡块怎样确定轴向位置。若侧孔还有周向要求,必须有可识别的定向特征,不能凭操作者目测找方向。
吴玉光、李春光在《中国机械工程》的研究中,将工件与夹具的接触、定位基准及工序尺寸联系起来分析定位误差。本文借用的是评审这些关系的思路,不搬用论文模型数值,也不据此宣称某套夹具已经验证合格。来源:吴玉光、李春光,2011,《夹具定位误差分析的机构学建模方法》
侧孔与内孔相交时,外侧倒角完成并不等于内部交口已经处理。建议在工艺评审中单独列出交口位置、工具进入方向、观察方式和清理后的确认方法。若零件内腔狭长或交口不可直视,应先确认可行的观察条件,再讨论采用何种修边工具。
修边尺度还应与功能对应。穿销孔、密封接触面和螺纹入口对边缘状态的关注不同,不能用“全部倒大角”代替具体要求。任何追加修边都应避免改变有效配合长度、孔口支承面积或设计明确的锐边条件。
建议在车削后记录内外圆和端面关系,在侧孔后记录孔的位置及交口边缘,在清理后再检查可见残屑与表面状态。分阶段保留记录,有助于异常时判断问题出现在车削、转移装夹还是后处理环节,而不是所有工序结束后只写一句尺寸合格。
量具与接收方式也要在加工前商定。量具能够进入,不代表测量位置正确;单个直径读数也不能替代图纸要求的几何关系。配合样件只能在约定条件下辅助试装,不能把一次装入顺畅当作所有尺寸已经满足要求。
技术沟通建议围绕受控图纸版本、材料状态、功能基准、侧孔用途、接收状态和包装保护形成书面结论。报价中应区分常规工序与需要额外评审的深孔交口、薄壁夹持或专用定位;不能在资料未明确时承诺统一价格、精度和交期。
对重复采购,还应保留上次装夹与复核方法的有效版本,但不能不看变更就沿用。材料、孔径或端面要求发生调整时,需要重新评审原工艺是否适用。加工数量少,不代表可以省略技术澄清;记录简洁、条件明确,比堆叠空泛质量口号更有用。
不一定。应结合孔的方向、周向关系、装夹转换风险和批量比较方案,设备名称本身不能替代工艺适配分析。
可以作为候选路线,但应评审后续车削是否改变孔口、造成断续切削或影响定位,不能脱离结构直接确定先后。
应确认测量接触、支撑和松夹状态,防止测量力或夹持力改变形状,并按约定位置重复核对。
需要按项目要求核对残屑、介质和干燥状态。修边结束与清洁可交付属于不同检查节点。
模型可帮助理解几何,但材料、公差、表面要求及验收条件仍需受控资料确认,不能由模型外观自行补齐。
全国标准信息公共服务平台GB/T 1182-2018目录;吴玉光、李春光2011年论文官方PDF公开内容。引用分别限于标准目录信息和定位关系分析思路,工序建议须结合具体图纸验证。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱