不锈钢小孔攻牙不能只把问题归结为丝锥不够硬。底孔、材料状态、排屑空间、刀具跳动和孔口毛刺需要一起评审。莱图加在此给出小批量零件加工的工艺核对建议,适用于设备支架、连接块等常见小螺纹孔;具体规格、螺纹深度与验收要求仍应按受控图纸确认,不据本文直接设定转速或扭矩。
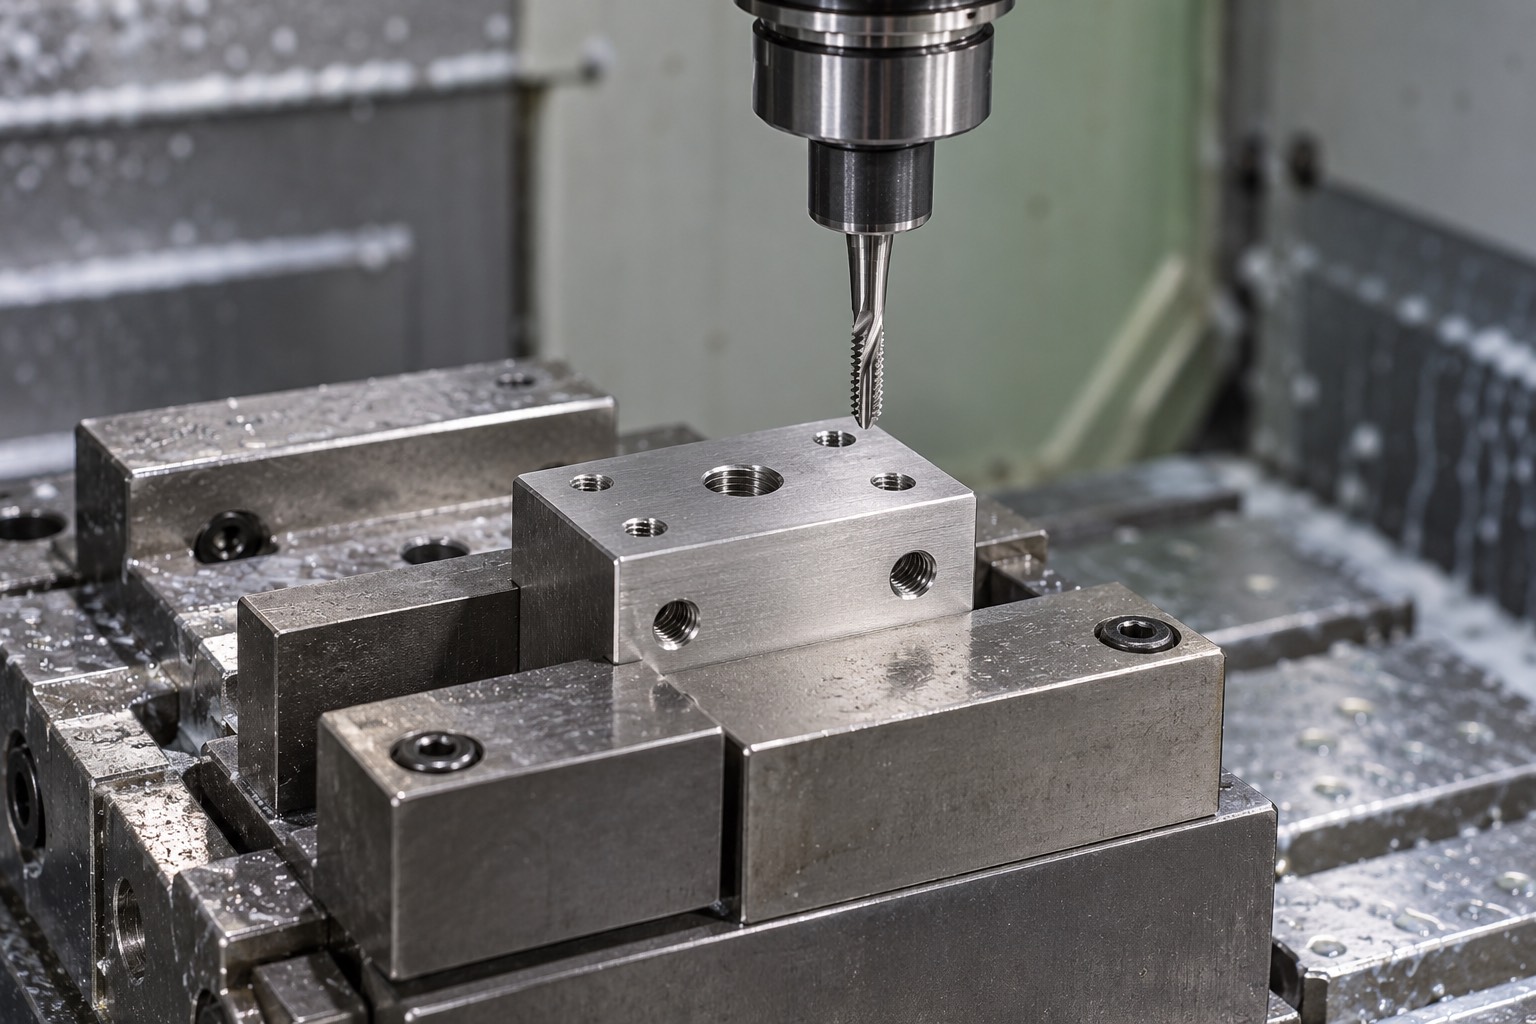
采购说明中的“孔深”可能指钻孔深度,也可能指有效螺纹长度,两者不能混用。盲孔还要给钻尖、丝锥切削段以及切屑留出空间;通孔则要检查出口是否靠近台阶、薄壁或装配接触面。只报螺纹公称规格,没有孔底结构,工艺人员便无法完整判断刀具进入和退出的条件。
小批量订单经常包含相似零件的不同版本。建议先核对二维图与模型是否一致,再把螺纹规格、旋向、数量、有效深度、孔口处理及表面工序写成同一张交接清单。材料牌号和供料状态也要确认;相似外观不代表切削行为相同,不能把上一批参数当作下一批的确定答案。
华中科技大学王志光等关于奥氏体不锈钢的切削试验指出,切削力与温度会影响加工硬化。该研究是车削试验,本文仅采用这一机理提示,不将其试验数值或参数用于攻牙。来源:王志光等《中国机械工程》2012年研究
据此提出的工程建议是:出现异响、负载变化或退刀困难时,应停下确认底孔、刀具和切屑,不宜在原孔中反复强行切入。小孔里可供排屑的空间有限,刀具磨损、刃口黏附和润滑供应变化都值得检查。这些是待首件验证的排查方向,不代表已经判定某个断刀事件的原因。
先检查底孔是否与工序要求一致,包括孔径、直线状态、入口和出口的毛刺。若钻削时偏摆,后续丝锥可能被迫沿不同方向进入;若孔口留有翻边,旋入手感也可能受到影响。不能只拿一支螺钉试装便替代底孔与螺纹各自的尺寸复核。
对于盲孔,工艺单应把有效牙深和加工深度分开管理,明确刀具行程参考面。对于交叉孔附近的螺纹,应先确认交叉口是否需要修边,以及哪个工序完成后更便于检查。若表面处理安排在攻牙之后,还需确认孔内是否允许处理、后续清理是否改变边缘状态,而不是完工后才讨论配合手感。
丝锥方案需要与材料、通盲孔、排屑方向和机床同步条件匹配。螺纹铣削则需核查刀具能否进入小孔、机床插补条件和可用刚性,不能因为便于调整就认为所有小规格都适合。两种方法的比较应包含刀具准备、程序验证、工装和复核成本,不只比较单个孔的加工节拍。
若订单数量少、规格多,建议先判断现有刀具和量规能否覆盖,再决定是否合并工序。对于特别短的有效螺纹或靠边孔,还要核查夹持是否让零件局部变形。方案没有经过试切与检查之前,不宜承诺某种方法一定不会断刀,也不宜给出统一的使用寿命数量。
评审时可按“图纸特征—加工风险—观察点—处置条件”逐项记录。首件先确认底孔与孔口,再核对有效螺纹和装配关系;随后记录刀具、程序版本、装夹位置及过程观察。若首件异常,先定位发生在哪道工序,保留问题件的状态,避免修边或清洗后丢失判断线索。
批量继续加工时,应结合零件重要度、孔数和过程稳定性制定检查安排。检查频次、换刀节点及异常隔离范围需要订单双方确认,不能由一篇通用文章给出通用数值。更换刀具、修订程序或换材料批次后,应重新评估首件确认范围,防止沿用旧结论。
交接时建议逐项核对:受控图纸版本、材料状态、螺纹规格、有效深度、孔口与交叉孔、后续表面工序、量规适配和接收方式。这份清单服务于沟通,不代替图纸技术要求。螺纹量规的选用和使用状态应与具体规范相匹配,不能拿来源不明的配件作为唯一判断依据。
包装前要确认孔内没有游离切屑,保护孔口与接触面,避免零件相互碰擦。过程资料宜记录实际检查对象、方法和结果,异常件独立标识与隔离。采购验收则应区分“能够旋入”“有效牙深满足要求”和“装配后功能合适”,三者有关联,但不能互相替代。
不能只调一个参数。应结合材料、底孔、刀具、排屑和设备同步条件评审,并通过首件确认,单纯降低转速不等于消除了异常原因。
有效螺纹、刀具切削段和孔底空间承担不同作用。工序深度需要结合实际刀具确认,不能把图纸牙深直接当作钻孔总深度。
试装可辅助观察,但还应按约定规范复核螺纹与孔位。螺钉自身状态、表面处理和装配受力都会影响手感。
应先隔离相关工序与时间段,检查过程记录及相邻件,再由实际检查结果确定处理范围,不凭单一症状直接扩大结论。
需要保留与风险相匹配的版本、首件和异常处置记录。再次采购时,这些信息有助于区分设计变更与加工条件变化。
王志光、杨文玉、闫琳:《切削奥氏体不锈钢0Cr18Ni9加工硬化的试验研究》,《中国机械工程》2012年23卷24期2950-2955页。已核验官方摘要;引用仅限切削硬化机理,不据此宣称攻牙参数或实际加工结果。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱