【本文摘要】316L不锈钢零件加工完成,不等于可以直接装袋。切屑、切削液、修边残留、干燥状态与包装接触面,需要作为连续工序安排。莱图加对这类需求的评审建议是:先明确使用环境与接收条件,再确定清洗、复核和包装方式。本文讨论普通工业机加工件的控制思路,不把外观干净等同于满足医疗、真空或半导体设备的专用洁净要求。
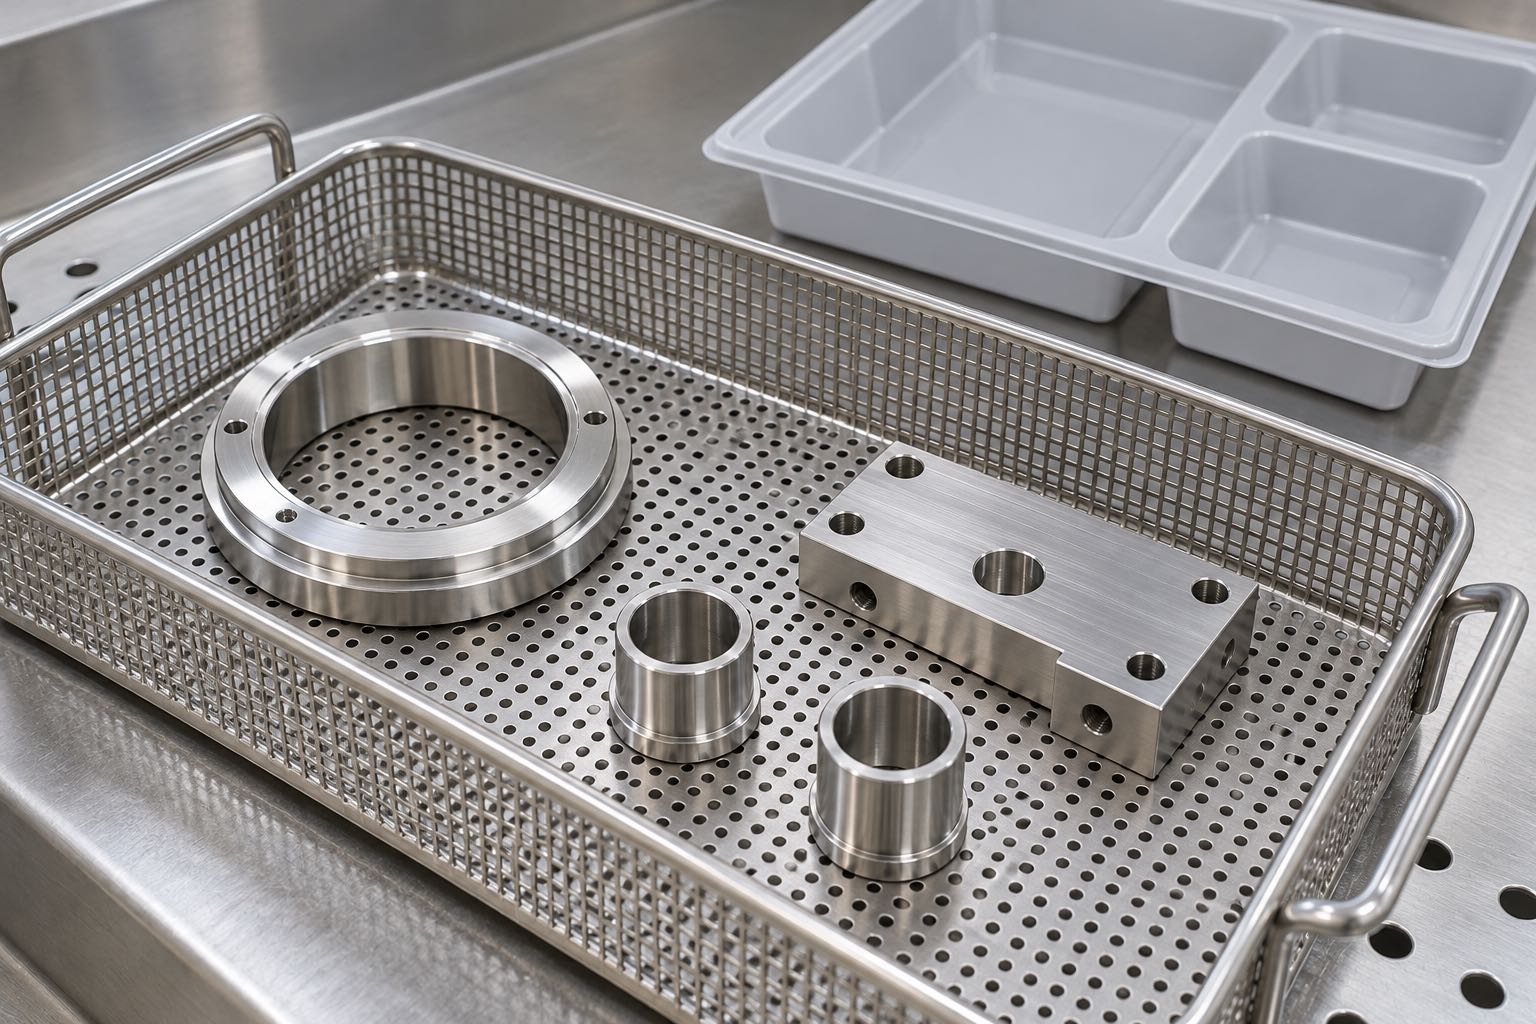
小批量订单常同时包含套筒、安装块、支架和带孔零件。它们数量少,但孔腔、接触面和包装方式可能不同。若按“统一擦拭后装袋”处理,外表容易检查的零件会掩盖内孔与转角中的残留。采购方因此需要描述零件进入哪道装配工序、是否直接接触介质,以及开包后还会不会再次清洗,而不只是写一句清洁出货。
英国不锈钢协会的机加工资料指出,加工后应去除表面切削液残留;其加工注意事项也强调奥氏体不锈钢的加工硬化和断屑问题。这说明残留控制应与加工过程联动,而不能仅靠出货时擦亮外表。[来源:英国不锈钢协会《General principles of machining stainless steels》]
建议在工艺评审中把游离切屑、附着毛刺与表面划痕分开。清洗能够帮助带走污物,却不能代替对孔口翻边、交接边毛刺的处理。如果先清洗后又进行锉修或磨刷,新增碎屑仍可能回到孔腔。因此应确定粗清理、边缘修整、精清洗的先后关系,并在发生返修后重新评估后续清理步骤。
对于小孔、盲腔或交叉孔,建议画出进液与排液方向,核对能否观察内部。需要借助照明或放大观察时,应在首件阶段确认方法是否可行。遇到只能间接判断的内部区域,应与需求方约定接收办法,不能用外观照片替代内部复核,更不能承诺单一清洗方法适用于全部结构。
人工擦拭、喷淋与浸洗各有适用条件。擦拭便于处理开放表面,但不易覆盖狭小孔腔;喷淋需要考虑冲洗方向及相邻零件遮挡;浸洗需要评估液体相容性、装篮方式及漂洗安排。这些是方案比较,不是给所有316L零件规定同一种清洗设备、药剂浓度或时间。
建议由材料、切削液、表面处理与包装要求共同确定试验条件。首批可以先用代表性零件检查残留能否清除、外观是否改变,以及干燥后是否出现水迹。涉及化学处理时,交由具备相应条件的处理方确认安全与工艺,不把酸洗、钝化和普通清洗混称为同一项工序。
清洗后的零件需要检查孔腔排液、表面水迹和接触台面的洁净状况。若采用吹干,应先确认气源与接触方式适合该零件;若采用其他干燥方式,应确认温度与表面状态能够接受。不能仅凭摸起来干燥就判断内部无残液,也不应给所有订单套用固定等待时间。
英国不锈钢协会另提醒,碳钢接触可能带来铁污染风险。[来源:英国不锈钢协会《Working with Stainless Steels》] 对应到小批量周转,建议清理托盘和接触垫,避免与碳钢切屑混放,并把已清理与待清理零件分区。具体隔离措施应按使用场景评审,不把普通工位布置写成专用环境能力。
包装设计首先要回答保护哪里。外观面、配合面、细长特征和易磕碰边缘,对支撑位置的需求不同。建议以隔开放置、防止相互摩擦和方便取用为目标,选择分格、单件包裹或独立支撑。防护材料需与表面状态相容;不要为了固定得牢而让包装持续压住薄壁或小凸台。
对重复采购件,建议保存装包方向、每格数量和接触位置的样例。包外标识与批次资料保持对应,但不让标签胶、松散填料直接接触关键表面。运输条件有变化时,应重新评审包装;上一次未出现外观问题,不等于改变数量、路线或周转方式后仍可直接照搬。
建议把清洗要求、表面保护、复核方式及异常处理写在同一份工艺确认资料中。首件确认应能追到零件版本、加工后状态、清理步骤和包装状态;若清洗后又修孔或补加工,应记录重新复核的范围。这里描述的是应建立的评审方法,不代表某一订单已经执行,也不预设未经核实的设备或能力。
采购比较时,可要求供应商解释:哪些部位需要单独处理、怎样避免混批、发现残留后如何隔离,以及哪些条件需要外协确认。与其只比较“含清洗”三个字,更应比较交付边界是否清楚、复核动作是否可执行、返修后的状态是否仍可追溯。报价和交期也应以这些条件为基础逐项确认。
不能。亮度属于外观观察,接收条件还可能涉及孔腔残留、颗粒或特定使用要求,应按双方确认的方法判断。
不能直接等同。是否需要钝化应看图纸、材料状态和使用条件,由相应工艺评审确定。
建议先确认代表性结构及接收方法,尤其是带孔腔或保护面的零件;具体检查范围由风险和需求确定。
不宜仅按材质决定。应看相互碰撞、表面摩擦、混批和取用风险,必要时单件隔离。
应评估返修带来的新残留和表面变化,补充相应清理与复核记录,不能把返修前状态当作出货状态。
· 英国不锈钢协会:不锈钢机加工通用原则,用于切削残留清除与加工特性说明,不作为专用洁净验收标准。
· 英国不锈钢协会:不锈钢加工注意事项,用于碳钢接触引入铁污染风险说明。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱