304环形压板既要检查薄环尺寸,也要确认六个沉孔及处理后验收。本文依据压板图纸讨论支撑、孔口去毛刺和电解抛光复测,按确认公差与交期组织小批量加工。
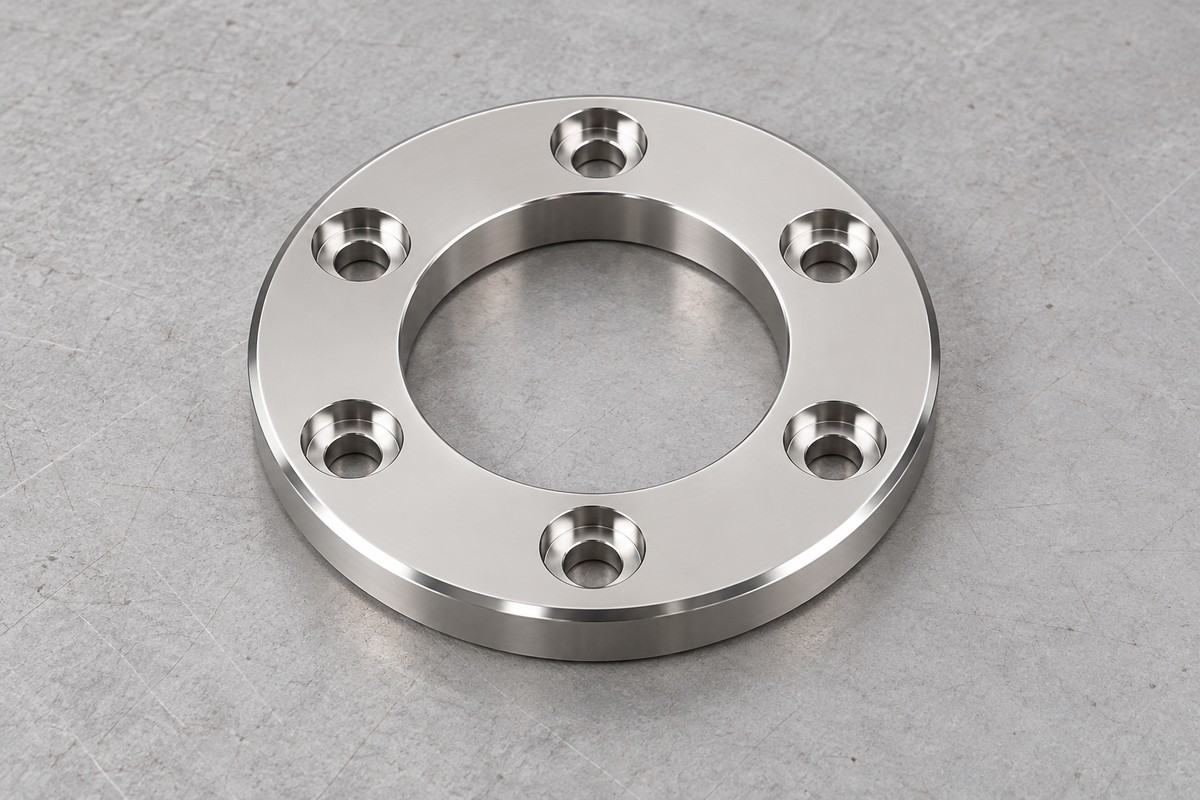
本例依据环形压板二维图展开,材料栏为AISI 304。零件为带中心通孔的薄圆环,六个沉孔沿圆周分布,外缘带倒角,图纸要求电解抛光。配图为依据图纸生成的结构示意,不是实物照片或检测报告。
内部来源为压板加工图:外径56毫米,内径28毫米,厚度3毫米,六个通孔直径4.50毫米;沉孔直径8毫米、深1毫米,孔分布圆直径37毫米并标注正负0.10毫米公差。外缘倒角标注C1.50。以上为图纸标注值,不是实测结果,完整公差与验收要求以双方确认版本为准。
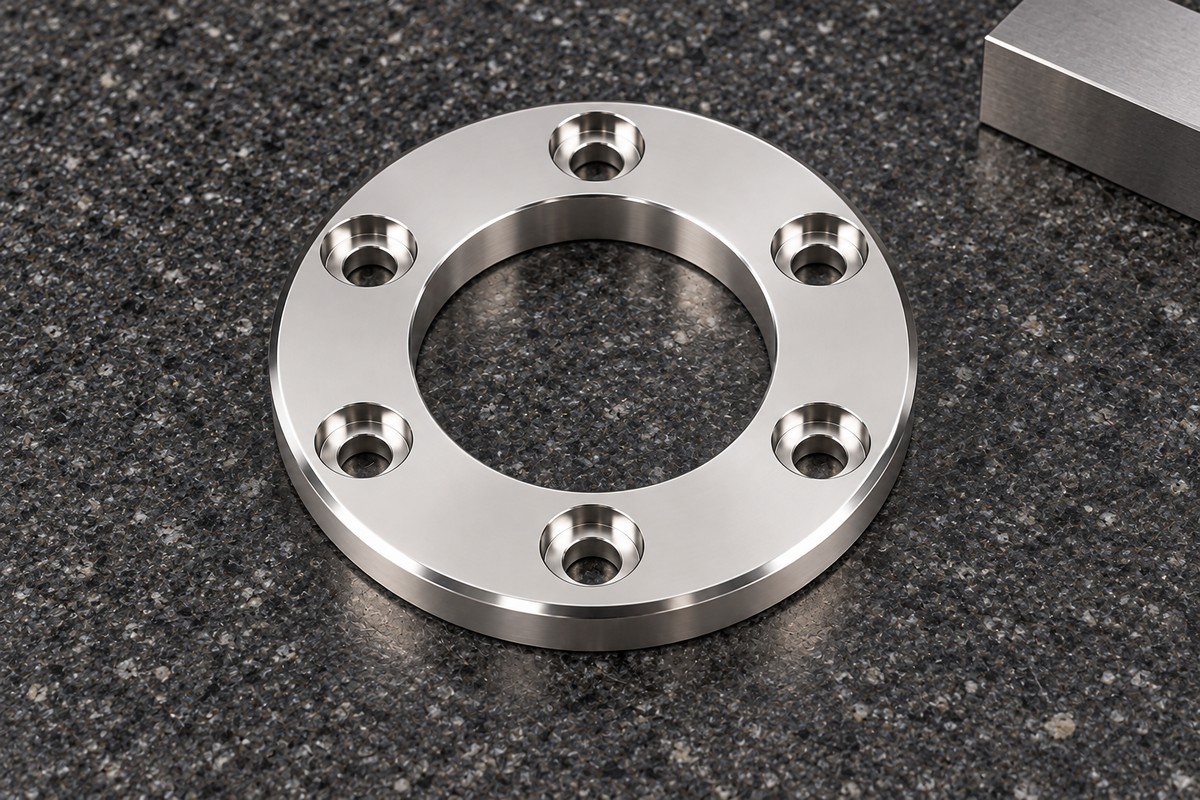
薄环在装夹中容易受到支撑方式影响,沉孔加工又会减薄孔口附近材料。不锈钢精密零件加工不能只检查内外径,还要关注孔系、端面状态和去毛刺后的边缘;电解抛光后的尺寸检查项目应预先约定。
先核对304材料状态、基准和表面要求,确定薄环的支撑与夹紧位置。可考虑车削端面及内外圆,再以稳定定位加工六孔和沉孔,完成倒角与去毛刺。电解抛光前后的复测阶段、保护要求及必要余量由工艺评审确定,不预设通用补偿值。
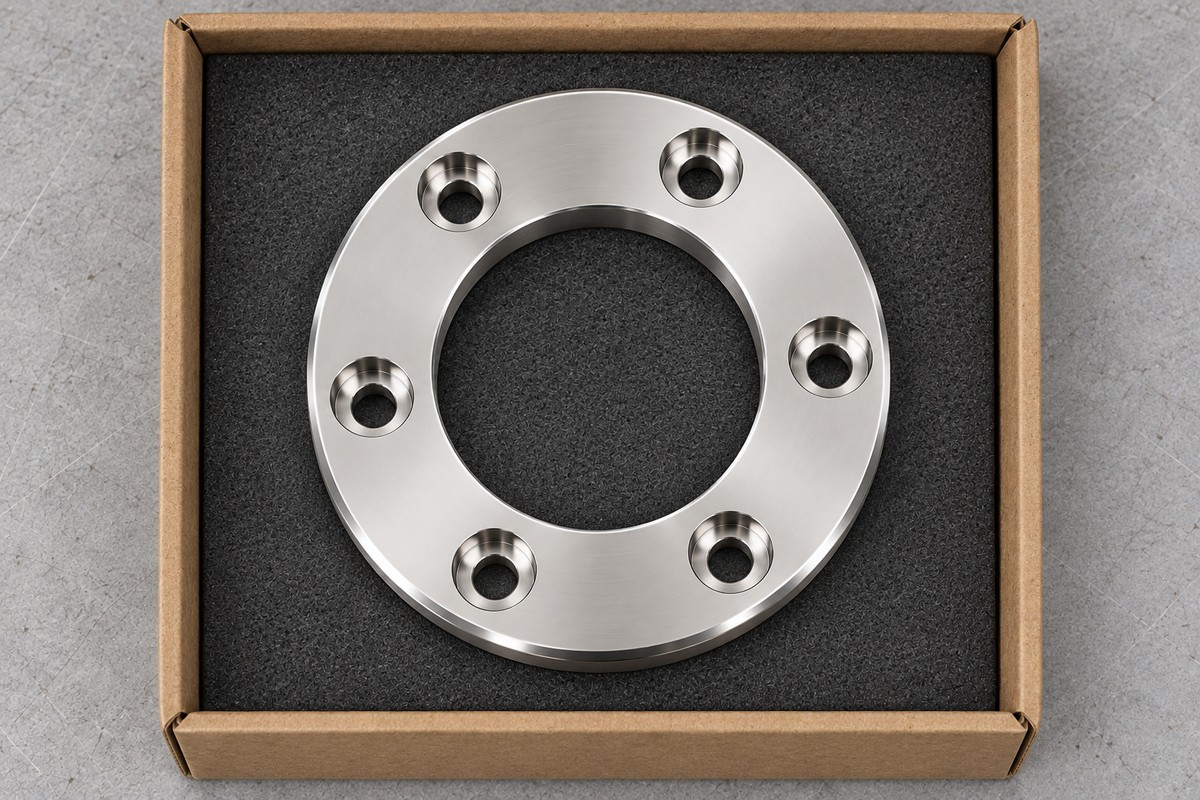
建议检查厚度、内外径、孔分布圆、各沉孔直径和深度,复核孔口毛刺、薄边磕碰及约定端面要求。抛光后按约定项目复测,不以光亮外观代替尺寸和材料验收;图纸未提供的洁净或耐蚀指标应另行确认。
小批量不锈钢非标零件加工按图纸与数量确认、材料及工艺评审、报价交期确认、加工、首件复核、表面处理与检验、包装交付推进。资料按项目管理,变更先确认;验收以双方书面约定为准,质量问题按责任协商返修、重做或其他处理方式。
只有二维图能报价吗?
可先评估。缺失尺寸、螺纹参数或表面要求应补齐后再确定正式报价和交期。
小批量和研发散件如何安排?
提供数量、材料状态、关键公差和交期要求,评审装夹及首件确认方式后安排。
配图能作为检验依据吗?
不能。本文配图为依据图纸生成的结构示意,不是实物照片或检测报告;尺寸、材料和交付状态以确认图纸及检验资料为准。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱