不锈钢压头轴座不能只检查孔径。本文结合加工图,说明安装基准、多面孔和阶梯内孔的评审重点,提供工序安排及首件复核建议;以双方确认图纸为交付依据。
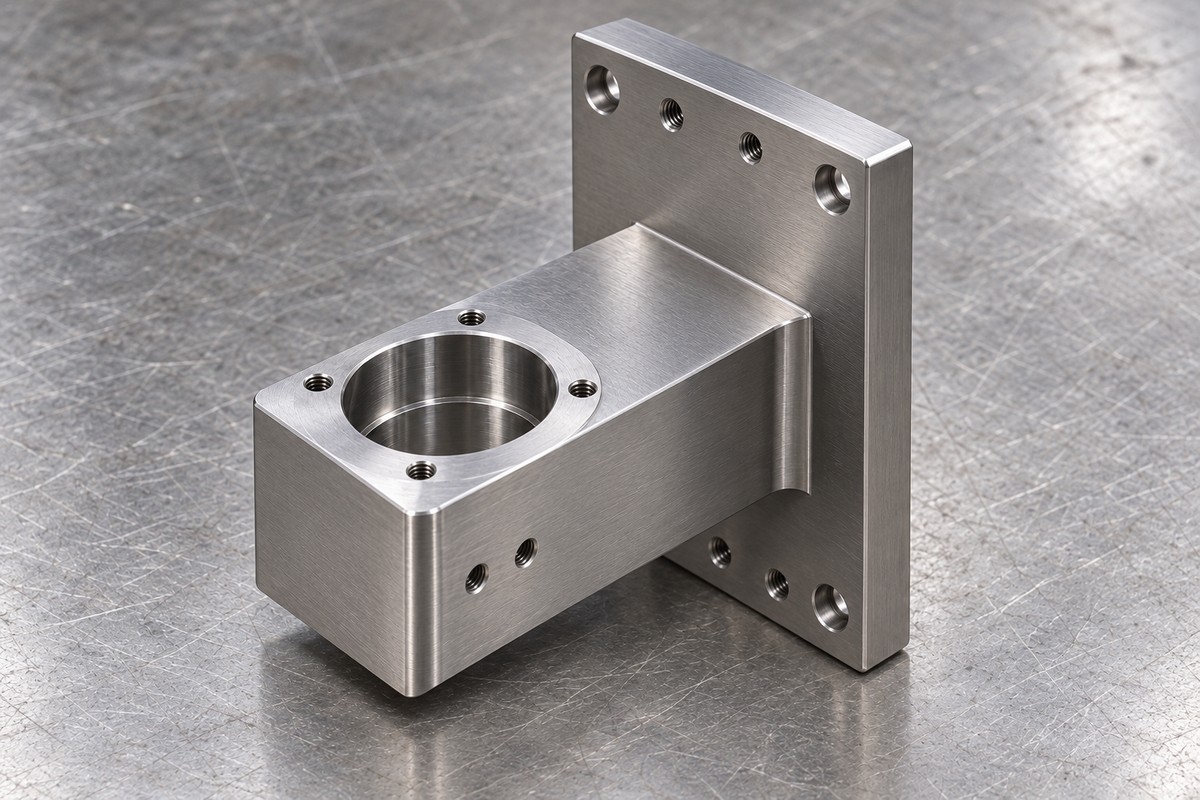
本例依据压头轴座加工图展开,材料栏为1Cr13。零件由安装板和带阶梯内孔的伸出座体组成,另有安装孔及侧向螺纹孔。本文介绍的是图纸评审与工艺思路,不代表某一实物批次已经完成检测。
内部依据为压头轴座原始加工图:安装板标注170毫米高、100毫米宽、20毫米厚,伸出座体标注80毫米高,图中内孔名义直径55毫米。以上均为图纸标注值,不是测量结果;具体公差、热处理和基准要求以双方确认的完整图纸版本为准。
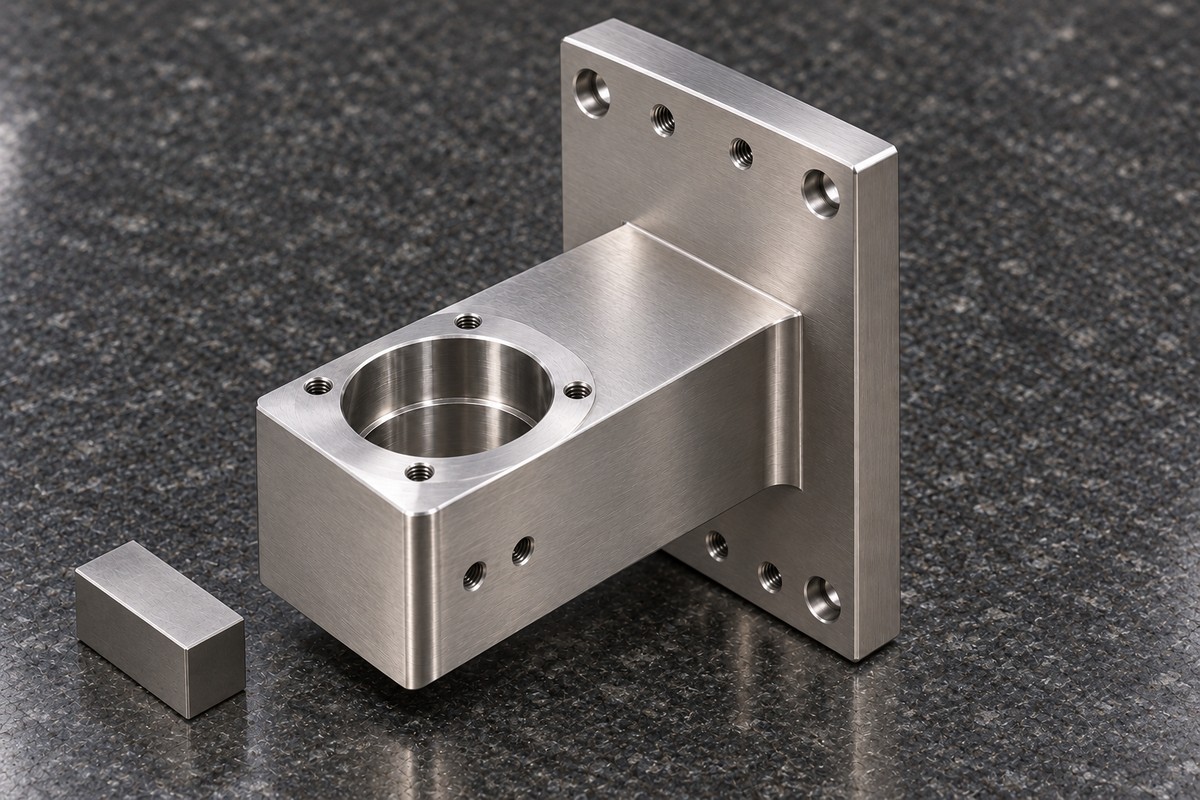
安装面与阶梯内孔的关系,是这类不锈钢精密零件加工的重点。多面孔加工涉及装夹转换,单独测孔径不能覆盖孔轴线、端面与安装基准之间的要求。小孔口的毛刺也应单独检查,不能靠整体抛光代替。
先确认材料牌号、热处理状态和图纸基准,评估毛坯与加工余量;再加工稳定定位面,安排外形、阶梯内孔、安装孔与侧向螺纹孔。精加工和孔口去毛刺分开控制,完成后按图纸指定项目复核。此顺序为工艺评审建议,实际工序需结合设备与装夹确定。
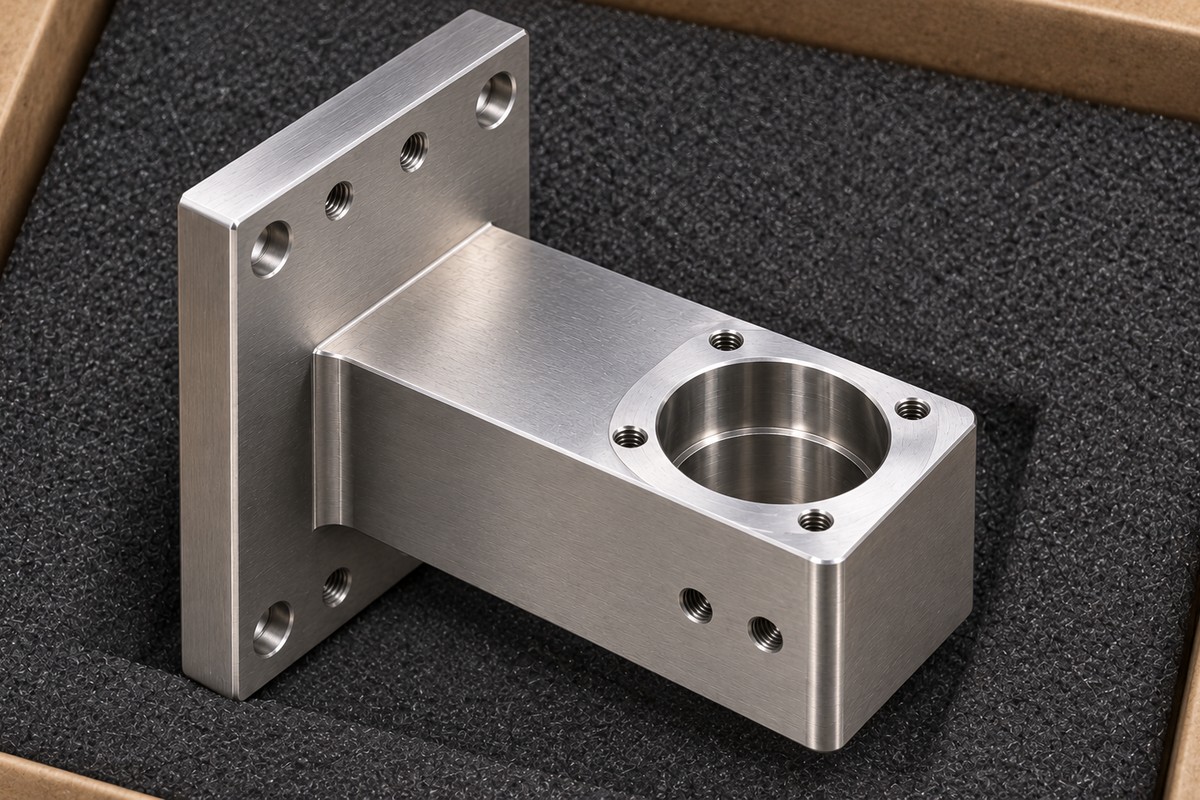
建议按图纸检验安装面、阶梯内孔各段尺寸及位置关系,复核孔距、螺纹、孔口和外观。测量方法及量具应与公差匹配;不能凭配图判断尺寸合格,也不能把1Cr13等同于304或316L。
小批量不锈钢非标零件加工按图纸与数量确认、材料及工艺评审、报价交期确认、加工、首件复核、表面处理与检验、包装交付推进。资料按项目管理,变更先确认;验收以双方书面约定为准,质量问题按责任协商返修、重做或其他处理方式。
只有二维图能报价吗?
可先评估。缺失尺寸、螺纹参数或表面要求应补齐后再确定正式报价和交期。
小批量和研发散件如何安排?
提供数量、材料状态、关键公差和交期要求,评审装夹及首件确认方式后安排。
配图能作为检验依据吗?
不能。本文配图为依据图纸生成的结构示意,不是实物照片或检测报告;尺寸、材料和交付状态以确认图纸及检验资料为准。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱